



L'impact du déséquilibre sur la performance des porte-outils et la productivité
Les outils équilibrés augmentent-ils la productivité ? L'effet du déséquilibre est l'une des théories physiques les plus simples à visualiser pour n'importe qui. Considérez ce qui se passe quand vous avez trop de serviettes mouillées d'un côté de votre machine à laver pendant qu'elle tourne. Ou comment serait votre conduite si vous n'aviez pas de roues équilibrées sur votre voiture.
Ces scénarios sont faciles à imaginer, mais l'effet du déséquilibre n'est pas si évident quand il s'agit de porte-outils pour applications de fraisage à cause de plusieurs malentendus qui persistent depuis des années dans l'industrie de la fabrication de moules. Par-dessus cela, les bénéfices de l'équilibrage des assemblages de porte-outils à toutes les vitesses sont souvent simplement négligés.
Un regard équilibré en arrière
C'est l'industrie de la fabrication de moules qui a d'abord identifié l'importance de faire tourner des assemblages de porte-outils véritablement équilibrés. Un assemblage de porte-outil est composé du porte-outil, de l'outil de coupe, du goujon de tirage si nécessaire, de l'écrou, de la pince, etc. Au début des années 90, avec des centres d'usinage capables de tourner jusqu'à 15 000 tr/min, il y a eu une vague de défaillances de broche. Les broches moins massives sur ces machines à grande vitesse et le déséquilibre extrême de la plupart des porte-outils utilisés ont fait du déséquilibre le problème à résoudre.
Au début des années 90, il n'y avait pas de machine connue sur le marché conçue spécifiquement pour équilibrer avec précision l'assemblage de porte-outil. Par conséquent, les entreprises à la pointe de la technologie tentant de rester en avance sur la courbe technologique ont acheté des machines d'équilibrage conçues pour équilibrer des pièces telles que rotors, roues, vilebrequins, turbines, etc. — pas des porte-outils. Cependant, ces machines d'équilibrage déséquilibraient en fait les assemblages, donc les clients ne voyaient pas de différence notable lors de l'usinage avec leurs porte-outils « équilibrés ».
À la fin des années 90, une machine d'équilibrage qui équilibrait vraiment les assemblages de porte-outils est finalement arrivée sur le marché. En plus, d'autres avancées en équilibrage introduites à cette époque incluaient des porte-outils « pré-équilibrés » plus fins ainsi que des systèmes de porte-outils offrant une répétabilité d'équilibre plus cohérente lors du changement d'outils de coupe (c.-à-d., porte-outils à retrait par chaleur). Cette combinaison de développements a permis aux fabricants de moules d'accélérer et d'optimiser leur utilisation des technologies les plus récentes à grande vitesse et de produire des moules avec des finitions plus fines, résultant en une réduction considérable du polissage et/ou du travail d'électroérosion.
Même si l'industrie du moule a identifié le besoin d'utiliser des porte-outils équilibrés pour ses applications à grande vitesse il y a deux décennies, l'industrie est encore quelque peu confuse sur l'importance de faire tourner des assemblages véritablement équilibrés.
Une idée fausse sur l'équilibrage des porte-outils est la perception que l'utilisation d'un porte-outil pré-équilibré est suffisante. Bien que l'utilisation de ces porte-outils pré-équilibrés soit fortement recommandée, elle ne garantit pas la pleine utilisation de la machine-outil. Après le changement d'outils de coupe, mesurer le déséquilibre d'un assemblage de porte-outil est essentiel pour réaliser pleinement le potentiel maximum de toutes les machines-outils dans un atelier. Même les machines à RPM plus lentes (celles qui tournent à 8 000 tr/min) peuvent être utilisées à leur plein potentiel si elles utilisent des assemblages de porte-outils équilibrés. Les assemblages de porte-outils finement équilibrés offrent de nombreux avantages, y compris une productivité accrue, la sécurité et une longue durée de vie de l'outil de coupe et de la broche. Seulement lorsque l'assemblage de porte-outil démontre une concentricité et un équilibre précis, les conditions de coupe optimales peuvent être utilisées. Dans ce cas, la règle empirique est : trop d'équilibre vaut mieux que pas assez.
Que devient les porte-outils déséquilibrés déjà dans l'usine ? Bien qu'en pratique il soit impossible d'éviter de mélanger des porte-outils équilibrés et déséquilibrés, gardez à l'esprit qu'un seul processus d'usinage avec un porte-outil déséquilibré à une vitesse de rotation élevée peut annuler la précision d'usinage requise et endommager la broche. Pour cette raison, les porte-outils devraient être équilibrés, de préférence dans l'usine elle-même. Sinon, il est conseillé de faire de l'équilibrage des porte-outils une partie de la réception des marchandises et du contrôle qualité. Avouons-le, comment savez-vous dans quel état sont vos assemblages de porte-outils à moins d'avoir une machine pour les vérifier ?
Causes et Conséquences du Déséquilibre
Le déséquilibre est causé par une répartition inégale du poids pendant la rotation, ce qui crée des forces centrifuges qui augmentent au carré de la vitesse de rotation. Cela signifie que si le déséquilibre est le même, la broche crée une force centrifuge 25 fois plus élevée à une vitesse de rotation de 10 000 tr/min qu'à 2 000 tr/min. En conséquence, un déséquilibre dans les assemblages de porte-outils a un effet négatif particulièrement notable sur l'usinage à grande vitesse, les outils lourds ou les outils de coupe aux géométries complexes.
Une conséquence principale du déséquilibre est cette force centrifuge qui met une contrainte sur les roulements de la broche, ce qui peut réduire de moitié la durée de vie de la broche. En conséquence, l'utilisation d'outils équilibrés est toujours recommandée ; sinon, les garanties de broche sont inexistantes ou limitées.
Une autre conséquence est la vibration créée lorsque la direction effective de la force centrifuge change pendant que la broche tourne. Ces vibrations sont transférées dans toute la machine et l'outil de coupe, réduisant la durée de vie de l'outil de coupe. Il a été rapporté que la durée de vie d'un assemblage de porte-outil déséquilibré est diminuée de 10 % en moyenne, ce qui entraîne une augmentation des coûts d'outils de coupe. Ces vibrations ne sont pas seulement nuisibles à la broche et à l'outil de coupe ; elles altèrent aussi la fiabilité de l'ensemble du processus et sont transférées au résultat de l'usinage. Les vibrations créent des marques de chatter qui doivent être enlevées par un usinage de finition supplémentaire ou du travail manuel.
Pour atteindre le niveau de fiabilité de processus correct et obtenir les résultats finaux demandés, les vibrations doivent être réduites. Une méthode pour ce faire nécessite de réduire la vitesse de la broche, le débit d'avance et la profondeur de coupe. Cela peut mener à une coupe plus lisse, mais diminue aussi les taux d'enlèvement de matière et la productivité.
Analyse d'Investissement
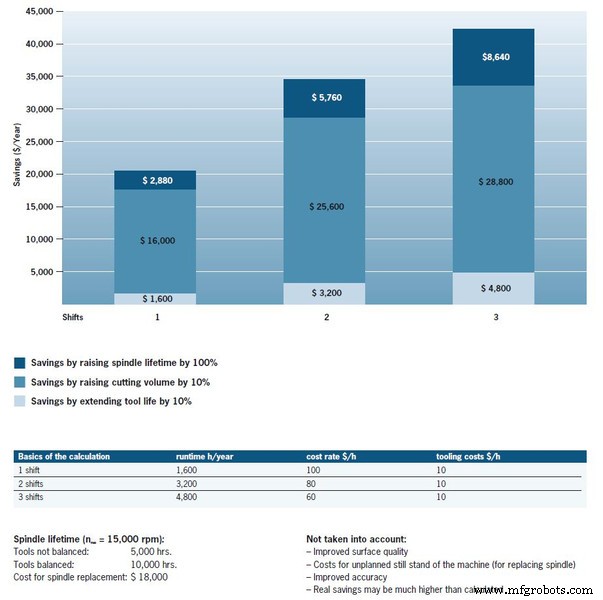
Le problème avec la diminution des taux d'enlèvement de matière et de la productivité devient clair après une analyse simple : Un centre d'usinage coûte 100 $ par heure à faire fonctionner (opération à un quart, 1 600 heures de fonctionnement par an). Avec une augmentation de 10 % du temps d'enlèvement de matière, vous économisez 10 $ par heure, ce qui équivaut à 16 000 $ par an.
Un autre avantage d'un assemblage de porte-outil équilibré est l'augmentation de la durée de vie de la broche, ce qui est clé pour les économies de coûts et la fiabilité de la machine. Cela permet de planifier le remplacement de la broche, éliminant les temps d'arrêt machine non planifiés. Un système véritablement équilibré peut réaliser des économies de plus de 20 000 $ par an, par machine. Et cela n'inclut même pas les économies supplémentaires qui peuvent être réalisées grâce à une meilleure qualité de surface de pièce, une précision dimensionnelle accrue et moins de pannes ou temps d'arrêt machine.
Ces chiffres mettent l'objection sur le coût d'une machine d'équilibrage en perspective. On pourrait argumenter qu'un investissement n'est cher que quand il ne se rentabilise pas du tout ou pas assez vite. Les calculs susmentionnés montrent qu'une machine d'équilibrage peut, en fait, se rentabiliser très vite. Gardez à l'esprit qu'un seul processus d'usinage avec un porte-outil déséquilibré à une vitesse de rotation élevée peut annuler la précision d'usinage requise et endommager la broche. Considérez qu'un remplacement de broche seul peut coûter plus cher qu'une machine d'équilibrage.
Tests de Mesure
Mesurer l'équilibre d'un assemblage de porte-outil est nécessaire pour garantir un processus d'usinage cohérent. Typiquement, lors de l'utilisation d'un assemblage véritablement équilibré, aucun ré-équilibrage fin n'est nécessaire après l'ajout d'un outil de coupe, surtout dans les mandrins à retrait par chaleur.
Les porte-outils finement équilibrés sont un pas dans la bonne direction. Cependant, quels effets les outils de coupe ou fraises à face ont-ils sur le déséquilibre total de l'assemblage ? Pour répondre à cette question, examinons ce test de mesure simple :
Des mesures ont été effectuées sur une machine d'équilibrage Tool Dynamic avec un mandrin Weldon, un mandrin à pince et un mandrin à retrait par chaleur, ainsi qu'une fraise à face. Tous sont des produits finement équilibrés avec un diamètre d'arbre de 20 mm en version courte. Les exigences de mesure étaient un grade d'équilibre G = 2,5 à une vitesse de rotation de fonctionnement de 25 000 tr/min / processus de mesure un plan (statique). Initialement, le déséquilibre sur quatre types différents de porte-outils a été mesuré (c.-à-d., sans outils de coupe). Comme prévu, le déséquilibre des porte-outils était constamment dans les limites de tolérance. Les mesures ultérieures avec outils de coupe dans ces porte-outils finement équilibrés ont montré des déséquilibres clairs, surtout pour les outils avec surfaces de serrage, qui sont largement utilisés aujourd'hui.
Aucun déséquilibre appréciable n'a été trouvé dans les assemblages tenant des outils avec arbres cylindriques et géométrie d'outil symétrique dans les mandrins à retrait et à pince. Les valeurs mesurées étaient à 0,8 ou 1,3 gramme-millimètre (gmm). Les outils avec arbres cylindriques et arêtes de coupe symétriques ne portent qu'un petit déséquilibre. Les mandrins à retrait par chaleur n'ont pas de pièces mobiles et serrent l'outil au centre, et ici aussi, il y a à peine un déséquilibre additionnel. Avec le porte-outil à pince, l'écrou de serrage pourrait poser problème car il est construit de manière asymétrique, mais pour cette raison les écrous eux-mêmes sont spécialement équilibrés.
En contraste, les outils avec surfaces de serrage n'étaient pas capables de satisfaire aux exigences d'équilibre du tout. Même avec le porte-outil Weldon, un vrai déséquilibre de 5,5 gmm a été mesuré, ce qui correspond à un grade d'équilibre G8. Sur une base purement mathématique, cela ne permet qu'une vitesse de rotation maximale de 7 600 tr/min. Avec les mandrins à pince, un grade d'équilibre aussi haut que G29 a été déterminé pour cet outil de coupe avec surface de serrage, et pour les mandrins à retrait c'était G38. Cela correspond à des vitesses de rotation maximales de 2 700 tr/min et 1 600 tr/min, respectivement.
Même les mandrins à retrait et à pince finement équilibrés deviennent considérablement déséquilibrés lorsqu'ils sont associés à des outils asymétriques ou des outils avec surfaces de serrage Weldon. Pour travailler efficacement et avec précision lors de l'usinage, ces outils doivent être ré-équilibrés après chaque changement d'outil.
Les mesures de la fraise à face ont produit des résultats similaires. Avec des outils à inserts en fonctionnement, un déséquilibre de 20,3 gmm a été déterminé, ce qui correspond à un grade d'équilibre G23. C'est parce que les fraises à face à inserts ont des pièces qui sont serrées et ne sont pas nécessairement toujours au même endroit. La tête de fraisage a une grande tolérance en raison de la composition de son assemblage (c.-à-d., goupilles avec alésages et jeu d'ajustement), donc la position de l'outil n'est pas définie à 100 %.
Ces tests montrent que l'équilibrage mutuel de l'outil de coupe et du porte-outil est essentiel. Même avec des outils de haute qualité, un équilibrage fin est important pour l'assemblage d'outil total.
L'équilibrage rendu facile
Des réserves existent encore sur l'équilibrage, mais avec la bonne machine d'équilibrage et un logiciel orienté pratique, cela devrait être rapide et facile à réaliser. En résumé, l'opérateur met le porte-outil dans la machine et sélectionne les exigences appropriées dans le menu, et la machine guide l'utilisateur à travers les étapes restantes.
Tout travailleur familier avec les porte-outils devrait être capable d'opérer une machine d'équilibrage correctement conçue sans formation extensive. La connaissance spécialisée devrait résider dans la machine, dans laquelle les données nécessaires sur chaque outil ont déjà été entrées et stockées, économisant du temps et évitant les erreurs. Des précautions de sécurité supplémentaires peuvent être fournies via l'administration des utilisateurs. Par exemple, vous pouvez limiter les droits de compiler ou modifier les données d'outil au personnel désigné. Les autres utilisateurs ne sont autorisés qu'à accéder aux outils stockés, et peuvent alors procéder à l'équilibrage selon les exigences définies.
Le processus d'équilibrage est largement automatisé : le porte-outil est serré dans la broche d'équilibrage et mis en rotation, puis des mesures sont prises. Les capteurs de force sur la broche d'équilibrage mesurent les forces centrifuges causées par les déséquilibres. Le logiciel évalue ensuite les mesures et montre à l'opérateur combien de matière doit être enlevée ou ajoutée, ou où déplacer le poids pour compenser le déséquilibre.
Les machines d'équilibrage offrent aussi diverses autres options que l'utilisateur peut employer pour enlever le déséquilibre. Par exemple, comme alternative au perçage de matière, des vis ou anneaux d'équilibrage peuvent ajouter du poids. Avec cette tactique, deux anneaux qui appartiennent ensemble et ont un déséquilibre défini sont serrés sur une partie cylindrique du porte-outil pour compenser les déséquilibres. Le logiciel fournit alors l'angle exact auquel les anneaux doivent être tournés. Un laser ligne disponible montre la position de rotation directement sur la machine.
La mesure prend une minute au maximum, et si vous travaillez avec des anneaux ou vis d'équilibrage, tout le processus peut être complété en deux minutes. Si vous devez recourir à une perceuse sur le porte-outil pour égaliser la masse, cela peut prendre légèrement plus longtemps.
Une Perception Plus Claire
Les avancées dans les technologies d'équilibrage ont rendu l'équilibrage d'un assemblage de porte-outil rapide, simple et précis, vous permettant de vraiment tirer le maximum de vos machines-outils. Vous n'avez qu'à vous souvenir de la physique de base concernant l'équilibre, et puis l'appliquer au processus d'équilibrage. Alors toutes les idées fausses devraient s'estomper.
Précédemment présenté sur Haimer-USA.com.
Achetez des équilibreurs de porte-outils Haimer-USA sur MSCDirect.com.
Technologie industrielle
- Qu'est-ce qu'un poinçon (punch tool) ? Guide essentiel pour menuisiers
- Choisir les bons grades d'acier à outils pour une performance optimale
- Savoir quand mettre à niveau vos tarauds pour une performance optimale
- PrimeTurning : Le premier outil tout-en-un pour le tournage avant et arrière
- Porte-outils pour tour CNC : guide complet pour la précision et la fiabilité
- Guide complet des types de porte-outils CNC
- Chariots porte-outils CNC mobiles : mobilité et efficacité accrues
- Racks porte-outils CNC efficaces : optimisez le stockage et l'automatisation
- Porte-Outil Click-Change : Remplacement Plaquette en 5 Secondes, Serrage 8 000 PSI