



Maîtriser la Conception de Boîtiers Électroniques : Guide Complet en Tôlerie
Beaucoup d'utilisateurs Protocase sont spécialistes en ingénierie ou sciences sans formation spécifique en fabrication ou conception métallique. Créer des conceptions de boîtiers optimales reflétant vos exigences est un défi, surtout en terrain inconnu. C'est pourquoi, depuis plus d'une décennie, nous partageons nos connaissances en tôlerie et boîtiers, dont ce guide de conception. J'espère qu'il servira de guide pratique pour démarrer, et vous fera gagner du temps et éviter des reconceptions coûteuses.
Ce blog met en lumière cinq concepts clés : choix du métal, pliage, fixations auto-clinquant, soudage, finition. Si utile, consultez aussi nos autres ressources sur la page Protocase.
Questions ? Commentez ou email info@protocase.com – nous vous orienterons.
Choix du métal
Première étape : choisir le type de métal et son épaisseur. Protocase stocke tous les métaux couramment utilisés pour boîtiers : aluminium, inox, acier au carbone (acier laminé à froid ou galvanneal) et cuivre. Voici les caractéristiques distinctives pour un choix éclairé.
- Aluminium : léger, résistant à la corrosion, idéal pour boîtiers et pièces tôlerie. Peut être revêtu poudre ou laissé brut (métal nu ou grainé). Si contact électrique requis, chimiquage (chromatation) nécessaire. Peut être anodisé pour couche d'oxyde dure et protectrice.
L'aluminium a une rigidité inférieure à l'acier ; dans certains cas, une jauge plus épaisse est nécessaire pour égaler la résistance de l'acier. (Contactez-nous pour aide).
Deux alliages stockés :
- Aluminium 5052 : idéal pour boîtiers et pièces tôlerie, se plie à rayon serré sans fissurer, se soude et s'usine facilement.
- Aluminium 6061 : facile à usiner mais plus sensible à la fissuration en pliage serré.
- Acier laminé à froid : utilisé pour boîtiers et pièces générales, aussi souvent que l'aluminium. Bon compromis coût/rigidité, durabilité long terme en intérieur avec revêtement poudre. Pas intrinsèquement résistant à la corrosion ; pour cela : aluminium, inox ou galvanneal.
- Acier inoxydable : haute résistance et rigidité de l'acier laminé à froid, mais haute résistance à la corrosion grâce au chrome et nickel. Peut être revêtu poudre ou laissé brut/grainé (aspect brossé recherché).
- Galvanneal : acier bas carbone revêtu de zinc puis recuit pour diffusion du zinc dans le substrat, évitant l'écaillage. Revêtement bien plus durable que l'acier laminé à froid en milieu humide, moins que l'inox ou l'aluminium.
- Cuivre : métal tendre, flexible, ductile, très haute conductivité thermique et électrique. Principalement pour barres de répartition, parfois pour boîtiers. Attention au serrage des fixations dans trous taraudés (tendreté) – privilégier fixations auto-clinquant. Protocase stocke alliage cuivre C110 1/8 dur : très haute conductivité, formabilité exceptionnelle, idéal applications électriques/électroniques.
Avec matériaux stockés : fabrication en 2-3 jours. Autres métaux possibles sur commande (quelques jours supplémentaires).
Épaisseurs de tôle
Pour vous donner un ordre d'idée, voir tableau ci-dessous pour nos matériaux stockés. Jauges basées sur l'acier CRS américain. (Pour l'aluminium, les jauges sont peu utilisées ; l'épaisseur réelle est plus reconnue internationalement).
Un défi majeur pour un concepteur peu familier : quelle jauge choisir ? Elles semblent identiques sur papier sans expérience. Pour débuter, essayez notre générateur de gabarits en ligne ou Protocase Designer (logiciel gratuit 3D). Ces outils créent un boîtier exactement ou très proche de vos dimensions.
Pour le cuivre, voir Jauges Stockées pour Cuivre CR.
| Jauge # | Acier Carbone | Galvanneal | Inox | Aluminium 5052 | Aluminium 6061 |
| n/a | n/a | n/a | n/a | n/a | 0,500" |
| n/a | n/a | n/a | n/a | n/a | 0,375" |
| n/a | n/a | n/a | n/a | 0,250" | 0,250" |
| n/a | n/a | n/a | n/a | 0,188" | n/a |
| 8 | n/a | n/a | n/a | 0,1285" | n/a |
| 11 | 0,120" | n/a | 0,125" | 0,091" | 0,1285" |
| 12 | 0,120" | n/a | n/a | 0,081" | n/a |
| 13 | 0,090" | n/a | n/a | n/a | n/a |
| 14 | 0,075" | 0,078" | 0,078" | 0,064" | n/a |
| 16 | 0,060" | 0,063" | 0,063" | 0,051" | n/a |
| 18 | 0,048" | n/a | 0,050" | 0,040" | n/a |
| 20 | 0,036" | 0,040" | 0,037" | 0,032" | n/a |
| 22 | 0,030" | 0,034" | 0,031" | n/a | n/a |
| 24 | 0,024" | 0,028" | 0,025" | n/a | n/a |
| 26 | n/a | n/a | 0,019" | n/a | n/a |
Découpes sur mesure
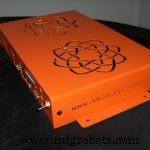
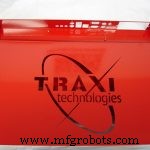
Votre boîtier est fait pour vous : spécifiez praticamente toute découpe. Typiquement fonctionnelles (connecteurs, afficheurs, interrupteurs...). Mais nous voyons aussi des découpes créatives : logos, marques, noms de produits, ou ventilation créative alliant forme et fonction.
Astuce : Consultez notre bibliothèque de découpes sur notre site et dans Protocase Designer.
Pliage du métal et rayon de courbure
Les boîtiers et pièces en tôle sont pliés sur plieuse ou plieuse à panneaux. Le métal ne forme pas un vrai bord à 90°, les coins ont un rayon, comme le diagramme ci-dessous.
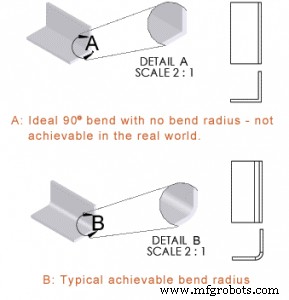
Différents degrés de courbure possibles via outillages et paramètres différents. En tant que concepteur, vous contrôlez cela en spécifiant un rayon de pliage – rayon de la surface intérieure du pli (le rayon extérieur = rayon intérieur + épaisseur métal).
Deux facteurs clés pour les rayons de pliage :
- Considérations fonctionnelles : Pas de surface plane pour fixations, composants ou découpes tant qu'on n'est pas hors du rayon de pliage.
- Esthétique : Ex: designs « rétro » avec grands rayons pour aspect plus courbé.
Considérez intentions esthétiques et fonctionnelles pour choisir les bons rayons.
Idéalement, ne concevez qu'avec des rayons réalisables ; consultez notre tableau de capacités de rayons de pliage et adaptez nos contraintes outillage à votre conception. Sinon, choisissez quelque chose de raisonnable (ex: 0,040") et nous l'ajusterons avant fabrication.
Attention particulière à l'intersection de deux lignes de pli (le coin du boîtier). Le matériau excédentaire doit être retiré pour éviter l'interférence des plis ; c'est un dégagement de coin (coin de raccourci en CAO). Si vous ne l'incluez pas, nous l'ajouterons. Protocase Designer le fait automatiquement.
Généralement, les découpes doivent rester à distance minimale des rayons de pliage, car une découpe trop proche risque étirement/évasement. Question fréquente : quelle distance découpe-pli ? Valeur selon matériau, épaisseur, outillage/rayon. Consultez notre Tableau Rayons de Pliage et Tailles Minimales. Quelle que soit la valeur de pli minimum choisie, assurez-vous que les découpes sont à au moins cette distance du pli. Ex: Inox 14 gauge (A240 TP304 2B), pli minimum 0,275" → découpes à ≥ 0,275". En utilisant la valeur de dimension de pli minimum pour la proximité découpe-pli, vous évitez les problèmes. La règle simple : distance découpe-pli = rayon de pli minimum. Ainsi, pas de problèmes.
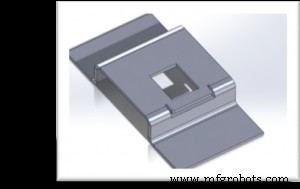
Si vous devez placer une découpe près d'un pli, contactez-nous pour travailler ensemble. Option aussi : encocher le pli à cet endroit, laissant la découpe intacte (voir ci-dessous).
Fixations auto-clinquant
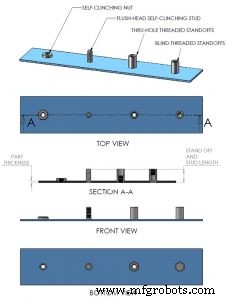
Écrous, goujons, entretoises filetés pressés dans la tôle pour points de fixation solides. Écrous acceptent vis (bien plus robuste que tôle taraudée), entretoises pour monter circuits (évitent court-circuit et surchauffe), goujons pour monter connecteurs. Souvent appelés fixations auto-clinquant marque PEM® (PennEngineering & Manufacturing Corp.), elles sont extrêmement utiles et ont résolu bien des problèmes de montage.
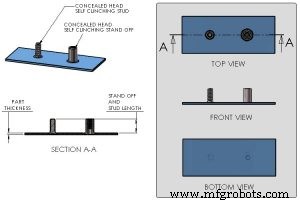
Exemples de fixations auto-clinquant :
Soudage
Résout certains problèmes : pièces complexes (soudure de pièces pour n'en faire qu'une), joints étanches, renforcement boîtier. Nous offrons : soudage par points, continu, par points d'arrêt.
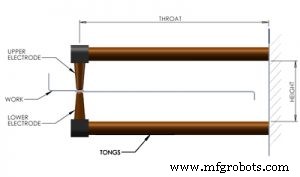
Soudage par points – Rapide, efficace, économique pour assembler définitivement deux pièces en un ou plusieurs points. Contrairement aux fixations filetées, laisse peu de trace. Restrictions dimensionnelles dues à la géométrie de l'équipement (diagramme ci-dessous). Compatible avec tous nos aciers laminés à froid, inox, galvanneal stockés.
- Gorge max : 15" (375 mm)
- Hauteur max : 5" (125 mm)
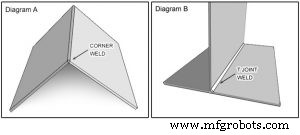
Soudage continu – Assemblage continu de deux ou plusieurs pièces pour aspect sans couture. Nous utilisons le CMT (Cold Metal Transfer), similaire au MIG fil à première vue. Mais en MIG, le métal d'apport passe par pulvérisation à très haute température. En CMT, le fil chauffe juste assez pour fondre la pointe et le transfert se fait par contact physique. En ne générant qu'un dixième de la chaleur du MIG, le CMT évite gauchissement et retassure, même sur tôle fine. Excédent de métal généralement éliminé par meulage. Cordons continus utiles pour étanchéité, réduction fuites EMI, aspect sans couture.
Soudage par points d'arrêt – Même procédé que continu, mais par segments discrets.
Finition
Revêtement poudre : poudre thermoplastique sèche, appliquée électrostatiquement, polymérisée au four. Variété de couleurs, brillances, textures. Standard industriel pour peinture métal : rapport qualité/prix, haute durabilité. Avantage : textures variées. Ex: finition sandtex (rugueuse) cache les traces de doigts, optimal pour boîtiers électroniques.
Le revêtement ajoute une couche. Les cotes du dessin concernent le métal nu, pas le revêtement ! Je recommande d'allouer 0,003" à 0,005" par côté sur les cotes de découpe (ex: pièce 1" à insérer → découpe 1,006" à 1,010"). Sinon, découpes trop petites, pièces ne rentrent pas.
Pour spécifier : choisissez couleur/texture poudre, ajoutez note au dessin. Liste poudres stockées ici. Gamme large de poudres non stockées (délai/coût batch supplémentaire).
Note : Nous masquons automatiquement les fixations filetées avant revêtement poudre. Masquage additionnel possible sur demande (souvent pour contact électrique métal nu).
Impression Numérique et Sérigraphie : finitions pour look professionnel. Les deux permettent d'étiqueter clairement boîtier, pièce, composant (connecteurs, interrupteurs, ports...). Impression numérique excellente pour graphismes (logos, artwork).
Les deux s'appliquent sur panneaux plats, pièces, boîtiers assemblés.
Impression numérique devenue choix par défaut, mais chaque procédé a ses forces selon l'application.
Revêtement de Conversion Chimique (chimiquage/chromatation) : appliqué sur le substrat, crée surface résistante à la corrosion et durable (similaire inox) avec conductivité électrique stable.
Anodisation : procédé électrochimique pour métaux non ferreux (souvent aluminium), durcit la surface, réduit corrosion. Surface anodisée = partie de l'aluminium → ne pèle, n'écaille, n'use jamais normalement. Via sous-traitant → délai supplémentaire.
Étainage : immersion déposant étain pur sur cuivre. Chez Protocase, améliore résistance corrosion, conductivité, soudabilité. Généralement sur barres de répartition cuivre sur mesure. Pièces client aussi possibles.
Finitions Métal Brut (3 types pour alu et inox) :
- Sans Finition – Ébavuré seulement, peut avoir micro-rayures. Économique, pièces fonctionnelles non visibles.
- Finition Grainée – Ébavuré + direction de grain linéaire par brossage.
- Finition Tumbée – Lisse, aspect non-directionnel par tumbage en milieu abrasif (esthétique type verre dépoli).
Pour plus d'infos sur les finitions, consultez notre site.
Tolérances
Autre point : variances dimensionnelles inévitables en fabrication. Sources principales : erreur de position et variation de trait de scie lors du découpage, variances composition métal, modélisation imparfaite de l'étirement au pliage. Rappel : cotes = métal nu. Si revêtement poudre, prévoir 0,003" à 0,005" extra. Voir tolérances standards Protocase.
Prochain article
Au-delà de Conception Boîtier 101 ? Lisez mon article sur les découpes/composants près des plis.
Support Protocase
Protocase offre une nouvelle expérience aux ingénieurs et pros du design : boîtiers électroniques sur mesure avec vitesse, simplicité, service inégalés.
Pour plus d'infos matériaux et services : www.protocase.com
Technologie industrielle
- Conception pour la fabricabilité : Directives essentielles – Partie 1
- 5 conseils d'experts pour la conception de tôle de précision
- 8 conseils d'experts pour réduire les coûts de fabrication de tôlerie
- Formage de tôle : techniques et applications pour la fabrication moderne
- Solutions Expert de Ventilation pour Boîtiers en Tôlerie
- Guide Étape par Étape pour Fabriquer des Équerres en Tôle Durables
- Conseils d'expert pour la conception de pliage tôle : forme, résistance et précision
- Jauges et conversions tôle : référence pratique
- Techniques professionnelles de soudage MIG pour tôles d'acier : conseils d'experts et bonnes pratiques