



16 conseils essentiels sur le processus d'emboutissage de tôle – Guide pratique
Le processus d'emboutissage est un procédé de formage des métaux dans lequel une tôle reçoit une forme souhaitée. Le processus d'emboutissage peut inclure différentes autres opérations sur tôle comme le poinçonnage, le pliage, le découpage, le cisaillement, le perçage, etc.
Dans cet article, nous allons explorer divers aspects du processus d'emboutissage de tôle à partir de l'expérience pratique de Shane.
1. Informations à partir des déchets
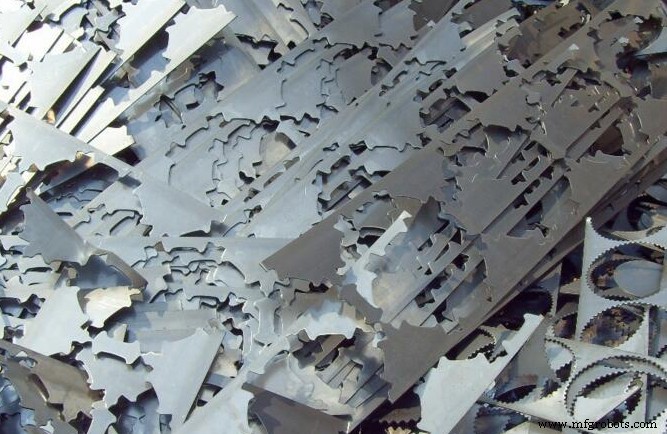
La ferraille est essentiellement le reflet du trou formé. C'est la même pièce en position opposée. En vérifiant la ferraille, vous pouvez juger si l'écartement entre les matrices supérieure et inférieure est correct.
Si l'écartement est trop grand, le déchet aura des surfaces de fracture rugueuses et ondulées et une zone brillante étroite. Plus l'écartement est grand, plus l'angle entre la surface de fracture et la zone brillante est grand.
Si l'écartement est trop petit, le déchet montrera une surface de fracture à petit angle et une zone de bande brillante large. Des écarts excessifs forment des trous avec de grands boucles et des déchirures de bord, résultant en un bord mince légèrement saillant de la section.
Un écart trop petit forme une bande avec un léger gauchissement et un grand angle de déchirure, résultant en une section plus ou moins perpendiculaire à la surface du matériau.
Un déchet idéal devrait avoir un angle d'effondrement raisonnable et une bande brillante uniforme. Cela maintient la pression de poinçonnage au minimum et forme un trou propre et rond avec peu de bavures.
De ce point de vue, augmenter l'écartement pour prolonger la durée de vie de la matrice revient à sacrifier la qualité du trou fini.
2. Sélection de l'écartement de matrice
L'écartement de la matrice est lié au type et à l'épaisseur du matériau poinçonné. Un écartement déraisonnable peut causer les problèmes suivants :
(1) Si l'écart est trop grand, la bavure de la pièce est relativement importante et la qualité d'emboutissage est médiocre.
Si l'écartement est trop petit, bien que la qualité de poinçonnage soit bonne, l'usure de la matrice est sévère, ce qui réduit considérablement sa durée de vie et facilite la rupture du poinçon.
(2) Si l'écart est trop grand ou trop petit, il est facile de produire de l'adhérence sur le matériau du poinçon, entraînant le pliage du matériau pendant l'emboutissage.
Un écart trop petit facilite la formation d'un vide entre la surface inférieure du poinçon et la tôle, entraînant le rebond du déchet.
(3) Un écartement raisonnable peut prolonger la durée de vie de la matrice, avoir un bon effet de déchargement, réduire les bavures et le gauchissement, garder la plaque propre, le diamètre du trou constant, et ne pas rayer la plaque, réduire les fois de meulage, garder la plaque droite et un positionnement de poinçonnage précis.
Veuillez vous référer au tableau suivant pour sélectionner l'écartement de la matrice (les données du tableau sont en pourcentage)
| Sélection de l'écartement (écartement total) | |||
|---|---|---|---|
| Matériau | Minimum | Optimal | Maximum |
| Cuivre rouge | 8% | 12% | 16% |
| Laiton | 6% | 11% | 16% |
| Acier doux | 10% | 15% | 20% |
| Aluminium (tendre) | 5% | 10% | 15% |
| Acier inoxydable | 15% | 20% | 25% |
| % × Épaisseur du matériau = Écartement de matrice |
3. Comment améliorer la durée de vie de la matrice
Pour les utilisateurs, améliorer la durée de vie de la matrice peut grandement réduire le coût d'emboutissage.
Les facteurs affectant la durée de vie de la matrice sont les suivants :
- Type et épaisseur du matériau ;
- Sélection d'un écartement de matrice inférieure raisonnable
- Forme structurelle de la matrice
- Bonne lubrification pendant l'emboutissage du matériau
- Traitement de surface spécial de la matrice
- Tel que le placage au titane, le nitrure de carbone de titane
- Alignement des tourelles supérieure et inférieure
- Utilisation raisonnable de la rondelle de réglage
- Utilisation correcte de la matrice à bord incliné
- Usure de la base de matrice de la machine-outil
4. Problèmes à surveiller lors de l'emboutissage de trous de taille spéciale
- Si le diamètre minimum du trou est dans la plage de φ0,8—φ1,6, utilisez un poinçon spécial.
- Lors du poinçonnage d'une plaque épaisse, veuillez utiliser une matrice plus grande par rapport au diamètre d'usinage du trou.
Exemple 1. Selon les conditions de traitement dans le tableau suivant, bien que l'ouverture de traitement corresponde à la matrice de la station A, veuillez utiliser la matrice de la station B.
| Texture du matériau | Épaisseur de la plaque (mm) | Ouverture (mm) |
| Acier doux (40 kg/mm²) | 6,0 | 8,2-12,7 |
| Acier inoxydable (60 kg/mm²) | 4,0 | 8,2-12,7 |
Exemple 2. Selon les conditions de traitement dans le tableau suivant, bien que l'ouverture de traitement corresponde à la matrice de la station B, veuillez utiliser la matrice de la station C.
| Texture du matériau | Épaisseur de la plaque (mm) | Ouverture (mm) |
| Acier doux (40 kg/mm²) | 6,0 | 22,9-31,7 |
| Acier inoxydable (60 kg/mm²) | 4,0 | 22,9-31,7 |
(3) Généralement, le rapport de la largeur minimale à la longueur du tranchant du poinçon ne doit pas être inférieur à 1:10.
Exemple 3. Pour un poinçon rectangulaire, lorsque la longueur du tranchant est de 80 mm, la largeur du tranchant ≥ 8 mm est la plus appropriée.
(4) La relation entre la dimension minimale du tranchant du poinçon et l'épaisseur de la plaque.
Il est suggéré que la dimension minimale du tranchant du poinçon devrait être 2 fois l'épaisseur de la plaque.
5. Affûtage de la matrice
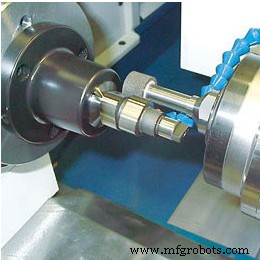
1. Importance de l'affûtage de la matrice
L'affûtage régulier de la matrice est la garantie de la cohérence de la qualité de poinçonnage.
L'affûtage régulier de la matrice peut non seulement améliorer sa durée de vie mais aussi celle de la machine. Il est nécessaire de saisir le bon moment d'affûtage.
2. Caractéristiques spécifiques indiquant le besoin d'affûtage
Pour l'affûtage de la matrice, il n'y a pas de nombre strict de coups pour déterminer si l'affûtage est requis.
Cela dépend principalement de la netteté du tranchant.
C'est principalement déterminé par les trois facteurs suivants :
(1) Vérifiez le rayon du tranchant. Si le rayon d'arrondi atteint R0,1 mm (la valeur R maximale ne doit pas dépasser 0,25 mm), l'affûtage est requis.
(2) Vérifiez la qualité de poinçonnage et s'il y a de grosses bavures ?
(3) Déterminez si l'affûtage est requis par le bruit de la machine lors de l'emboutissage.
Si le bruit de la même matrice est anormal pendant l'emboutissage, cela indique que le poinçon est émoussé et a besoin d'affûtage.
Note : l'affûtage doit également être envisagé si le bord du tranchant devient arrondi ou si l'arrière du tranchant est rugueux.
3. Méthode d'affûtage
Il existe de nombreuses façons d'affûter la matrice, qui peuvent être réalisées par une meuleuse spéciale ou une rectifieuse plane.
La fréquence d'affûtage du poinçon et de la matrice inférieure est généralement de 4:1 ; veuillez ajuster la hauteur de la matrice après l'affûtage.
(1) Dangers des méthodes d'affûtage incorrectes :
Un affûtage incorrect aggravera l'endommagement rapide du tranchant de la matrice, entraînant une réduction significative du nombre de coups par affûtage.
(2) Avantages de la méthode d'affûtage correcte :
La qualité et la précision du poinçonnage peuvent être maintenues stables en affûtant la matrice régulièrement.
Le tranchant de la matrice s'endommage lentement et a une durée de vie plus longue.
4. Règles d'affûtage
Les facteurs suivants doivent être pris en compte lors de l'affûtage de la matrice :
(1) Lorsque l'arrondi du bord est R0,1-0,25 mm, cela dépend de la netteté du bord.
(2) La surface de la meule doit être nettoyée.
(3) Une meule lâche, grossière et tendre est recommandée. Telle que WA46KV.
(4) La quantité de meulage (quantité de coupe) à chaque fois ne doit pas dépasser 0,013 mm.
Une quantité de meulage excessive provoquera une surchauffe de la surface de la matrice, ce qui équivaut à un traitement de recuit, ramollissant la matrice et réduisant considérablement sa durée de vie.
(5) Un refroidissant suffisant doit être ajouté pendant le meulage.
(6) Pendant le meulage, le poinçon et la matrice inférieure doivent être fixés stablement, et des dispositifs de fixation spéciaux doivent être utilisés.
(7) La quantité de meulage de la matrice est certaine. Si elle atteint cette valeur, le poinçon sera mis au rebut.
Si vous continuez à l'utiliser, il est facile de causer des dommages à la matrice et à la machine, et le gain ne vaut pas la perte.
(8) Après le meulage, le tranchant doit être traité avec une pierre à huile pour éliminer les arêtes et lignes excessivement vives.
(9) Après le meulage, la lame doit être nettoyée, démagnétisée et huilée.
Note : la quantité de meulage de la matrice dépend principalement de l'épaisseur de la plaque emboutie.
6. Attention au poinçon avant utilisation
1. Stockage
(1) Essuyez l'intérieur et l'extérieur de la douille de matrice supérieure avec un chiffon propre.
(2) Lors du stockage, faites attention de ne pas rayer ou bosseler la surface.
(3) Huilez pour prévenir la rouille.
2. Préparation avant utilisation
(1) Nettoyez soigneusement la douille de matrice supérieure avant utilisation.
(2) Vérifiez la surface pour les rayures et bosses. Le cas échéant, éliminez-les avec une pierre à huile.
(3) Huilez l'intérieur et l'extérieur.
3. Précautions lors de l'installation du poinçon sur la douille de matrice supérieure
(1) Nettoyez le poinçon et huilez sa longue poignée.
(2) Insérez le poinçon au fond de la douille de matrice supérieure sur la grande matrice de station sans force.
Un marteau en nylon ne peut pas être utilisé.
Lors de l'installation, le poinçon ne peut pas être fixé en serrant les boulons sur la douille de matrice supérieure. Les boulons ne peuvent être serrés qu'après que le poinçon est correctement positionné.
4. Installer l'ensemble de matrice supérieure dans la tourelle
Si vous voulez prolonger la durée de vie de la matrice, l'écart entre le diamètre extérieur de la douille de matrice supérieure et le trou de la tourelle doit être aussi petit que possible.
Par conséquent, veuillez effectuer soigneusement les procédures suivantes.
(1) Nettoyez et huilez la gorge de clé et le diamètre intérieur du trou de la tourelle.
(2) Ajustez la gorge de clé du guide de douille de matrice supérieure pour qu'elle corresponde à la clé du trou de la tourelle.
(3) Insérez la douille de matrice supérieure droit dans le trou de la tour, et faites attention de ne pas l'incliner.
Le guide de douille de matrice supérieure doit glisser dans le trou de la tourelle par son propre poids.
(4) Si la douille de matrice supérieure penche d'un côté, elle peut être doucement remise en place avec des outils en matériau souple comme un marteau en nylon.
Répétez le tapotement jusqu'à ce que le guide de douille de matrice supérieure glisse dans la position correcte par son propre poids.
Note : n'appliquez pas de force sur le diamètre extérieur du guide de douille de matrice supérieure, mais seulement sur le dessus du poinçon.
Ne frappez pas le dessus de la douille de matrice supérieure pour éviter d'endommager le trou de la tourelle et de raccourcir la durée de vie des stations individuelles.
6. Maintenance de la matrice
Si le poinçon est mordu par le matériau et ne peut pas être retiré, veuillez vérifier selon les éléments suivants.
1. Réaffûtage du poinçon et de la matrice inférieure.
La matrice avec un tranchant aigu peut traiter de belles sections de coupe. Si le tranchant est émoussé, une pression de poinçonnage supplémentaire est requise. De plus, la section de la pièce est rugueuse, ce qui entraîne une grande résistance, causant le blocage du poinçon par le matériau.
2. Écartement de la matrice.
Si l'écartement de la matrice n'est pas correctement sélectionné par rapport à l'épaisseur de la plaque, le poinçon a besoin d'une grande force de démoulage lorsqu'il est séparé du matériau.
Si le poinçon est coincé par le matériau pour cette raison, veuillez remplacer la matrice inférieure par un écartement raisonnable.
3. État des matériaux traités.
Lorsque le matériau est sale ou a de la saleté, la saleté adhère à la matrice, de sorte que le poinçon est mordu par le matériau et ne peut pas être traité.
4. Matériau déformé.
Après le poinçonnage du trou, le matériau gauchi bloquera le poinçon et fera mordre le poinçon.
Les matériaux avec gauchissement doivent être aplatis avant le traitement.
5. Utilisation excessive des ressorts.
Provoquera la fatigue du ressort. Veuillez toujours vérifier les performances du ressort.
7. Huilage
La quantité d'huile et le nombre d'injections d'huile dépendent des conditions des matériaux de traitement.
Pour les matériaux sans rouille et sans calamine, tels que les tôles d'acier laminé à froid et les tôles d'acier résistantes à la corrosion, l'huile doit être injectée dans la matrice.
Les points d'injection d'huile sont le guide de douille, le port d'injection d'huile, la surface de contact entre le corps du couteau et le guide de douille, la matrice inférieure, etc. Utilisez de l'huile moteur légère pour l'huile.
Pour les matériaux avec rouille et calamine, la poudre de rouille sera aspirée entre le poinçon et le guide de douille pendant le traitement, résultant en de la saleté, de sorte que le poinçon ne peut pas glisser librement dans le guide de douille.
Dans ce cas, si vous appliquez de l'huile, cela rendra la calamine plus facile à coller.
Par conséquent, lors du rinçage de ce matériau, au contraire, essuyez l'huile, décomposez-la une fois par mois, et enlevez la saleté du poinçon et de la matrice inférieure avec de la vapeur (bois) d'huile, essuyez proprement avant de réassembler.
Cela peut garantir que la matrice a de bonnes performances de lubrification.
8. Problèmes courants et solutions dans le processus d'utilisation de la matrice
Problème 1 : La plaque sort de la mâchoire
| Raison | Solution |
| Déchargement incomplet de la matrice | 1. Utilisez un poinçon avec une pente |
| 2. Appliquez du lubrifiant sur la plaque | |
| 3. Une matrice robuste est adoptée |
Problème 2 : Usure sévère de la matrice
| Raison | Solution |
| Écartement de matrice déraisonnable (trop petit) | Augmenter l'écartement de la matrice |
| Désalignement des sièges de matrice supérieure et inférieure | 1. Ajustement de station et alignement des matrices supérieure et inférieure 2. Ajustement de niveau de la tourelle |
| Les composants de guide de matrice usés et les inserts de tourelle n'ont pas été remplacés à temps | Remplacer |
| Surchauffe du poinçon | 1. Ajouter du lubrifiant à la tôle 2. Assurer la lubrification entre le poinçon et la matrice inférieure 3. Plusieurs jeux de matrices de même spécification et taille sont utilisés dans le même programme |
| Méthode d'affûtage incorrecte entraînant le recuit de la matrice, aggravant l'usure | 1. Meule abrasive tendre 2. Nettoyer la meule fréquemment 3. Petite prise 4. Refroidissant suffisant |
| Poinçonnage par étapes | 1. Augmenter la distance d'étape 2. L'étape de pont est adoptée |
Problème 3 : Ceinture de poinçon et adhérence du poinçon
| Raison | Solution |
| Écartement de matrice déraisonnable (trop petit) | Augmenter l'écartement de la matrice |
| Passivation du tranchant du poinçon | Affûtage opportun |
| Mauvaise lubrification | Améliorer les conditions de lubrification |
Problème 4 : Rebond des déchets
| Raison | Solution |
| Problème de matrice inférieure | Utiliser un matériau pare-balles pour abaisser la matrice |
| Pour les trous de petit diamètre, l'écartement est réduit de 10% | |
| Diamètre supérieur à 50,00 mm, écartement agrandi | |
| Des rayures sont ajoutées sur le côté du tranchant de la matrice | |
| Poinçon | Augmenter la profondeur de la matrice |
| Installer la barre d'éjection en polyuréthane | |
| Adopter un tranchant oblique |
Problème 5 : Déchargement difficile
| Raison | Solution |
| Écartement de matrice déraisonnable (trop petit) | Augmenter l'écartement de la matrice |
| Usure du poinçon | Affûtage opportun |
| Fatigue du ressort | Remplacer le ressort |
| Adhérence du poinçon | Éliminer l'adhérence |
Question 6 : Bruit d'emboutissage
| Raison | Solution |
| Difficulté de déchargement | Augmenter l'écartement de la matrice inférieure et bonne lubrification |
| Augmenter la force de déchargement | |
| Plaque de déchargement à surface souple | |
| Problème avec le support de la tôle sur le plan de travail et dans la tourelle | Matrice à support sphérique |
| Réduire la taille de travail | |
| Augmenter l'épaisseur de travail | |
| Épaisseur de la tôle | Utiliser un poinçon à bord oblique |
9. Précautions pour l'utilisation d'outils de formage spéciaux
1. La course du bloc coulissant de différents modèles de machines est différente, donc faites attention à l'ajustement de la hauteur de fermeture de la matrice de formage.
2. Il doit être assuré que le formage est suffisant, donc il doit être soigneusement ajusté. Il est préférable de ne pas dépasser 0,15 mm à chaque fois.
Si l'ajustement est trop grand, il est facile de causer des dommages à la machine et à la matrice.
3. Pour le formage par étirage, veuillez sélectionner un assemblage de ressort léger pour éviter la déchirure de la tôle ou le déchargement difficile dû à une déformation inégale.
4. Installez une matrice à support à billes autour de la matrice de formage pour empêcher la tôle de basculer.
5. La position de formage doit être aussi loin que possible du serre-joint.
6. Le formage est préférablement réalisé à la fin du programme de traitement.
7. Assurez-vous d'une bonne lubrification de la plaque.
8. Lors de la commande, faites attention au rendement des outils de formage spéciaux. Si les deux distances de formage sont proches, veuillez impérativement communiquer avec le commercial de notre entreprise.
9. Parce que l'outil de formage a besoin d'un long temps de déchargement, la basse vitesse doit être adoptée pendant le traitement de formage, et il est préférable d'avoir un délai.
10. Précautions pour l'utilisation de cutter rectangulaire
1. La distance d'étape doit être aussi grande que possible, ce qui doit être supérieur à 80 % de la longueur totale de l'outil.
2. Il est préférable de réaliser l'étape de saut par la programmation.
3. Il est recommandé d'utiliser une matrice à bord oblique.
12. Comment poinçonner sans dépasser la force nominale de la machine ?
Les trous ronds de plus de 114,3 mm de diamètre doivent être poinçonnés dans le processus de production.
Un si grand trou dépassera la limite supérieure de la force nominale de la machine, surtout pour les matériaux à haute résistance au cisaillement.
Ce problème peut être résolu en poinçonnant de grands trous par des méthodes de poinçonnage multiple.
Couper le long de la circonférence d'un grand cercle avec une matrice de petite taille peut réduire la force de poinçonnage de moitié ou plus. La plupart des matrices que vous avez déjà peuvent le faire.
11. Une méthode simple pour poinçonner de grands trous ronds
La matrice de cette lentille convexe peut être faite à la taille de rayon dont vous avez besoin.
Si le diamètre du trou dépasse la force nominale du poinçon, nous recommandons le schéma (A).
Utilisez cette matrice pour poinçonner la périphérie du cercle.
Si le diamètre du trou peut être poinçonné dans la plage de force nominale du poinçon, une matrice radiale et une matrice à lentille convexe peuvent poinçonner le trou requis quatre fois sans faire pivoter la matrice (B).
12. Enfin, il est formé vers le bas
Lors de la sélection de la matrice de formage, l'opération de formage vers le bas doit être évitée, car elle occupera trop d'espace vertical et entraînera des processus supplémentaires de nivelage ou de pliage de la tôle.
Le formage vers le bas peut également tomber dans la matrice inférieure et être ensuite tiré hors de la tourelle.
Cependant, si le formage vers le bas est la seule option de processus, il doit être considéré comme la dernière étape dans le traitement de la tôle.
13. Prévenir la distorsion du matériau
Si vous avez besoin de poinçonner un grand nombre de trous dans la plaque et que la plaque ne peut pas rester plate, la cause peut être l'accumulation de contraintes d'emboutissage.
Lors du poinçonnage d'un trou, le matériau autour du trou est étiré vers le bas, augmentant la contrainte de traction sur la surface supérieure de la plaque.
Le mouvement vers le bas entraîne également l'augmentation de la contrainte de compression sur la surface inférieure de la plaque.
Pour le poinçonnage d'un petit nombre de trous, le résultat n'est pas évident, mais avec l'augmentation du nombre de trous poinçonnés, la contrainte de traction et la contrainte de compression augmentent également de manière exponentielle jusqu'à ce que la plaque soit déformée.
Un moyen d'éliminer cette déformation est :
Poinçonnez un trou sur deux, puis revenez poinçonner les trous restants.
Bien que cela produise la même contrainte sur la plaque, cela désintègre l'accumulation de contrainte de traction/compression causée par le poinçonnage successif dans la même direction.
De cette façon, le premier lot de trous partage l'effet de déformation du second lot de trous.
14. Si votre emboutissage d'acier inoxydable est déformé
Appliquez un lubrifiant de formage de haute qualité sur le matériau avant l'emboutissage, ce qui peut mieux séparer le matériau de la matrice et le faire glisser en douceur sur la surface de la matrice inférieure pendant le formage.
Cela donne au matériau une meilleure chance de distribuer la contrainte générée lorsqu'il est plié et étiré, afin de prévenir la déformation sur le bord du trou d'emboutissage et l'usure au fond du trou d'emboutissage.
15. Suggestions pour surmonter les difficultés de déchargement
1. Utilisez un poinçon avec de fines particules de caoutchouc.
2. Augmentez l'écartement de la matrice inférieure.
3. Vérifiez la fatigue du ressort.
4. Utilisez une matrice robuste.
5. Utilisation appropriée de la matrice à bord oblique.
6. Lubrifiez la plaque.
7. Une tête de déchargement en polyuréthane doit être installée pour la matrice de grande station.
16. Causes principales du rebond des déchets
1. La netteté du tranchant. Plus l'arrondi du tranchant est grand, plus il est facile de provoquer le rebond des déchets.
2. Module d'entrée de la matrice. Lors du poinçonnage de la matrice à chaque station, les exigences pour le module d'entrée sont certaines. Le module d'entrée est petit, ce qui facilite le rebond des déchets.
3. Si l'écartement de la matrice est raisonnable. Un écartement de matrice déraisonnable facilite le rebond des déchets.
4. S'il y a une tache d'huile sur la surface de la plaque traitée.
Cependant, vous devrez effectuer une maintenance de routine et régulière pour garantir que les liquides de refroidissement et les systèmes de distribution répondent aux attentes.
Cet article est un article invité par Shane de l'équipe MachineMfg
Shane travaille dans l'industrie de l'ingénierie mécanique depuis plus de 5 ans. Il aime écrire et se concentre sur le partage d'informations techniques, de conseils, de solutions détaillées et de réflexions liées aux métaux et au travail des métaux. À travers ses articles, les utilisateurs peuvent toujours facilement résoudre les problèmes connexes et trouver ce qu'ils veulent.
Technologie industrielle
- 5 faits éclairants sur le procédé de fonderie sous pression (die casting)
- Amélioration des processus : Débloquer une croissance durable de la main-d'œuvre
- Estampage de précision des métaux expliqué : technologies modernes et automatisation
- Maîtriser le contrôle de la température dans la coulée sous pression pour une qualité optimale
- Forgeage, estampage et coulée : comprendre leurs différences clés
- Estampage progressif vs estampage par transfert : choisir le bon processus d'estampage métallique
- Thyristor vs Transistor : différences clés pour l'électronique de puissance
- Comprendre les matrices d'estampage progressif : comment elles façonnent la production à haut volume
- Pourquoi le jeu de matrice est crucial en poinçonnage : garantir précision et fiabilité