



Moulage au sable vert : Procédé complet et techniques
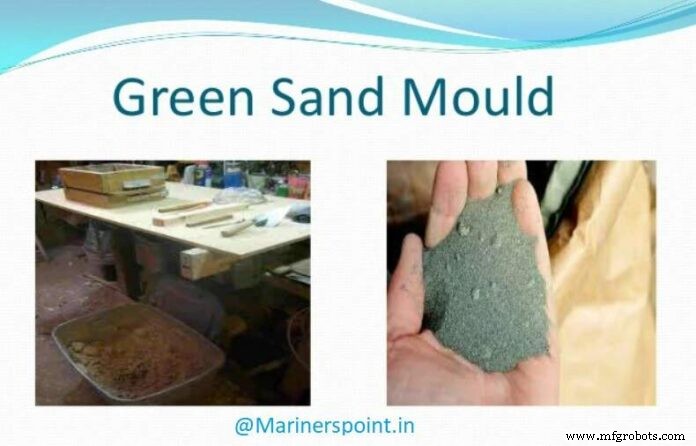
Dans cet article, nous allons discuter de ce qu'est le moulage au sable vert, ses avantages et inconvénients ainsi que les méthodes.
Moule en sable vert
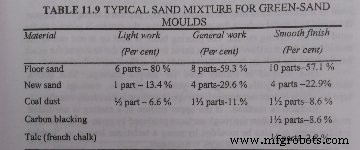
Les moules en sable vert sont préparés avec des sables de moulage naturels ou avec des mélanges de sable de silice, d'argile liant et d'eau. Ces matériaux sont soigneusement mélangés dans des proportions qui donneront les propriétés souhaitées pour la catégorie de travail effectuée. Les mélanges de sable typiques pour le moulage au sable vert sont donnés dans le tableau ci-dessous.
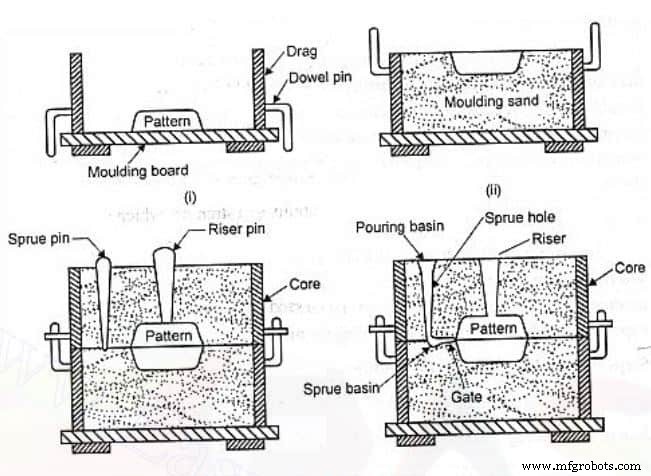
Fabrication du moule en sable vert
Pour réaliser le moule en sable vert, le sable doit être correctement trempé avant de pouvoir être utilisé. Si le sable est trop sec, de l'eau est ajoutée ; s'il est trop humide, du sable sec est ajouté jusqu'à obtention du bon trempe. Pour vérifier le sable pour un trempe correct, on prend une poignée dans le poing. On relâche la pression, et on casse le sable en deux sections. Les sections de sable doivent conserver leur forme et les bords de la cassure doivent être nets et fermes.
La surface du moule qui entre en contact avec le métal en fusion forme la partie la plus importante dans les moules en sable vert. Afin de donner à la pièce coulée une surface propre et brillante et d'empêcher le sable de brûler sur la face du moule, une couche de sable de parement est appliquée autour du modèle.
Les mélanges de sable de parement pour les fontes contiennent généralement du charbon bitumineux finement broyé, connu sous le nom de houille de mer, et du sable neuf en plus du sable de moulage usagé. Une partie en volume de houille de mer pour dix parties de sable de moulage est un rapport courant dans les mélanges pour les moules de pièces en fonte. La houille de mer aide à empêcher le sable de se souder aux surfaces des pièces coulées, tandis que le sable neuf augmente le liant dans le mélange de parement, et empêche ainsi l'érosion des surfaces de sable par le métal liquide.
Il est de pratique courante de revêtir les surfaces des moules en sable avec un matériau réfractaire pour produire une peau lisse sur les pièces coulées. Les matériaux ordinairement utilisés à cet effet sont le graphite, le coke, le charbon de bois, le carbone de gaz, le plumbago, le noir de plomb, la silice, le mica et le talc.
Ces matériaux peuvent être classés en deux groupes : les matériaux carbonés connus sous le nom de noir de moulage, et les autres matériaux sont désignés comme revêtements minéraux. Ils peuvent être appliqués humides ou secs. Pour une utilisation à l'état humide, un adhésif est employé - de l'argile, de la gomme et d'autres substances mélangées à l'eau sont utilisées. Les noirs de moulage ou revêtements minéraux utilisés à sec sont saupoudrés sur la face du moule.
Avantages du moulage au sable vert
1. Le moulage au sable vert est la méthode la moins coûteuse pour produire un moule.
2. Il y a moins de déformation que dans les moules en sable sec, car aucune cuisson n'est requise.
3. Les flasques sont prêtes pour réutilisation en un minimum de temps.
4. La précision dimensionnelle est bonne au niveau de la ligne de jointure. 5. Il y a moins de risque de fissuration à chaud de la pièce coulée que dans les autres types de moules.
Inconvénients du moulage au sable vert
1. Le contrôle du sable est plus critique que dans les moules en sable sec.
2. L'érosion du moule est plus courante dans la production de grosses pièces.
3. La fini de surface se dégrade à mesure que le poids de la pièce augmente.
4. La précision dimensionnelle diminue à mesure que le poids de la pièce augmente.
Méthodes de moulage au sable vert
Les principales méthodes de moulage au sable vert sont les suivantes :
1. Méthode au sable découvert
2. Méthode au lit de sable
3. Méthode par retournement
1. Méthode au sable découvert
Méthode au sable découvert : C'est la forme la plus simple de moulage au sable vert, particulièrement adaptée aux modèles pleins. Le moule entier est réalisé dans le sol de la fonderie ou dans un lit de sable au-dessus du niveau du sol pour plus de commodité lors du travail et de la coulée. Aucune boîte de moulage n'est nécessaire et la surface supérieure du moule est ouverte à l'air. Le sable dans le sol de la fonderie est rendu meuble et parfaitement nivelé pour obtenir une épaisseur uniforme de la pièce coulée.
Comme il n'y a pas de hauteur de métal, le sable peut être damé légèrement, juste assez dur pour supporter le poids du métal seulement. Après un nivelage approprié, le modèle est pressé dans le lit de sable pour former le moule. Le bassin de coulée est construit à une extrémité du moule, et le canal de débordement est taillé sur les côtés de l'empreinte à la hauteur exacte à partir de la face inférieure du moule pour donner l'épaisseur désirée.
Cette méthode de moulage au sable vert est principalement utilisée pour des pièces simples, plaques de sol, boîtes de moulage, grilles, garde-corps et portails, poids, c'est-à-dire des pièces avec des dessus plats où il n'importe pas si la surface supérieure est décidément rugueuse. Méthode au lit de sable. Si la surface supérieure d'une pièce n'est pas plate ou doit être plus lisse que les surfaces rugueuses produites par les moules au sable découvert, un modèle plein peut également être moulé en utilisant une technique connue sous le nom de « lit de sable », dans laquelle un couvercle de sable ou une chape est nécessaire.
2. Méthode au lit de sable
Méthode au lit de sable : Dans la méthode au lit de sable, le modèle est pressé ou martelé vers le bas pour l'enfoncer dans le sable du sol de la fonderie ou dans une chape partiellement remplie de sable pour former la cavité du moule. Pour s'assurer que le sable est correctement compacté, un damage soigneux du sable près du modèle est nécessaire. Comme contrôle, le modèle peut être retiré et la surface de la cavité du moule testée pour les zones molles. Toutes les zones molles doivent être comblées avec du sable supplémentaire et le modèle à nouveau pressé vers le bas jusqu'à obtention d'une cavité de moule correctement damée.
Après que le joint a été lissé et que du sable de séparation a été répandu, une chape est placée sur le modèle. La chape est damée, les canaux d'alimentation et les risers sont taillés, et la boîte de chape est soulevée, laissant le modèle plein dans le sol ou dans la chape selon le cas. Le modèle est retiré, les surfaces des deux parties du moule sont finies et la boîte de chape est remise en place dans sa position correcte pour compléter le moule.
3. Méthode par retournement
Méthode par retournement : Cette méthode est très utilisée et la plus appropriée pour les modèles en deux parties ainsi que pour les modèles pleins. Une moitié du modèle est placée avec sa face plate sur une planche de moulage, et une chape est damée et retournée. Il est alors possible de placer l'autre moitié du modèle et une boîte de chape en position appropriée. Après damage, la chape est soulevée et les deux moitiés du modèle sont secouées et retirées séparément. La chape est ensuite replacée sur la chape pour assembler le moule.
Ceci était tout sur le moulage au sable vert couvrant les avantages, inconvénients et méthodes de moulage au sable vert. J'espère que vous avez apprécié l'article. Donnez votre avis dans la section commentaires ci-dessous.
Technologie industrielle
- Sable de Moulage en Fonderie : Types, Constituants et Caractéristiques Clés
- Propriétés Clés du Sable de Moulage : Perméabilité, Cohésion, Adhérence, Plasticité et Plus
- Moulage en Sable : Procédé, Caractéristiques et Applications Industrielles
- Meilleurs Sables pour Moulage de Précision : Types et Propriétés
- Moulage en Sable Vert vs Moulage en Sable Résine : Quel Procédé Offre la Meilleure Qualité et Rentabilité ?
- Choisir le moulage en sable-résine : quand et pourquoi c'est le bon procédé
- Machines et méthodes de fraisage CNC : précision et automatisation
- Vue d'ensemble complète des techniques de fabrication de l'acier
- Maîtriser le moulage en sable : techniques, étapes et bonnes pratiques