



Four à coupelle : Pièces, fonctionnement et applications expliqués
Dans cet article, nous allons examiner le four à coupelle, ses composants, son schéma, ses zones de fonctionnement et son principe d'opération.
L'objectif principal du four à coupelle est de produire de la fonte de composition, de température et de propriétés souhaitées au débit requis, de la manière la plus économique possible. De plus, ce four présente de nombreux avantages distincts par rapport aux autres types, notamment la simplicité d'exploitation, la continuité de production et un rendement accru associé à un haut degré d'efficacité.
Différents types de fours de fusion sont utilisés dans les fonderies selon la quantité de métal à fondre à la fois et la nature des travaux effectués. Seul le four à coupelle, utilisé en fonderie pour la fusion et l'affinage de la fonte brute avec des ferrailles, est décrit ci-dessous.
Pièces du four à coupelle
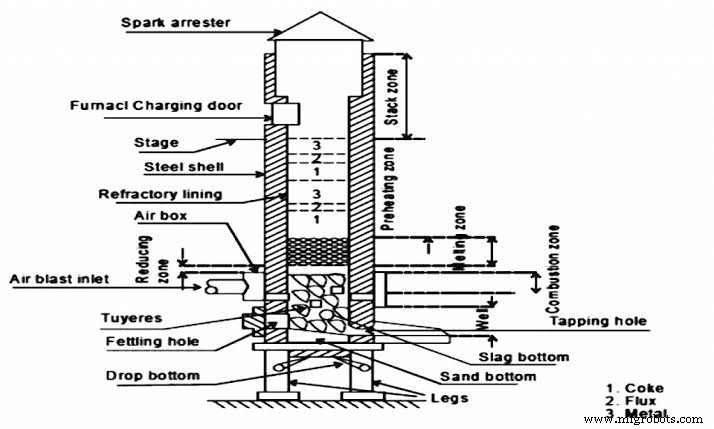
Le four à coupelle se compose d'une enveloppe cylindrique verticale en tôle d'acier, de 6 à 12 mm d'épaisseur, revêtue à l'intérieur de briques réfractaires acides ou d'argile de damacage acide. Les briques réfractaires ou l'argile de damacage utilisées sont constituées d'oxyde de silicium (SiO2) et d'alumine (Al2O3). Le revêtement est généralement plus épais dans la partie inférieure où les températures rencontrées sont plus élevées que dans la partie supérieure.
L'enveloppe est montée soit sur une fondation en maçonnerie, soit sur des colonnes en acier. Dans une disposition à colonnes en acier, utilisée sur la plupart des coupelles modernes, le fond de l'enveloppe est muni de portes à basculement par lesquelles les débris, composés de coke, de laitier, etc., peuvent être évacués à la fin d'une chauffe. Dans les coupelles à fond ouvrant, le fond de travail est constitué de sable de moulage qui recouvre les portes à basculement.
Ce fond s'incline vers le trou de coulée du métal situé au point le plus bas à l'avant de la coupelle. En face de ce trou de coulée, et légèrement au-dessus, se trouve un autre orifice, appelé trou à laitier, qui permet d'évacuer le laitier.
Un volume constant d'air pour la combustion est fourni par une soufflante motorisée. L'air est acheminé de la soufflante par un tuyau appelé tuyau à vent (entrée d'air soufflé), d'abord vers une chambre annulaire autour de l'enveloppe appelée boîte à vent, puis dans le four à travers un certain nombre d'ouvertures appelées tuyères situées à une hauteur de 450 à 500 mm au-dessus du fond de travail ou du lit de la coupelle.
Ces tuyères sont généralement au nombre de 4, 6 ou 8 selon la taille de la coupelle et peuvent être disposées sur une ou plusieurs rangées. La surface totale des tuyères doit représenter environ un cinquième à un sixième de la section transversale de la coupelle à l'intérieur du revêtement au niveau des tuyères. Habituellement, les tuyères ont une taille de 50×150 mm ou 100×300 mm. Des tuyères auxiliaires sont parfois prévues pour augmenter l'efficacité de fusion.
Une vanne est placée sur le tuyau de soufflage pour réguler l'apport d'air. Selon la taille du four à coupelle, le type de fonte traitée et la compacité de la charge, la pression de l'air peut varier de 250 à 400 mm d'eau pour les fours de petite et moyenne taille, et de 400 à 850 mm pour les fours de grande taille.
Un débitmètre est parfois installé pour connaître le volume d'air passant. La quantité d'air nécessaire pour fondre une tonne de fer dépend de la qualité du coke et du rapport coke/fer. Une longue pratique montre qu'il faut environ 800 à 900 m³ d'air pour fondre une tonne de fer dans un four à coupelle, en supposant un rapport fer/coke de 10:1. Pour un rapport plus faible, des volumes d'air plus importants seront nécessaires.
Une porte de chargement est prévue pour introduire le métal, le coke et le fondant dans le four, et elle est située à 3 à 6 m au-dessus des tuyères, selon la taille de la coupelle. Une grande plateforme ou un étage entoure généralement la coupelle au niveau d'environ 300 mm sous le bas de la porte de chargement.
L'enveloppe est généralement prolongée de 4,5 à 6 m au-dessus de la porte de chargement pour former une cheminée. Au sommet du four, un capuchon conique appelé pare-étincelles empêche les étincelles de s'échapper vers l'extérieur. Le pare-étincelles refroidit les étincelles et ne laisse s'échapper que la fumée par l'ouverture. Parfois, un four à coupelle peut être équipé d'un collecteur, d'un filtre et d'un système de précipitation pour minimiser la pollution atmosphérique.
Zones du four à coupelle
Sur la base des réactions de combustion, l'ensemble du fût de la coupelle peut être divisé comme suit :
Zone de creuset : Elle se situe entre le sommet du lit de sable et le bas des tuyères. La fonte en fusion s'y accumule. On l'appelle aussi cuvette ou foyer.
Zone de combustion ou d'oxydation : Elle est normalement située 150 à 300 mm au-dessus du sommet des tuyères. Tout l'oxygène de l'air soufflé est consommé ici en raison de la combustion effective qui a lieu dans cette zone. Ainsi, beaucoup de chaleur est libérée et fournie aux autres zones.
De la chaleur est également dégagée par l'oxydation du silicium et du manganèse. En raison de cette chaleur élevée, la température étant de 1550° à 1850°C, des gouttes fondues de fonte coulent dans le foyer. Les réactions chimiques qui se produisent dans cette zone sont :
C + O2 → CO2 + Chaleur
Si + O2 → SiO2 + Chaleur
2 Mn + O2 → 2 MnO2 + Chaleur
Zone de réduction : Elle s'étend du sommet de la zone de combustion au sommet du lit de coke. Dans cette zone, la réduction du CO2 en CO se produit et la température chute à environ 1200°C au niveau du lit de coke. Grâce à l'atmosphère réductrice, la charge est protégée de toute influence oxydante. La réaction qui a lieu dans cette zone est :
CO2 + C (coke) → 2 CO - Chaleur
Zone de fusion : Elle commence à la première couche de charge métallique au-dessus du lit de coke et s'étend jusqu'à une hauteur de 900 mm. La température la plus élevée est développée dans cette zone pour la combustion complète du coke et le fer y est ainsi fondu. La température dans cette zone est d'environ 1600°C. Une absorption considérable de carbone par le métal en fusion se produit également dans cette zone selon les réactions suivantes :
3 Fe + 2 CO → Fe3C + CO2
Zone de préchauffage ou de chargement : Elle commence au-dessus de la zone de fusion et s'étend jusqu'au bas de la porte de chargement. La zone de préchauffage contient la charge de la coupelle sous forme de couches alternées de coke, de fondant et de métal qui y sont préchauffés à une température d'environ 1100°C avant d'atteindre la zone de fusion.
Zone de cheminée : La zone de cheminée s'étend au-dessus de la zone de préchauffage jusqu'au sommet de la coupelle. Elle évacue les gaz générés à l'intérieur du four vers l'atmosphère.
Capacité du four à coupelle
Le rendement d'un four à coupelle est défini comme les tonnes de métal en fusion obtenues par heure de chauffe. Les capacités (tailles) des coupelles varient de 1 à 15 tonnes (ou même plus) de fer fondu par heure. La taille dépend non seulement de la surface de la section transversale de la coupelle, mais aussi de l'intensité de la consommation de coke.
Par intensité de consommation de coke, on entend les tonnes de coke brûlées par m² de surface de section transversale de la coupelle par unité de temps. On a observé que 14 cm² de surface de plan de coupelle brûlent environ 1 kg de coke par heure. Le diamètre de la coupelle varie de 1 à 2 m avec une hauteur de 3 à 5 fois le diamètre.
Fonctionnement du four à coupelle
Les différentes étapes impliquées dans l'opération du four à coupelle sont :
1. Préparation de la coupelle
La première opération pour préparer un four à coupelle consiste à nettoyer le laitier et les résidus sur le revêtement et autour des tuyères de la chauffe précédente. Les mauvais endroits ou briques cassées sont réparés avec un mélange de daubage d'argile réfractaire et de sable de silice ou de ganister. La préparation du fond de sable dans la coupelle commence dès que le rapiéçage du revêtement est terminé.
Les portes de fond sont relevées et maintenues dans cette position par des étais métalliques. Le sable de fond est introduit par la porte de chargement et est bien damé autour du revêtement et au niveau de l'intersection des portes de fond. Cette couche de sable est construite jusqu'à une hauteur de 100 à 200 mm au-dessus de la porte en fonte.
La surface du fond de sable est inclinée de toutes parts vers le trou de coulée afin que le métal en fusion puisse être complètement évacué de la coupelle à tout moment. Une ouverture d'environ 35 mm de diamètre est prévue pour l'évacuation du laitier, et un trou de coulée est formé autour d'un modèle en bois d'environ 20 mm de diamètre. La coupelle doit être soigneusement séchée avant l'allumage.
2. Allumage de la coupelle
Pour allumer un four à coupelle, un feu de bois d'allumage est allumé sur le fond de sable. Cela doit être fait 2,5 à 3 heures avant que le métal en fusion ne soit requis. Sur le bois allumé, un lit de coke est construit. Lorsque le bois brûle bien, du coke est déversé dans le puits depuis le haut en plusieurs fois, en s'assurant que le coke commence aussi à brûler.
Le coke est ajouté jusqu'à un niveau légèrement au-dessus des tuyères et le soufflage d'air est mis en marche à un débit inférieur à la normale pour enflammer le coke. Dès que des points rouges commencent à apparaître au sommet du lit de combustible, du coke supplémentaire est introduit dans la coupelle pour atteindre une hauteur de 700 à 800 mm au-dessus de la rangée supérieure des tuyères.
Le lit de coke doit être parfaitement chaud avant d'être porté à sa hauteur finale. La hauteur du lit de coke est déterminée à l'aide d'une tige de mesure préparée pour indiquer la distance du seuil de la porte de chargement au sommet du lit de coke. La couche de coke reposant sur le fond de sable avant le début de la chauffe est appelée charge de fond. La quantité de coke dans le lit dépend de la pression de l'air fournie à la coupelle.
La hauteur de la charge de fond ou du lit de coke est très importante pour le fonctionnement de la coupelle ; elle affecte la température, le taux de fusion et la composition chimique. Toutes choses égales par ailleurs, un lit bas produira un métal plus froid qu'un lit haut.
3. Chargement de la coupelle
Dès que le lit de coke est construit à la hauteur correcte et enflammé uniformément, des couches alternées de fonte brute, de coke et de fondant (calcaire) sont chargées par la porte de chargement jusqu'à ce que la coupelle soit pleine. Des ferrailles appropriées sont également ajoutées avec la fonte brute pour contrôler la composition chimique de la fonte produite. La proportion de ces ferrailles est normalement de 25 à 50 % du poids total du métal coulé.
Lorsque de la ferraille d'acier considérable est utilisée avec la fonte brute, une petite quantité, disons de 2 à 4 % de ferro-manganèse, est utilisée comme désoxydant. Le poids de la charge métallique doit être de 10 à 15 % du rendement horaire de la coupelle. L'objectif de l'ajout de fondant est d'éliminer les impuretés dans le fer, de protéger le fer de l'oxydation, de réduire le point de fusion du laitier et d'augmenter sa fluidité pour une évacuation facile. Outre le calcaire, la fluorine et la cendre de soude sont aussi parfois utilisées comme matériaux fondants.
La quantité de calcaire requise peut être de 30 à 40 kg par tonne de fer fondu ou 25 % en poids du coke chargé. Le rapport entre le métal fondu et le coke chargé dépend d'un grand nombre de facteurs. Il n'est donc pas possible de donner des recommandations définitives pour ce rapport qui peut être atteint sur différentes classes de travail. Le tableau 11.11 est donné uniquement à titre indicatif et montre une bonne pratique moyenne dans l'industrie. Plus couramment, il est maintenu à 10:1. Cela signifie qu'une tonne de coke est nécessaire pour fondre 10 tonnes de fer.
4. Trempage du fer
Après que la coupelle est entièrement chargée jusqu'à la porte de chargement, la charge doit tremper dans la chaleur pendant environ 45 minutes. La charge se chauffe lentement car le soufflage d'air est maintenu à un débit inférieur à la normale (pratiquement fermé) pendant ce temps. Cela permet au fer de tremper.
5. Soufflage d'air
À la fin de la période de trempage, le soufflage à plein régime est mis en marche. Avant d'activer le soufflage, les ouvertures des tuyères et le trou de coulée sont maintenus fermés. Après que le soufflage a fonctionné pendant quelques minutes, disons environ 10 minutes, le métal en fusion commence à s'accumuler dans le foyer. Lorsque le métal dans la coupelle commence à fondre, le taux de chargement doit être égal au taux de fusion, de sorte que le four reste plein pendant toute la chauffe. À la fin de la fusion, le chargement est arrêté mais le soufflage est maintenu jusqu'à ce que tout le métal ait fondu.
6. Coulée et laitierage
La première coulée peut être effectuée 40 à 50 minutes après la mise en marche du soufflage à plein régime. Pendant cette période, une quantité suffisante de métal est collectée dans le foyer au-dessus du lit de sable. Lorsque le laitier s'accumule dans le puits, le trou à laitier est ouvert et le laitier est écoulé, de préférence dans une bogie pour un enlèvement facile. Le métal en fusion est collecté dans des poches et transporté vers les moules pour la coulée. La même procédure est répétée jusqu'à ce que tout le métal soit fondu et que l'opération soit terminée.
7. Fermeture de la coupelle
Lorsque l'opération est terminée, le soufflage est arrêté et l'étai sous la porte de fond est retiré de sorte que les plaques de fond s'ouvrent. Cela permet aux résidus de la coupelle de tomber au sol ou dans un godet. Ils sont ensuite trempés et enlevés sous la coupelle.
Généralement, les coupelles fonctionnent en continu comme les hauts fourneaux, mais ne sont exploitées que pendant les périodes nécessaires. Dans de nombreuses fonderies, la période de fusion n'excède pas 4 heures, mais les coupelles peuvent fonctionner en continu pendant 10 heures ou plus.
Efficacité du four à coupelle
L'efficacité thermique ou de fusion d'une coupelle en pourcentage s'exprime comme suit :
(Chaleur utilisée pour le préchauffage, la fusion et le surchauffage) / (Chaleur potentielle du coke + chaleur de l'oxydation du Fe, Si, Mn + chaleur dans l'air soufflé) × 100
L'efficacité d'un four à coupelle varie de 30 à 50 % selon :
1. Le taux de coke ou rapport coke exprimé comme l'inverse du rapport métal-combustible en pourcentage,
2. Le débit de soufflage, et
3. La taille moyenne du coke.
Besoins en air pour le four à coupelle
Pour la combustion complète du combustible dans le four à coupelle, environ 8,4 m³ d'air sont nécessaires par kg de coke à la pression et température atmosphériques normales. Si le rapport métal/coke chargé est de 10:1, ce qui est considéré comme un chiffre satisfaisant, le coke requis par tonne de fer sera de 1000/10 kg, soit 100 kg. Ainsi, le volume d'air requis par tonne fondue est :
8,4 × 100 = 840 m³.
Pour tenir compte des fuites, etc., l'air fourni est généralement légèrement en excès, soit environ 900 m³ par tonne de fer.
Dimensions du four à coupelle
Les dimensions principales d'une coupelle sont sélectionnées sur la base de données empiriques. Ainsi, la surface de section transversale A d'une coupelle dépend du rendement horaire prévu et est déterminée par la formule :
A = π d²/4 = Q/Q1 m²
Où d = diamètre de la coupelle à l'intérieur, m, Q = rendement prévu de la coupelle, tonnes par heure, Q1 = rendement spécifique par m² de section transversale, tonnes par heure. En règle générale, Q1 = 6 à 8 tonnes par heure.
La hauteur utile d'une coupelle (distance de l'axe des tuyères principales au bord inférieur du trou de chargement) dépend du diamètre et est conçue selon le rapport H:d = de 3 à 5.
La hauteur du four à coupelle affecte directement le taux de fusion, la consommation de combustible et la température et la qualité du métal en fusion. Si elle est trop haute, le coke risque d'être écrasé au fur et à mesure que la charge descend ; si elle est trop basse, le métal n'est pas chauffé à un degré suffisant, le tirage est réduit et le rendement de la coupelle diminue.
Le diamètre intérieur de la coupelle détermine la quantité de coke consommée et la quantité de fer fondu par unité de temps. On a trouvé que 14 cm² de surface de plan de coupelle brûlent environ 1 kg de coke par heure. Ainsi, une coupelle d'une capacité de 3 tonnes par heure nécessitera (3×100) soit 300 kg de coke par heure, en supposant un rapport métal-combustible de 10:1. La surface de la coupelle sera donc égale à (14×300) soit 4200 cm². Le diamètre interne sera alors :
Racine carrée de (4200×4)/π
= 73 cm (environ)
Charges du four à coupelle
Si des produits de qualité uniforme sont souhaités, une attention particulière doit être portée à la charge de la coupelle. Habituellement, plusieurs nuances de fonte brute et de ferraille sont disponibles pour le fondeur. Pour obtenir une composition souhaitée du métal coulé, ces nuances doivent être ajustées et contrôlées. Puisque les divers éléments du métal subissent des changements chimiques pendant l'opération de refusion, des corrections doivent être apportées pour leur perte ou gain lors de la constitution de la charge. La perte ou le gain des divers éléments est le suivant :
1. Carbone : Le métal en fusion absorbe du carbone en traversant le coke incandescent formant le lit. Avec des conditions de fusion correctement contrôlées, un gain de 0,15 % peut être attendu. Bien que la teneur en carbone du métal augmente par absorption du coke, elle subit une légère perte par oxydation.
2. Silicium : Le silicium subit une certaine perte par oxydation au fur et à mesure que les gouttes de fonte en fusion s'écoulent au-delà des tuyères. La perte peut être de 10 % du silicium présent dans la charge.
3. Manganèse : Le manganèse a aussi tendance à se perdre avec le silicium pendant la fusion. La perte peut être d'environ 15 à 20 % du manganèse présent dans la charge.
4. Soufre : Le soufre est absorbé du coke, des ferrailles et du fondant, etc. Généralement, le gain en teneur en soufre est estimé à environ 0,03 à 0,05 %.
5. Phosphore : Il n'y a pratiquement aucune perte ou gain de la teneur en phosphore.
6. Fer : Le fer lui-même a tendance à s'oxyder et à se perdre, mais la perte, qui est assez faible, peut être estimée à environ 3 à 4 %.
Ceci était tout sur le four à coupelle, ses zones, son fonctionnement et ses pièces. J'espère que l'article vous a plu. Merci de donner votre avis dans les commentaires ci-dessous.
Technologie industrielle
- Capteur de Position Papillon (TPS) : Fonctionnement et Importance
- Capteur RVG : Fonctionnement et Révolution de l'Imagerie Dentaire
- Capteur de Pouls : Fonctionnement et Applications Clés pour Makers
- Comprendre les capteurs RTD : Principes, précision et applications clés
- Comprendre l'impression 3D : principes, types et applications clés
- Four cubilot (Cupola Furnace) : conception, fonctionnement, avantages et applications en fonderie
- Usinage par jet abrasif (Abrasive Jet Machining) : composants, mécanismes et usages pratiques
- Module Bluetooth HC-06 : Brochage, Caractéristiques, Applications et Principe de Fonctionnement
- Moulage sous pression (die casting) : principe, types et applications industrielles