



Comprendre les systèmes d'alimentation en fonderie : définition, fonction, types et schéma
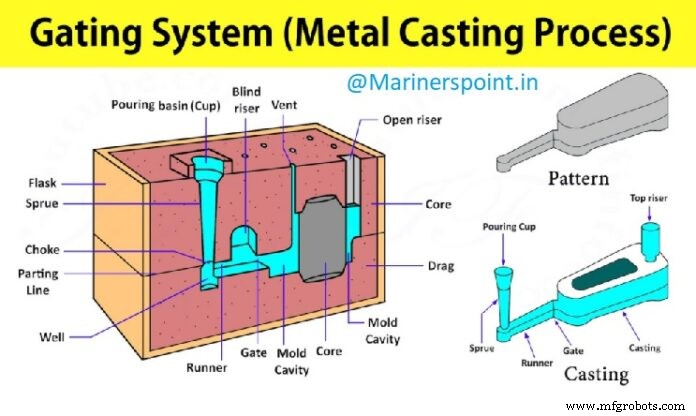
Qu'est-ce qu'un système d'alimentation (gating system) ?
Le terme porte de coulée (gate) est défini comme l'un des canaux qui mène réellement dans la cavité du moule, et le terme gating ou système d'alimentation désigne l'ensemble des canaux par lesquels le métal en fusion est livré à la cavité du moule.
Fonctions d'un système d'alimentation
Les fonctions d'un système d'alimentation sont :
- Fournir une alimentation continue et uniforme en métal en fusion, avec le moins de turbulence possible vers la cavité du moule. Une turbulence excessive entraîne l'aspiration d'air et la formation de scories.
- Alimenter la pièce en métal liquide au meilleur emplacement pour obtenir une solidification directionnelle correcte et une alimentation optimale des cavités de retrait.
- Remplir la cavité du moule avec du métal en fusion en un temps le plus court possible pour éviter les gradients de température.
- Fournir un minimum de métal en excès dans les portes et masselottes. Un débit d'entrée de métal inadéquat, d'autre part, entraînera de nombreux défauts dans la pièce.
- Prévenir l'érosion des parois du moule.
- Empêcher les scories, le sable et d'autres particules étrangères d'entrer dans le moule.
Système d'alimentation
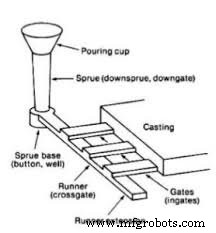
Un système d'alimentation est généralement composé de (1) bassin de coulée, (2) canal de coulée (sprue), (3) canal de distribution (runner), et (4) porte de coulée (gate). Ils sont montrés en Fig. 11.85.
1. Bassin de coulée
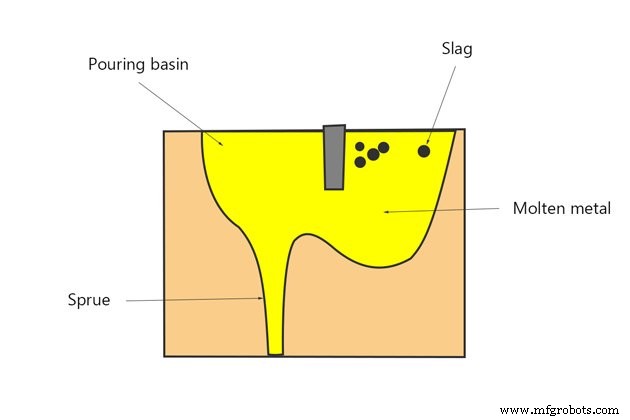
Bassin de coulée : Cette partie du système d'alimentation est faite sur ou dans le haut du moule. Parfois, une ouverture en entonnoir servant de bassin de coulée est faite au sommet du canal de coulée dans le copeau. Le but principal du bassin de coulée est de diriger le flux de métal de la poche vers le canal de coulée, d'aider à maintenir le débit requis de métal liquide, et de réduire la turbulence et la formation de tourbillon à l'entrée du canal de coulée.
Le bassin doit être suffisamment grand et placé près du bord de la boîte de moulage pour remplir le moule rapidement. De plus, il doit être assez profond pour réduire la formation de tourbillon et maintenu plein pendant toute l'opération de coulée pour compenser le retrait ou la contraction du métal.
2. Canal de coulée (Sprue)
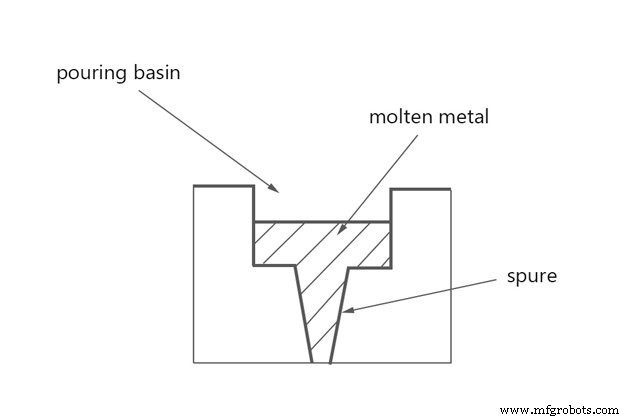
Canal de coulée : Le passage vertical qui traverse le copeau et relie le bassin de coulée au canal de distribution ou à la porte est appelé le canal de coulée.
La section transversale d'un canal de coulée peut être carrée, rectangulaire ou circulaire. Les canaux de coulée sont généralement coniques vers le bas pour éviter l'aspiration d'air et l'endommagement du métal. Les canaux jusqu'à 20 mm de diamètre sont ronds en section, tandis que les plus grands sont souvent rectangulaires. Un canal rond a une surface minimale exposée au refroidissement et offre la plus faible résistance à l'écoulement du métal. Dans un canal rectangulaire, l'aspiration et la turbulence sont minimisées.
3. Canal de distribution (Runner)
Canal de distribution : Dans les grosses pièces, le métal en fusion est généralement acheminé depuis la base du canal de coulée vers plusieurs portes autour de la cavité par un passage appelé canal de distribution. Le canal de distribution est généralement placé dans le chassis, mais peut parfois être dans le copeau, selon la forme de la pièce. Il doit être profilé pour éviter l'aspiration et la turbulence.
4. Porte de coulée (Gate)
Porte de coulée : Une porte est un passage par lequel le métal en fusion s'écoule du canal de distribution vers la cavité du moule. L'emplacement et la taille des portes sont arrangés pour qu'elles puissent alimenter le métal liquide dans la pièce à un taux cohérent avec le taux de solidification. Une porte ne doit pas avoir d'arêtes vives car elles peuvent se briser pendant le passage du métal en fusion et par conséquent des particules de sable peuvent passer avec le métal liquide dans la cavité du moule. Cependant, les portes doivent être situées où elles peuvent être facilement enlevées sans endommager la pièce.
Types de systèmes d'alimentation
Selon leur position dans la cavité du moule, l'alimentation peut être classée globalement en (1) alimentation par le haut, (2) alimentation par la ligne de joint, et (3) alimentation par le bas. Les différents types de systèmes d'alimentation dans le processus de coulée sont :
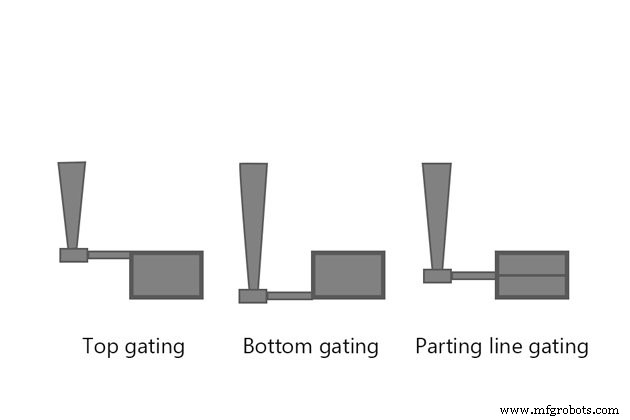
Alimentation par le haut (Top gates)
Dans le système d'alimentation par le haut, le métal en fusion du bassin de coulée coule directement vers le bas dans la cavité. Un tamis, fait de sable sec ou de matériau céramique, est principalement utilisé au bassin de coulée pour contrôler le flux de métal et ne laisser entrer que du métal propre.
Dans le cas de pièces légères, des portes en coin appelées portes en coin (wedge gates) peuvent être prévues. Pour les grosses pièces en fonte, des portes crayon (pencil gates) sont utilisées. Dans ce type d'alimentation, le canal de coulée est constitué d'une série de fentes alimentées par une coupelle de coulée. Cela contrôle le débit de métal puisque le poids du métal en fusion est divisé équitablement dans ses diverses fentes ou branches, réduisant ainsi le poids effectif de charge à une grande extent. De plus, les scories (ou laitier) sont éliminées du métal liquide dans la coupelle au-dessus de la porte.
Dans la porte à doigts (finger gate), une modification de la porte en coin, le métal est à nouveau autorisé à atteindre en plusieurs filets. La porte annulaire (ring gate) utilise un noyau pour casser la chute du métal en fusion et l'envoyer dans le moule en position correcte, tout en retenant les scories.
L'avantage de l'alimentation par le haut est que tout le métal entre dans la pièce par le haut, et le métal le plus chaud vient donc se placer au sommet de la pièce. En résultat, des gradients de température favorables à la solidification directionnelle vers les masselottes situées sur le dessus de la pièce sont atteints. Les portes elles-mêmes peuvent servir de masselottes. Le désavantage du système d'alimentation par le haut est l'érosion du moule par le métal qui tombe. La cavité du moule doit donc être dure et assez résistante pour résister à l'impact.
Alimentation par la ligne de joint (Parting gates)
Dans les portes de ligne de joint, le métal liquide entre dans la cavité du moule par le côté du moule au même niveau que le joint du moule ou ligne de joint. La disposition d'une porte à la ligne de joint dans une direction horizontale par rapport à la pièce permet l'utilisation de dispositifs qui peuvent piéger efficacement toute scorie, saleté ou sable qui passe avec le métal le long du canal de coulée.
Porte à écrémage (Skimming gate)
Dans une porte à écrémage, toute matière étrangère plus légère que le métal parent remonte à travers le passage vertical de la porte à écrémage et est ainsi piégée. La porte de ligne de joint avec écrémage et étranglement sert à piéger les scories et matières étrangères dans le moule et à servir de restriction pour contrôler le débit de métal.
Une autre méthode efficace pour piéger les scories est d'utiliser une porte à écrémage avec un canal de distribution tourbillonnaire, généralement appelé porte tourbillonnaire (whirlpool gate). Les scories, par action tourbillonnaire, viennent au centre d'où elles remontent dans la porte tourbillonnaire. La porte avec réserve de retrait (shrink bob) remplit la double fonction de collecteur de scories/laitier et de réservoir de métal pour alimenter la pièce pendant son retrait.
Les portes de ligne de joint sont très simples à construire et très rapides à faire. Elles donnent des résultats très satisfaisants quand le chassis n'est pas très profond, et s'avèrent très avantageuses quand elles peuvent être alimentées directement dans la masselotte. Dans ce système, le métal le plus chaud atteint la masselotte, favorisant ainsi la solidification directionnelle. De plus, les coûts de nettoyage des pièces sont réduits en alimentant dans les masselottes, car aucune porte supplémentaire n'est requise pour connecter la cavité du moule avec la masselotte. L'inconvénient réside dans le fait qu'une certaine turbulence peut se produire quand le métal liquide tombe dans la cavité du moule.
Alimentation par le bas (Bottom gates)
Dans l'alimentation par le bas, le métal du bassin de coulée coule jusqu'au fond de la cavité du moule dans le chassis.
Porte en cornet (Horn gate)
La porte en cornet ressemble à la corne d'une vache. Elle permet au moule d'être fait en copeau et chassis seulement ; il n'y a pas besoin de « joue ». La porte en cornet tend à produire un effet de fontaine dans la cavité du moule. Dans un autre type, un noyau en sable sec forme la porte du bas. Le canal de coulée est courbé à l'extrémité inférieure pour former un piège à saletés pour scories, saletés, etc. Ce type de porte permet au moule d'être fait en deux boîtes.
Le principal avantage des portes du bas est que la turbulence du métal est maintenue au minimum pendant la coulée et l'érosion du moule est prévenue. Le métal est autorisé à monter doucement dans le moule et autour des noyaux. Les portes du bas souffrent cependant de certains inconvénients : le métal continue de perdre sa chaleur en montant dans la cavité du moule. La solidification directionnelle est ainsi difficile à atteindre. De plus, la masselotte ne peut pas être placée près de l'entrée de la porte où le métal est le plus chaud.
Rapport d'alimentation (Gating ratio)
Le débit de métal à travers la cavité du moule est une fonction de la section transversale du canal de coulée, des canaux de distribution et des portes. Les caractéristiques dimensionnelles d'un système d'alimentation peuvent être exprimées en termes de rapport d'alimentation. Le terme « rapport d'alimentation » est utilisé pour décrire les sections transversales relatives des composants d'un système d'alimentation en prenant la section de base du canal de coulée comme unité, suivie de la section totale du canal de distribution et enfin de la section totale des portes d'entrée.
Un système d'alimentation ayant un canal de coulée de 1 cm², un canal de distribution de 3 cm², et trois portes chacune ayant 1 cm² de section transversale, aura un rapport d'alimentation de 1:3:3. Le rapport d'alimentation révèle si la section transversale totale diminue ou augmente vers la cavité du moule. En conséquence, il y a deux types de systèmes d'alimentation en coulée : pressurisé et non pressurisé, ou à écoulement libre comme un système d'égout.
Système d'alimentation pressurisé
Le système d'alimentation pressurisé a une section transversale totale aux portes d'entrée de la cavité du moule inférieure à celle à la base du canal de coulée. Ainsi un système pressurisé aurait un rapport de 1:0,75:0,5, 1:2:1 et 2:1:1. Cela fournit un effet d'étranglement qui met le métal liquide sous pression dans le système. Comme ce système a un volume petit pour un débit de métal donné, il résulte en une perte de métal plus faible et un meilleur rendement.
D'autre part, comme ce système se maintient plein de métal et fournit un effet d'étranglement, des vitesses de métal élevées peuvent tendre à causer une turbulence sévère aux jonctions et coins et dans la cavité du moule. Cela convient cependant généralement aux métaux ferreux et au laiton.
Système d'alimentation non pressurisé
Dans le système d'alimentation non pressurisé, la section transversale du canal de coulée est inférieure à la surface totale du canal de distribution et à celle des portes d'entrée. Les rapports utilisés sont 1:2:2, 1:3:3, etc. Ce système produit donc des vitesses de métal plus faibles et permet des débits plus grands. En résultat, il réduit la turbulence dans le système d'alimentation et les projections dans la cavité du moule. Ce système est généralement adapté pour des métaux comme l'aluminium et le magnésium.
Nous avons essayé de couvrir toutes les parties importantes du sujet Système d'alimentation, types de systèmes d'alimentation en coulée et ses éléments. J'espère que vous avez apprécié l'article. Merci de donner votre avis dans la section commentaires ci-dessous.
Technologie industrielle
- Hyperviseur expliqué : définition, types et exemples réels
- Guide Expert pour la Conception des Systèmes d'Alimentation en Fonderie Métallique
- L'emboutissage expliqué : types, procédés et applications
- Le soudage expliqué : définition, types et applications
- Le moulage expliqué : définition, types et procédés de fabrication
- Comprendre les machines à percer : définition, composants et types
- L'usinage CNC expliqué : types et applications des machines à commande numérique
- Forgeage : Procédé, types, matériaux et applications
- Revêtement Métallique : Types, Avantages et Applications