



Procédés de moulage expliqués : types, techniques et applications
Dans cet article, nous discuterons du procédé de moulage, des types de procédés de moulage classés selon divers termes comme moulage en sable sec, moulage en sable vert, moulage sur établi, etc.
Le procédé de moulage couramment utilisé peut être classé selon différentes formes. Ils peuvent être globalement classés comme :
- Moulage manuel, et
- Moulage machine.
En production à la pièce et en petite série, les moules en sable sont faits à la main ; les machines de moulage sont employées en grande série et production de masse.
Types de procédés de moulage
Les procédés de moulage sont souvent classés selon :
(A) Le type de matériau dont le moule est fait
(1) Moules en sable vert,
(2) Moules en sable sec,
(3) Moules à peau séchée,
(4) Moules en terre grasse (loam).
(B) Les méthodes utilisées pour faire le moule.
(1) Moulage sur établi,
(2) Moulage au sol,
(3) Moulage en fosse,
(4) Moulage par balayage, et
(5) Moulage sur plaque.
Procédés de moulage basés sur le sable utilisé
1. Moulage en sable vert
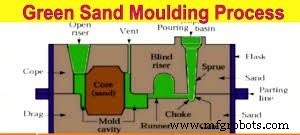
Le moulage en sable vert est une méthode polyvalente, rapide et peu coûteuse de création de moules pour des pièces de haute qualité en métaux ferreux et non ferreux. Le sable vert est composé de sable siliceux, d'eau, de bentonite et d'autres additifs, comme la poudre de charbon pour les applications en fonte.
Les moules en sable vert sont préparés avec des sables de moulage naturels ou avec des mélanges de sable siliceux, d'argile de liaison et d'eau. Ces matériaux sont soigneusement mélangés dans des proportions qui donneront les propriétés désirées pour la classe de travail effectuée.
2. Moule en sable sec
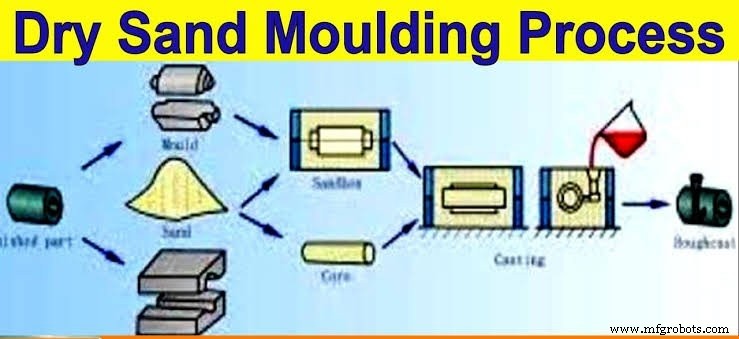
Le procédé de moulage pour faire des moules en sable sec est similaire à celui employé en moulage en sable vert, sauf qu'un mélange de sable différent est utilisé et que toutes les parties du moule sont séchées dans un four avant d'être réassemblées pour la coulée.
Le moule en sable vert dépend de l'humidité et du liant argileux naturel dans le sable pour retenir sa forme. Mais le sable utilisé pour les moules en sable sec dépend de matériaux liants ajoutés comme la farine, la résine, la mélasse ou l'argile. Les matériaux sont soigneusement mélangés et temperés avec une fine argile eau. La quantité de liant est déterminée par la taille de la pièce à couler.
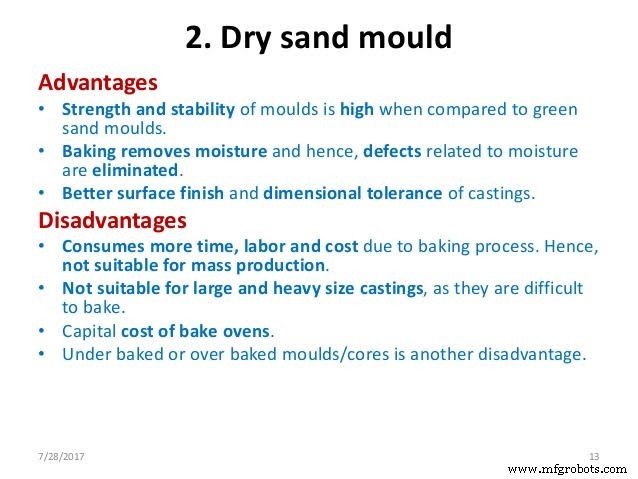
3. Moulage à peau séchée
Le procédé de moulage à peau séchée sèche l'humidité de la couche superficielle du sable tassé à une profondeur d'environ 25 mm ou plus en utilisant des chalumeaux à gaz ou des radiateurs. Il combine dans une certaine mesure les avantages du sable vert et du sable sec. Comme le temps de séchage est moindre que pour le sable sec, la méthode est moins coûteuse. Le séchage de peau est particulièrement adapté aux très grands moules ou aux travaux nécessitant des détails précis.
4. Moule en terre grasse (Loam Mould)
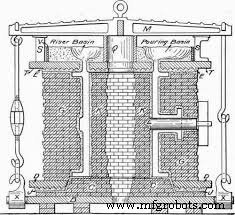
La terre grasse est de l'argile et du sable mélangés à l'eau pour former un mélange plastique mince à partir duquel les moules sont faits. Le sable de terre grasse contient aussi de l'argile de feu ou des ganisters. La terre grasse doit être suffisamment adhérente pour pouvoir s'accrocher aux surfaces verticales. Les moules en terre grasse nécessitent toujours une disposition spéciale pour assurer une ventilation adéquate. L'objectif est d'ouvrir des pores dans la masse sinon compacte et serrée, par des moyens artificiels. Ainsi, diverses matières organiques comme de la paille hachée, et particulièrement du fumier de cheval, sont mélangées au sable. Un mélange typique de sable de terre grasse est donné ci-dessous :
Ce mélange est appliqué comme un enduit sur la structure brute du moule généralement faite de maçonnerie et la forme exacte est donnée par un balayage rotatif autour d'une broche centrale comme montré en figure. Des plaques et barres en fonte sont utilisées pour renforcer la maçonnerie qui retient le matériau de moulage. Les moules en terre grasse peuvent aussi être préparés par l'utilisation d'un modèle squelette en bois. Les surfaces des terres sont noircies et séchées avant d'être assemblées.
Les moules en terre grasse sont employés principalement pour la fabrication de grosses pièces pour lesquelles il serait trop coûteux d'utiliser des modèles pleins et l'équipement de chassis ordinaire. Des objets comme de gros cylindres, marmites à fond rond, bassins chimiques, grands engrenages et autres pièces de machines sont produits en moules en terre grasse.
Types de procédés de moulage basés sur les méthodes utilisées
1. Moulage sur établi et au sol
Le moulage sur établi s'applique principalement aux moules assez petits pour être faits sur un établi à une hauteur commode pour le mouleur.
Les pièces très lourdes ou d'une profondeur ou surface considérable peuvent être moulées dans le sable du sol de la fonderie à peu près de la même manière que le moulage en sable vert ou sable sec. Dans de tels cas, le sol lui-même agit comme le chassis, et peut être couvert d'un copeau ou le moule peut être coulé à ciel ouvert.
2. Moulage en fosse
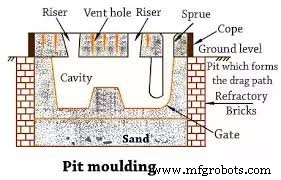
Procédé de moulage en fosse : Les moules de gros ouvrages sont généralement préparés dans une fosse creusée dans le sol de la fonderie ce qui facilite le levage du modèle et la coulée du moule facilement. Comme une fosse qui fonctionne comme chassis ne peut pas être renversée, le sable sous le modèle peut être tassé par enfouissement. Le modèle peut être suspendu à l'emplacement correct pendant que le sable est tassé sous lui. Dans d'autres cas, si la surface inférieure d'un modèle est plate, le modèle peut être placé sur une surface plane nivelée tassée pour lui.
Un lit de coke est posé au fond de la fosse, recouvert de paille puis d'une couche de sable, qui est tassé et nivelé. Le lit de coke est connecté à l'atmosphère par des tuyaux de ventilation verticaux dans les coins de la fosse pour fournir une issue aux gaz générés. Si le sol est légèrement humide, les surfaces intérieures de la fosse sont revêtues de papier goudronné, de briques ou de planches de bois. Généralement, une boîte est requise pour compléter le processus de moulage. Les canaux de coulée, bassins de coulée, masselottes sont taillés dedans.
3. Moulage par balayage
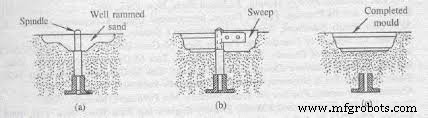
Les moulages par balayage sont employés pour mouler des pièces dont la forme est celle d'une surface de révolution. Dans le processus préliminaire, une base 1 et une broche 2 sont bien placées dans le sol de la fonderie. Le sable est rempli et tassé jusqu'à ce que l'excavation forme approximativement la forme et la taille de la pièce requise. Ceci est illustré en Figure a.
Un porte-balayage 5 est alors placé dans la broche et le balayage 6 est attaché par boulons et écrous. La surface du moule est produite par le profil du balayage tandis qu'il est tourné autour de la broche comme montré en Figure (b). Après le balayage, la broche est retirée et le moule est rapiécé au centre. La porte de coulée est alors taillée et le moule est prêt pour la coulée. Ceci est montré en Fig. (c).
4. Moulage sur plaque
Procédé de moulage sur plaque : Dans ce procédé de jointure montée, le modèle est divisé en deux à travers le plan de joint et en moitiés sur des plaques aux côtés parallèles de la même forme que la figure. L'utilisation de plaques donne les avantages suivants :
- Les modèles peuvent être manipulés facilement et rapidement.
- La tâche de faire le joint entre les deux parties du moule est simplifiée car la plaque fournit son propre joint quand le chassis est tassé.
- Le modèle peut être retiré rapidement, car la plaque chevauche le côté de la boîte et les goupilles qui la maintiennent en position agissent comme guides pendant l'opération de retrait.
Quelques procédés de moulage spéciaux
Ces dernières années, des procédés de moulage spéciaux ont été développés pour économiser temps et dépenses, produire des moules et noyaux de meilleure qualité, et augmenter la productivité avec moins d'effort et d'habileté. Généralement, ces procédés ne nécessitent pas dans tous les cas le séchage ou la cuisson des moules ou noyaux, et une action de durcissement rapide a lieu grâce à des réactions chimiques. L'utilisation des procédés de moulage spéciaux suivants a considérablement augmenté ces dernières années.
1. Moulage au dioxyde de carbone
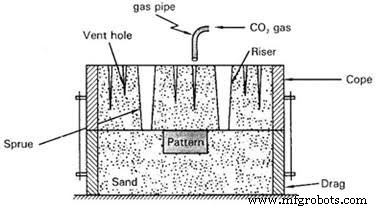
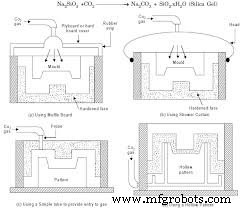
Procédé de moulage au CO2 : Le procédé est essentiellement un procédé de durcissement pour moules et noyaux. Le principe de fonctionnement du procédé CO2 repose sur le fait que si du gaz CO2 est fait passer à travers un mélange de sable contenant du silicate de sodium (verre d'eau), le sable devient immédiatement extrêmement fortement lié car le silicate de sodium devient un gel rigide. Ce gel est responsable de la résistance nécessaire au moule.
2. Moulage au ferrosilicium
Moulage au ferrosilicium : Ce procédé de moulage est basé sur le principe que si du silicate de sodium et du ferrosilicium en poudre sont mélangés dans un rapport de 2,25 : 1 en poids, une action moussante se produit et la température augmente par réaction exothermique entre eux. À température ambiante, cette réaction se produit lentement mais une fois la température augmentée, la réaction s'accélère. Finalement, le sable siliceux forme une masse dure et spongieuse. Aucune cuisson du moule ou du noyau n'est nécessaire comme dans le procédé CO2.
Normalement, pour la coulée ferreuse, du sable propre, sec de 65 mesh, tandis que pour la coulée non ferreuse, du sable de 100 mesh est approprié. Les moules doivent être enduits d'un badigeon approprié avant d'être fermés.
3. Moulage au silicate dicalcique
Moulage au silicate dicalcique : Ce procédé est basé sur le principe que si environ 2-3 % de silicate dicalcique, connu comme agent de durcissement très efficace, et 5 % de silicate de sodium sont mélangés avec du sable avec des agents moussants appropriés, la fluidité de la masse de sable augmente. En résultat, le mélange de sable peut facilement s'écouler dans le moule, et il n'y a pas besoin de tassement comme dans le moulage conventionnel. Finalement, le sable forme une masse dure ayant une collapsibilité suffisante.
Le principal avantage de ce procédé est la grande économie en main-d'œuvre et en équipement de moulage puisque ni séchage ni cuisson ne sont nécessaires. D'autre part, des pièces moulées de haute qualité sans défauts sont produites. Cela trouve une large application dans les pièces moyennes et lourdes, tant en fonte grise qu'en acier moulé.
4. Moulage au ciment-sable
Moulage au ciment-sable : Le ciment Portland peut être utilisé comme matériau liant pour lier les grains de sable entre eux. On trouve qu'une bonne combinaison de résistance, perméabilité et fluidité est obtenue en utilisant du ciment avec du silicate de sodium. Une boue de ciment fluide peut aussi être produite en utilisant des agents moussants dans le mélange de sable. Le tassement du sable est ainsi considérablement réduit. Cependant, une bonne liaison peut être développée dans le sable avec l'ajout d'environ 2 % de ciment, 4-5 % de silicate de sodium, et 1 % de goudron ou mélasse.
Ces moules produisent des surfaces lisses et précises, mais le principal inconvénient des moules en sable lié au ciment est qu'ils sont difficiles à démouler du chassis.
5. Moulage en coquille (Shell Moulding)
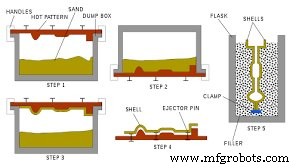
Moulage en coquille : Du nom de son inventeur, le moulage en coquille est aussi connu sous le nom de procédé Croning ou procédé C. C'est une variante de la technique au sable lié par résine pour la coulée d'acier, de fer ou d'alliages non ferreux.
Le moule est formé à partir d'un mélange de sable fin (100-150 mesh) et d'un liant résine thermodurcissable placé contre un modèle métallique chauffé, de préférence en fonte grise. Quand le mélange est chauffé de cette manière, la résine durcit, faisant adhérer les grains de sable entre eux formant une coquille solide qui correspond exactement aux dimensions et à la forme du modèle et constitue la moitié d'un moule.
Après que la coquille a été durcie et démoulée du modèle, les noyaux requis sont mis en place, les deux moitiés du moule sont assemblées, placées dans un chassis et du matériau de remplissage ajouté ; alors le moule est prêt pour la coulée.
6. Moulage boîte chaude et boîte froide
Le procédé boîte chaude, particulièrement adapté à la fabrication de noyaux, utilise essentiellement les mêmes matériaux que le moulage en coquille, mais ici la résine est appliquée pour enrober les grains de sable. Le mélange résine-sable est ensuite soufflé sur le modèle métallique ou la boîte à noyaux chauffée à environ 200° à 300°C et laissé former une masse solide au lieu de permettre la formation de coquille.
Des machines boîte chaude spéciales sont maintenant disponibles où le mélange de sable est soufflé sur le modèle chauffé, le sable soufflé durcit, et le moule ou noyau est ensuite démoulé du modèle ou de la boîte à noyaux.
Une plus grande précision dimensionnelle et des cadences de production plus élevées que dans le cas du moulage en coquille sont atteintes. C'est un procédé de moulage et de fabrication de noyaux essentiellement pour la production mécanisée de petites pièces requises en grandes quantités.
Le procédé boîte froide consiste à mélanger du sable sec fin soit avec un liant résine polyisocyanate et une résine phénolique alkyde, à souffler le mélange dans une boîte à noyaux scellée et à injecter un catalyseur aéroporté, vapeur de triéthylamine, à travers la boîte à noyaux. Le groupe hydroxyle de la résine phénolique liquide se combine avec le groupe isocyanate pour former une résine uréthane rigide. Les deux composants du liant sont généralement utilisés dans un rapport 1:1 avec 1 à 2 % en poids du mélange de résine ajoutés au sable.
Le procédé a l'avantage qu'aucun chauffage du modèle n'est requis, et le durcissement a lieu en seulement 20-30 secondes. C'est donc un procédé simple de fabrication de noyaux à haute production, et extrêmement adapté aux petites pièces requises en grandes quantités.
7. Moulage par investissement (Invest Moulding)
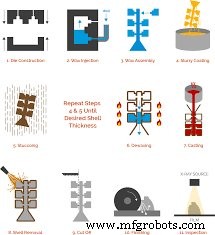
Moulage par investissement : Ce procédé de fabrication de pièces moulées est souvent appelé « procédé à cire perdue » et « procédé de coulée de précision ». Les pièces peuvent être coulées avec des tolérances très serrées et ne nécessitent pas d'usinage ultérieur.
Il consiste principalement en deux étapes montrées en figure. D'abord, un modèle maître est fait en bois ou métal autour duquel un moule est formé. Il ne consiste pas en sable de moulage mais en gélatine ou en alliage à bas point de fusion qui est coulé sur le modèle maître. Ce moule maître se compose des deux sections habituelles et peut être ouvert. Il sert à faire le « modèle perdu ».
8. Moulage en plâtre
Moulage en plâtre : Dans cette méthode, le moule est préparé en gypse ou plâtre de Paris. En pratique, le plâtre de Paris est mélangé avec du talc, de l'amiante, des fibres, de la farine de silice, et une quantité contrôlée d'eau pour former une boue. Cette boue de plâtre est coulée sur le modèle métallique confiné dans un chassis.
Le moule est vibré et la boue laissée prendre. Le modèle est retiré après environ 30 minutes quand la prise est complète et le moule est séché et cuit en le chauffant lentement à environ 200°C dans un four à convoyeur. Les inserts et noyaux sont placés, copeau et chassis assemblés par goupilles de guidage. Le métal en fusion est alors coulé dans le moule. Finalement, la pièce refroidit dans le moule, est démoulée et le moule est détruit. Les pièces sont ensuite ébarbées des canaux, jets et bavures.
9. Moulage en céramique
Dans le moulage en céramique, une boue épaisse, consistant en agrégats céramiques spécialement développés et un liant chimique liquide (ester de silicone à base d'alcool) est coulée sur le modèle métallique réutilisable, divisé et à canaux, généralement monté sur une plaque d'assemblage. La boue remplit toutes les cavités et creux par elle-même et aucun tassement ou vibration du moule n'est requis. Le modèle est retiré après prise en environ 3 à 5 minutes. La masse céramique est alors retirée du chassis, traitée avec un durcisseur pour promouvoir la stabilisation chimique et chauffée à environ 980°C dans un four pour éliminer le liant liquide. Le moule est alors prêt pour la coulée du métal en fusion.
10. Moulage par aspiration (Suction Moulding)
Procédé de moulage par aspiration : Dans cette méthode, un vide est créé en aspirant l'air de l'espace du moule. Ensuite, le sable de moulage est aspiré et la cavité se remplit. Le sable peut ensuite être tassé dans le modèle. Le procédé est utilisé pour la coulée de fer, d'acier et d'aluminium.
Nous avons essayé de couvrir tous les points importants relatifs au procédé de moulage et ses types et classifications. J'espère que vous avez apprécié cet article. Merci de fournir votre avis dans les commentaires ci-dessous.
Technologie industrielle
- MTBF démystifié : guide complet sur la fiabilité et la maintenance
- 5 Modèles de Centres de Données Expliqués : Conception, Cas d'Usage et Exemples
- Sable de Moulage en Fonderie : Types, Constituants et Caractéristiques Clés
- Propriétés Clés du Sable de Moulage : Perméabilité, Cohésion, Adhérence, Plasticité et Plus
- Sable de Moulage : Types, Propriétés et Utilisations en Fonderie
- Meilleurs Sables pour Moulage de Précision : Types et Propriétés
- Comprendre les fraiseuses : définition, processus et types
- Comprendre les procédés de fabrication : définitions, types et composants clés
- Explorer l'équipement de moulage en sable : types et applications