



Moulage mécanique expliqué : Types, processus et avantages (avec images)
Dans cet article, nous allons discuter de ce qu'est le moulage mécanique, le processus de moulage mécanique et les différents types de machines de moulage.
Qu'est-ce que le moulage mécanique ?
Une machine de moulage est un dispositif composé de plusieurs pièces interconnectées dont le but est de transmettre et de modifier diverses forces et mouvements afin d'assister à la production d'un moule en sable. Et le processus d'utilisation de la machine pour engager la production de masse est connu sous le nom de moulage mécanique.
Moulage mécanique vs Moulage manuel
Les processus de moulage peuvent être classés en moulage manuel ou moulage mécanique selon que le moule est préparé à l'aide d'outils manuels ou avec l'aide de machines de moulage. Le moulage manuel s'avère économique lorsque seules quelques pièces sont requises. Le moulage manuel est lent et nécessite une compétence considérable pour produire de bonnes pièces.
D'autre part, le moulage mécanique est recommandé lorsqu'un grand nombre de pièces répétitives doivent être produites, car le moulage manuel est plus chronophage, laborieux et devient coûteux. Les dimensions des pièces moulées mécaniquement sont plus précises, en d'autres termes, il est possible de produire des pièces avec des tolérances serrées. Par conséquent, le poids des pièces est réduit et le matériau économisé.
Le temps de travail par moule est plus court que celui requis pour le moulage manuel, ce qui signifie que, pour la même surface d'atelier, la production de pièces est augmentée par unité de temps. En résumé, le moulage mécanique offre des taux de production plus élevés et une meilleure qualité de pièces en plus de coûts moins élevés et moins de pénibilité, et aucune connaissance ou compétence spécialisée n'est requise de la part de l'opérateur.
Types de moulage mécanique
Une machine de moulage effectue deux fonctions importantes : elle tasse le sable et retire le modèle. Les machines de moulage sont donc classées selon (1) la méthode de compactage du sable de moulage, et (2) la méthode de retrait du modèle. Dans tous les cas, un ou deux modèles sont fixés sur une plaque de modèle qui est installée dans la machine de moulage. Les modèles sont en métal, en plastique ou en tout autre matériau approprié.
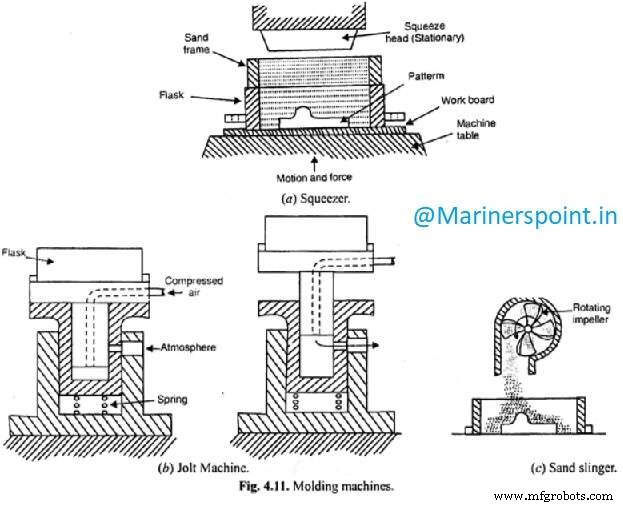
Classification des machines de moulage selon les méthodes de compactage du sable.
1. Machine à presser (Squeezer)
Dans la méthode par pressage, le sable de moulage dans la flasque est pressé entre la table de la machine et la planche de pressage supérieure pneumatiquement ou hydrauliquement jusqu'à ce que le moule atteigne la densité désirée.
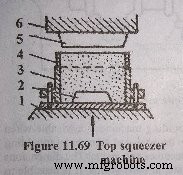
Le principe de fonctionnement d'une machine à presser par le haut est illustré dans la figure ci-dessus. Le modèle 2 est placé sur une planche de modèle qui est serrée sur la table 1. La flasque 3 est ensuite placée sur la planche de modèle et le cadre de sable 4 sur la flasque. La flasque et le cadre sont remplis de sable de moulage et nivelés. Ensuite, la table est relevée par le mécanisme de levage de table contre le plateau 5 sur la tête de pressage fixe 6. Le plateau pénètre dans le cadre de sable jusqu'à la ligne pointillée et compacte le sable de moulage. Après le pressage, la table revient à sa position initiale.
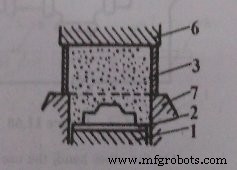
Le principe d'une machine de moulage par pressage par le bas est montré dans la figure ci-dessus. Comme précédemment, le modèle est placé sur la planche de modèle qui est serrée à la table. La flasque 3 est placée sur le cadre 7 et remplie de sable. Ensuite, la tête de pressage est amenée contre le sommet de la flasque et la table avec le modèle est relevée jusqu'à la ligne pointillée. Après le pressage, la table revient à sa position initiale.
La principale limitation de la méthode par pressage est que le sable est compacté plus densément sur le dessus du moule d'où la pression est appliquée, et la densité diminue uniformément avec la profondeur. Au plan de jointure et autour du modèle, la densité est la plus faible. Cette variation de densité affecte la dureté du moule qui varie donc selon la profondeur. La méthode par pressage est donc limitée aux moules de pas plus de 150 mm de profondeur.
2. Machine à secousses (Jolt Machine)
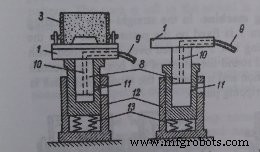
Dans le moulage par machine à secousses, la flasque est d'abord remplie de sable de moulage, puis la table supportant la flasque est mécaniquement relevée et laissée tomber successivement. En raison du changement soudain d'inertie à la fin de chaque chute, le sable se tasse et se damme. L'action de relever et de laisser tomber soudainement la table est appelée « secoussage » (jolting).
La figure ci-dessus illustre le principe d'une machine de moulage par secousses dans laquelle la table 1, avec le plateau et la flasque 3, remplie de sable de moulage, est relevée de 30 à 80 mm à intervalles courts par le piston 8 lorsque de l'air comprimé est admis par le tuyau 9 et le canal 10.
L'air est ensuite relâché par l'ouverture 11 et la table tombe soudainement et frappe le cylindre guide 12 à son bas. Cette action soudaine cause un tassement uniforme du sable autour du modèle. Des ressorts 13 sont utilisés pour amortir les chocs de la table et ainsi réduire le bruit et prévenir la destruction du mécanisme et de la fondation.
L'inconvénient de cette méthode est que le sable est damé le plus dur au plan de jointure et autour du modèle et reste moins dense en haut. Cela nécessite un damage manuel du moule au dos après l'action de secoussage. Ces machines sont préférées pour les surfaces horizontales.
3. Machine à secousses-pressage (Jolt-squeeze machine)
Moulage par machine à secousses-pressage : Afin de surmonter les inconvénients des deux principes de pressage et de secoussage pour damer le sable, une combinaison d'action de pressage et de secoussage est souvent employée. Une action de secoussage est utilisée pour consolider le sable sur la face du modèle et elle est suivie par une action de pressage pour donner la densité désirée à travers toute la masse de sable.
La machine à secousses-pressage est construite de telle sorte que les actions de pressage et de secoussage peuvent être obtenues l'une après l'autre. Une machine à secousses-pressage à haute pression est capable de produire des moules de dureté maximale, damés uniformément dans toute la flasque.
4. Lanceur de sable (Sand Slinger)
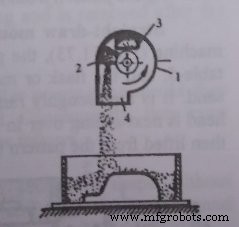
Lanceur de sable : Dans l'opération de lancement, la consolidation et le damage sont obtenus par l'impact du sable qui tombe à une vitesse très élevée.
Le principe d'un lanceur de sable est illustré dans la figure ci-dessus. La tête d'impulsion aérienne consiste en un carter 1 dans lequel la pale 2 tourne à une vitesse très élevée. Le sable est livré à l'impulseur par l'ouverture 3 au moyen de godets de convoyeur. La tête d'impulseur, par la rotation de la pale, projette le sable par la sortie 4 vers le bas dans la flasque sur le modèle à un débit allant de 500 à 2 000 kg par minute. La densité du sable peut être contrôlée par la vitesse de la pale.
Les moules produits par cette méthode ont une résistance adéquate, car la dureté est une fonction de la vitesse du sable, qui est contrôlable dans un lanceur de sable. Ces machines sont le plus souvent utilisées pour damer des moules de taille moyenne à grande.
Classification des machines de moulage selon la méthode de retrait du modèle du moule
1. Machine de moulage à tirage direct (Straight-Draw)
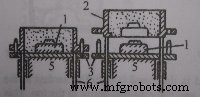
Dans la machine de moulage à tirage direct (Fig. 11.73), le modèle 1 est fixé sur la plaque de modèle 3 sur la table 5, et la flasque ou boîte de moulage 2 est placée dessus et remplie de sable. Elle est ensuite grossièrement damée autour des bords de la boîte. La tête de pressage est ensuite basculée en position et elle presse le moule. La flasque est ensuite soulevée du modèle par des goupilles de dépouillage 6.
2. Machine de moulage à plaque de dépouillage (Stripping-plate)
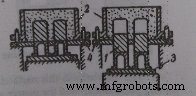
Moulage par machine à plaque de dépouillage : Le principe d'une machine de moulage à plaque de dépouillage est illustré dans la figure ci-dessus. La plaque de dépouillage 4 est disposée entre la flasque 2 et la plaque de modèle 3. La plaque de dépouillage a une évidement dont les contours égalent ceux du modèle 1. Lorsque le moule est prêt, le modèle est retiré du moule vers le bas à travers la plaque de dépouillage, qui soutient le moule lorsque le modèle est enlevé.
3. Machine de moulage par retournement (Turn-over)
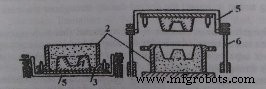
Machine de moulage par retournement : Elle est utilisée pour les grands moules hauts, ayant des parties qui pourraient facilement se casser. Dans la Fig. 11.75, la flasque 2 repose sur la plaque de modèle 3 pendant l'opération de moulage. Ensuite, la flasque avec la table de travail 5 est tournée de 180° et les goupilles 6 soulèvent la table 5 avec le modèle 1 hors du moule.
Avantages du moulage mécanique
Les machines de moulage présentent les avantages suivants :
(a) Elles sont idéalement adaptées aux tâches de production de masse.
(b) Démontrent une rentabilité en réduisant la fatigue des ouvriers et les opérations manuelles lentes.
(c) Des ouvriers semi-qualifiés peuvent être utilisés, alors que le moulage manuel nécessite des artisans experts.
(d) Le taux de production est élevé, la qualité du moule est supérieure, et par conséquent, des pièces avec moins de défauts sont produites.
Limites des machines de moulage
(1) Elles ne peuvent pas être utilisées pour des travaux plus grands et plus complexes.
(2) Les machines ne peuvent pas justifier leur coût pour différents types de moules, elles ne sont donc bonnes que pour la production de masse.
(3) Elles ne sont pas assez flexibles pour des procédures de fabrication de moules plus spécialisées.
QCM
- __ machine est utilisée pour damer le sable dans la boîte de moulage.
A. Machine à secousses
B. Lanceur de sable
C. Machine à faire des noyaux
D. Machine à presser
Réponse : B
Explication : Le lanceur de sable est une machine qui a une pale en forme de coupe à rotation rapide qui ramasse le sable et le projette vers le bas dans le sable de moulage et le projette vers le bas avec une grande force, damant ainsi le sable dans la boîte de moulage.
- Dans la machine lanceur de sable, la densité du sable est le résultat de son _
A. Inertie
B. Accélération
C. Vitesse
D. Masse
Réponse : A
Explication : Lorsque le sable est damé dans les boîtes de moulage à l'aide d'un lanceur de sable, le sable est rempli et damé en même temps. La densité du sable est le résultat de l'inertie du sable qui est uniforme dans tout le moule.
- _ machines sont utilisées pour les modèles peu profonds.
A. Machine à faire des noyaux
B. Machine lanceur de sable
C. Machine à presser
D. Machine à secousses
Réponse : C
Explication : Un presseur, une plaque de tête de pressage ou une plaque de presse glisse à l'intérieur de la flasque pour comprimer le sable au-dessus et autour du modèle. La plaque de presse exerce une pression substantielle. La pression peut être facilement répartie pour les modèles peu profonds dans une machine à presser.
- Lequel des milieux suivants n'est pas utilisé pour les machines de moulage à commande de puissance ?
A. Électroaimants
B. Puissance hydraulique
C. Air comprimé
D. Inertie du sable
Réponse : D
Explication : Les machines de moulage à commande de puissance sont des versions étendues conçues pour surmonter tous les inconvénients du moulage survenus par les machines traditionnelles. L'inertie du sable est utilisée pour le moulage et n'est pas un milieu de machine, alors que l'utilisation d'air comprimé, de puissance hydraulique ou d'impulseur à grande vitesse est utilisée pour obtenir les performances des machines à commande de puissance.
- Dans une machine de moulage par pressage, le sable est damé au bord du moule également.
A. Vrai
B. Faux
Réponse : A
Explication : La machine de moulage par pressage damme le sable plus dur au dos du moule et plus tendre sur la face du modèle. Le sable a la plus grande densité à la surface où une pression est appliquée au sable. Dans les machines modernes, le damage plus dur sur le bord du moule est également assuré.
- Le moulage mécanique est utilisé pour
A. petites pièces
B. grandes pièces
C. formes complexes
D. aucune des réponses ci-dessus
Réponse : A
- Dans le moulage en coquille permanente, le métal en fusion est coulé
A. sous pression externe
B. par gravité
C. partiellement par gravité et partiellement sous pression externe
D. aucune des réponses ci-dessus
Réponse : B
- __ établit le système de coulée le plus approprié, les alimentations, etc. sont montés sur le modèle à plaque d'assemblage lui-même.
A. Moulage mécanique
B. Moulage manuel
C. Moulage au sable
D. Moulage de noyaux
Réponse : A
Explication : Les machines de moulage ont des modèles fixés sur eux qui ont un système de coulée intégré et des canaux, portes, etc. montés sur la plaque d'assemblage elle-même. Ils effectuent leur action rapidement et plus précisément que les autres types de moulage.
Conclusion
Le moulage mécanique est important lorsque la tâche à effectuer est importante ou répétitive. Cela permettra d'économiser du temps, des efforts et de l'argent. Nous avons discuté des différents types de machines de moulage comme la machine à presser, la machine à secousses, la machine de moulage par retournement, etc., ainsi que leurs utilisations et avantages. J'espère que vous avez apprécié cet article. Donnez votre avis dans les commentaires ci-dessous.
Technologie industrielle
- Le tournage en usinage : définition, types et opérations clés
- Machine à mortaiser (slotting machine) : définition, pièces et types
- Les raboteuses expliquées : définition, composants et types
- Comprendre les machines à percer : définition, composants et types
- Comprendre les machines à rectifier : définitions, types et applications
- L'usinage CNC expliqué : types et applications des machines à commande numérique
- Machines à décharge électrique (EDM) : types, avantages et inconvénients expliqués
- Comprendre les fraiseuses : définition, processus et types
- Machines de perçage expliquées : définitions, types et opérations