



Comprendre les défauts de fonderie : guide complet des types et causes
Dans cet article, nous allons apprendre les défauts de fonderie et quels sont les types de défauts de fonderie.
Qu'est-ce qu'un défaut de fonderie ?
Défauts de fonderie : Irrégularité indésirable apparaissant dans la pièce lors du processus de coulée. Les défauts peuvent survenir pour diverses raisons ou sources. Nous passerons en revue toutes les formes majeures. Certains défauts peuvent être tolérés, d'autres sont inacceptables et doivent être corrigés pour que les pièces fonctionnent correctement.
Types de défauts de fonderie
La fonderie en sable est particulièrement sujette à certains défauts, contrôlables par une bonne technique mais pas totalement évitables. Voici les types courants de défauts, leurs causes et remèdes.
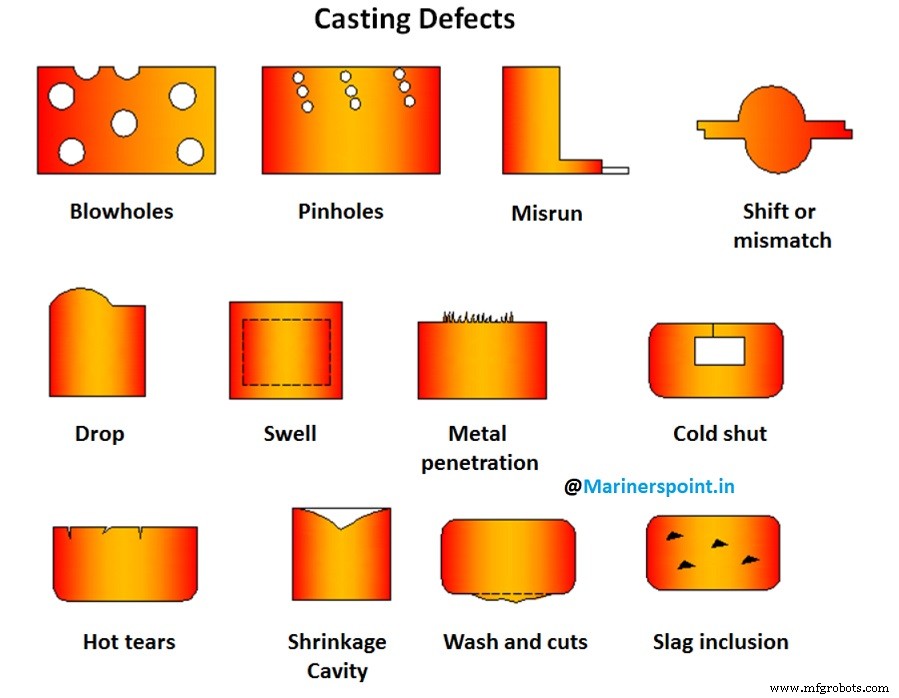
1. Décalages (Shifts)
Défaut externe causé par mauvais positionnement du noyau ou mauvais alignement des parties supérieure et inférieure du moulage, généralement au plan de joint. Mauvais alignement des châssis autre cause probable.
Prévention : alignement correct du modèle ou des parties du moule, châssis de moulage, montage correct des modèles sur plaques, vérification des châssis, goupilles de repérage, etc. avant usage.
2. Gauche (Warpage)
Déformation involontaire et indésirable survenant pendant ou après solidification. Du fait de vitesses de solidification différentes selon sections, des contraintes apparaissent dans les parois adjacentes causant le gauche. Grandes surfaces planes ou sections croisées (nervures) particulièrement sujettes.
Remède : réaliser grandes surfaces avec construction ondulée, nervurée, ou ajouter nervures suffisantes pour égaliser les vitesses de refroidissement. Une conception de coulée adaptée réduit fortement le gauche.
3. Bavure (Fin)
Fine saillie de métal non prévue, appelée bavure. Généralement au plan de joint du moule ou des noyaux. Mauvais assemblage moules/noyaux cause bavures. Lestage insuffisant ou serrage défectueux des châssis aussi.
Remède : poids suffisant sur la partie supérieure du moule pour ajustement serré, et assemblage correct des moules et noyaux.
4. Gonflement (Swell)
Élargissement de la cavité du moule par la pression du métal, causant élargissement localisé ou global de la pièce. Causé par tassage incorrect ou défectueux du moule. Pour éviter : tasser le sable correctement et uniformément.
5. Soufflures (Blowholes)
Trous lisses, ronds, en grappe de nombreux petits trous sous la surface. Bulles de gaz piégées à parois lisses. Causes : humidité excessive du sable, perméabilité faible, grains trop fins, tassage trop dur, ventilation insuffisante.
Prévention : humidité bien ajustée, granulométrie adaptée, tassage pas trop dur, ventilation adéquate.
6. Chute de sable (Drop)
La surface supérieure du moule craque, des morceaux de sable tombent dans le métal fondu. Causes : faible résistance et tassage mou du sable, fluxage insuffisant du métal fondu, renfort insuffisant des saillies de sable dans le copeau. Élimination de ces facteurs évite la chute.
7. Inclusions (Dirt)
Particules de saleté et sable incrustées en surface. Causes : écrasement du moule par manipulation incorrecte, lessivage du sable, présence de scories dans le métal fondu.
Prévention : fluxage correct et pièges à scories.
8. Alvéolage ou aspect éponge (Honeycombing or Sponginess)
Défauts externes : nombreux petits cavités rapprochées. Causé par saleté ou « écume » tenue en suspension dans le métal fondu, dû à écrémage imparfait en poche.
Remède : empêcher lessivage du sable et éliminer scories par écrémage correct en poche.
9. Pénétration métallique et surface rugueuse (Metal Penetration and Rough Surface)
Surface externe inégale et rugueuse. Pénétration du métal entre grains due à : faible résistance, gros grains, haute perméabilité, tassage mou. Remèdes : éliminer ces causes.
10. Trous de sable (Sand Holes)
Trous sur surface externe ou à l'intérieur. Causes : sable libre lessivé dans la cavité et fusionné à l'intérieur, ou coulée trop rapide du métal. Prévention : nettoyage correct du moule et coulée soignée.
11. Trous d'épingle (Pin Holes)
Nombreux petits trous, généralement < 2 mm, visibles sur surface après grenaillage. Causes : sable à forte humidité, absorption d'hydrogène ou monoxyde de carbone, acier coulé de poche mouillée ou insuffisamment dégazé.
Minimisation : bonnes pratiques de fusion et fluxage, réduction humidité sable et augmentation perméabilité, favoriser solidification rapide.
12. Croûtes (Scabs)
Saillies sur la pièce quand une partie de la face du moule ou noyau se soulève et le métal passe dessous en fine couche. Identifiables : projections rugueuses, irrégulières avec sable incrusté.
Causes : sable trop fin, faible perméabilité et humidité, tassage inégal ou coulée intermittente/lente causant chauffage local intense.
Ajout d'additifs (farine de bois, charbon de mer, dextrine) dans le sable élimine ces défauts.
13. Cavité de retrait (Shrinkage Cavity)
Vide ou dépression causé principalement par solidification incontrôlée et hasardeuse du métal. Peut aussi venir d'une température de coulée trop élevée.
Élimination : principe de solidification directionnelle dans la conception du moule, usage judicieux de masses de refroidissement (chills), de bourrelets (padding), etc.
14. Fissures à chaud (Hot Tears / Pulls)
Fissures internes ou externes à bords irréguliers, juste après solidification. Causes : mauvaise conception avec changements brusques de section, absence de congés et rayons d'angle, masses de refroidissement mal placées. Températures de coulée incorrectes, mauvais positionnement canaux d'alimentation/chape, tassage dur.
Élimination : conception améliorée, solidification directionnelle correcte, refroidissement uniforme, températures de coulée correctes, contrôle dureté moule.
15. Soudure à froid et coulée incomplète (Cold Shut and Misrun)
Soudure à froid : défaut externe par fusion imparfaite de deux jets de métal dans la cavité ou sections inégales du modèle assemblées. Apparaît comme fissure ou joint à bords arrondis. Coulée incomplète (misrun) : pièce incomplète par échec du remplissage de la cavité.
Causes : sections trop minces, système d'alimentation défectueux, modèles endommagés, coulée lente/intermittente, fluidité faible du métal (température basse), composition d'alliage inadaptée. Remèdes : métal plus chaud, inspection/remplacement fréquents modèles et noyaux, conception correcte respectant principes d'alimentation.
16. Coulée courte (Poured Short)
Cavité non remplie complètement en une coulée. Métal suffisant en poche à bonne température élimine ce défaut.
17. Poche d'air interne (Internal Air Pocket)
Petits trous à l'intérieur. Causes : coulée de métal en ébullition ou trop rapide. Qualité médiocre du métal, sable trop humide. Température correcte, bon métal, sable sec minimisent ce défaut.
Conclusion
Nous avons vu l'irrégularité indésirable apparaissant lors de la coulée : les défauts de fonderie. Ils peuvent être minimisés par précautions et soins appropriés. Les défauts impactent négativement la production ; une bonne connaissance de leurs types est nécessaire pour les réduire.
Technologie industrielle
- Sable de Moulage en Fonderie : Types, Constituants et Caractéristiques Clés
- Défauts de Coulée Courants en Métallurgie : Causes et Prévention
- Le moulage expliqué : définition, types et procédés de fabrication
- 10 types de modèles de fonderie essentiels pour une production métallique optimale
- Comprendre les Défauts de Fonderie : Types, Causes et Remèdes Prouvés
- Prototypage rapide efficace pour le moulage en sable : accélérer la conception et la validation
- Moulage en Sable Vert vs Moulage en Sable Résine : Quel Procédé Offre la Meilleure Qualité et Rentabilité ?
- Moulage en sable vs coulée centrifuge : choisir la bonne méthode de production de pièces métalliques
- Moulage en sable vs forgeage : choisir la bonne méthode de fabrication métallique