



RW Screw : leader de l'automatisation sur équipements existants
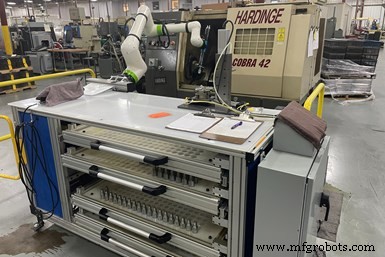
RW Screw pense qu'ajouter des robots à des équipements existants qui restent précis a du sens. Ici, un cobot tend un tour Hardinge. Cette station robot avec tiroirs pour stock et pièces finies est boulonnée au sol pour prévenir tout « déplacement » dû au mouvement du robot, vu le positionnement de précision requis pour installer les pièces dans le collet du mandrin.
RW Screw de Massillon, Ohio emploie actuellement environ 230 personnes. Bill Reeder, président du contrat d'usinage de 74 ans, dit qu'un niveau d'effectifs optimal vu sa capacité équipement est d'environ 265. L'entreprise a plus de 200 machines-outils, incluant centres d'usinage verticaux, types suisses, mono-broches, multi-broches, machines à transfert rotatif et machines de rectification ainsi qu'équipements d'usinage et finition secondaires. Malheureusement, un petit nombre de celles-ci peuvent rester inactives par moments parce qu'il n'y a personne pour les opérer.
Une raison : il y a beaucoup d'entreprises de fabrication dans le nord de l'Ohio toutes en compétition pour les mêmes personnes. Par-dessus ça, Amazon a récemment ouvert un nouveau centre de distribution à Canton nearby qui devrait créer 1 000 nouveaux emplois. Le défi personnel est arrivé au point où RW Screw a réalisé qu'implémenter automatisation et technologie réduisant l'implication humaine dans les processus de fabrication sont nécessaires pour maintenir le succès à venir.
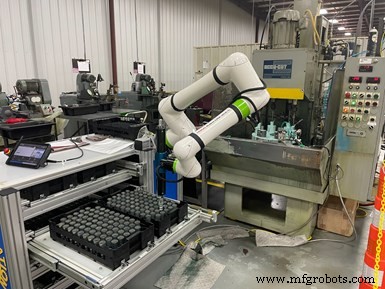
Voici un autre exemple d'un nouveau cobot tendant efficacement une machine de rodage plus ancienne — mais précise.
En fait, Reeder dit que l'entreprise évalue les opportunités d'automatiser processus non simplement avec un œil vers plus d'efficacité per se mais plutôt comme moyen requis pour une fin : assurer qu'elle continue à livrer produits à temps et selon specs aux clients comme attendu.
Ajouter des robots pour tendre l'équipement de fabrication est une partie de sa solution. L'entreprise a récemment installé six robots en sept mois et prévoit d'en ajouter 10 de plus cette année. Cela dit, Reeder note qu'aucun n'a ou n'éliminera un emploi là-bas. Au lieu de ça, les employés peuvent être redéployés pour effectuer des tâches plus précieuses que chargement/déchargement machines-outils, par exemple.
Au fil des ans, RW Screw a aussi appris des leçons sur l'intégration d'automatisation comme moyen de réduire ou éliminer opérations manuelles comme Reeder me l'a expliqué lors d'une visite récente. L'une est que l'automatisation est plus que des robots, citant comment l'entreprise a considéré comment inspection, mesure d'outils et dispositifs de serrage ainsi que le type de chargeurs de barres qu'elle utilise peuvent rationaliser le travail en atelier.
Mais, pendant ma visite, Reeder a aussi pointé trois tactiques que RW Screw applique concernant l'intégration d'automatisation que je trouve dignes de considération pour ateliers nouveaux à l'automatisation comme pour ceux expérimentés. Ces tactiques incluent : prendre son temps en intégrant robots, créer un comité de pilotage automatisation, et travailler à développer des ingénieurs automatisation, pas nécessairement ingénieurs fabrication.
Ajouts robot et autre automatisation
E. Ray Woolley a fondé R.W. Screw Products Inc. en 1948. Maintenant connue comme RW Screw, l'entreprise a une installation de plus de 18 580 m² (200 000 pi²) d'espace fabrication et administratif.
La première étape significative de l'atelier en automatisation robotique a été l'intégration par lui-même d'un robot Denso pour charger et décharger des arbres dans une machine à façonner cannelures. Des convoyeurs sont utilisés pour livrer de nouvelles pièces au robot et collecter les pièces finies après usinage.
RW Screw a aussi installé plusieurs modèles collaboratifs (cobots). Par exemple, plusieurs cobots FANUC CRX-10iA/L six axes tendent des équipements comme tours, machines de rodage et rectification, certains étant des équipements existants mais restant hautement précis.
Reeder dit que l'entreprise apprécie la robustesse des cobots, offrant charge utile 10 kg et portée 1 418 mm ainsi que le support client FANUC. Et bien que ces cobots soient conçus pour être redéployés d'une machine à l'autre, l'atelier en dédie chacun à une machine spécifique. La plupart sont attachés à tables/supports avec tiroirs utilisés pour présenter la matière brute au robot et collecter pièces finies une fois usinées. L'atelier boulonne ces supports au sol pour prévenir tout « déplacement » possible dû au mouvement du robot.
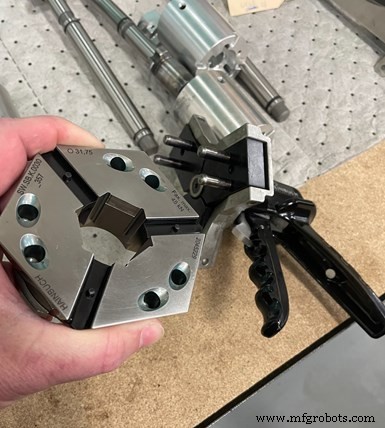
Les changeouts pour machines à transfert rotatif, multi-broches et autres tours sont maintenant plus rapides avec collets à changement rapide.
Mais l'atelier considère d'autres équipements qui peuvent soit automatiser un processus, soit réduire le temps et la quantité d'intervention humaine. Le serrage à changement rapide de Hainbuch est un exemple de ce dernier. En fait, c'était un article qu'Hainbuch a produit, portions duquel je paraphrase ci-dessous, qui m'a incité à visiter RW Screw pour en apprendre plus sur les efforts d'amélioration de l'atelier.
L'atelier utilise des mandrins hydrauliques stationnaires Hydrok de Hainbuch dans ses machines Hydromat et Schutte à transfert rotatif. Jason Schoemann, ingénieur commercial chez Hainbuch America, pointe vers la machine Hydromat Eclipse 12 stations de RW Screw équipée de mandrins Hydrok SE 65 hexagonaux avec plage serrage 3 à 65 mm. « Le Hydrok SE 65 est bien adapté à la gamme de tailles de la famille de pièces de RW Screw, et la géométrie hexagonale offre protection optimale contre contamination, augmente durée de vie outil et délivre 25% force de serrage en plus », dit Schoemann. « Il accommode à la fois barres rondes et hexagonales avec têtes de serrage changeables rapidement et facilement. »
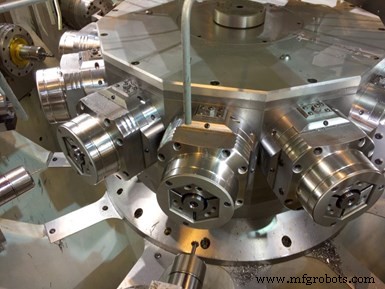
L'Hydromat Eclipse 12 stations de RW Screw est équipé de mandrins Hainbuch Hydrok SE 65 hexagonaux donnant 25% force serrage en plus que dispositifs conventionnels. Crédit photo : RW Screw
Pour les changeouts de collets, un opérateur utilise un dispositif style pistolet avec goupilles qu'il insère dans la face d'un collet et serre la poignée. Un mécanisme de verrouillage dans la poignée maintient le dispositif effondré pendant installation et retrait du collet. Appuyer sur la gâchette déverrouille le dispositif de changement et libère le collet.
« La fonction changement rapide Hainbuch est essentielle pour atteindre nos objectifs de production », explique Reeder. « Ce qui prenait un ou deux jours pour changer entre pièces prend maintenant 30 minutes, et on peut passer de stock hexa à stock rond en 3 heures. Également important pour tenir les tolérances : la haute répétabilité du système Hainbuch due au rectification de précision. Aussi, la rigidité supplémentaire de 25% réduit le chatter, facteur critique quand on tourne du stock hexagonal. »
Exemples d'autres équipements trouvés pour automatiser processus au-delà l'ajout de robots :
- Chargeurs de barres de type magasin. Les chargeurs sont couramment utilisés dans la plupart ateliers haute production, mais viennent en divers designs. RW Screw trouve valeur dans les modèles magasin permettant gros fagots de barres à charger pour de longues périodes — peut-être trois quarts — d'usinage sans surveillance. Ils en ont ajouté à machines à transfert rotatif et multi-broches sous forme de marques Cucchi BLT et Edge Technologies FMB qui acceptent barres de 12 pieds pour étendre davantage temps usinage sans surveillance et réduire temps arrêt machine.

Les chargeurs de barres magasin acceptant barres 12 pieds étendent temps usinage sans surveillance et réduisent temps arrêt à RW Screw pour équipements comme machines transfert rotatif.
- Prérégleur d'outils. Un prérégleur mesure automatiquement les décalages pour qu'un opérateur n'ait pas à le faire à une machine en installant nouveau outillage pour nouveau job. RW Screw utilise un prérégleur Origin d'Omega TMM, que le fabricant dit correspondre au besoin industrie pour dispositif de préréglage optique entrée de gamme atelier. L'outillage pour nouveaux jobs est alors kitté et livré à la cellule de travail d'une machine pour attendre installation.
Grâce à un prérégleur, l'outillage pour nouveaux jobs peut être facilement mesuré puis kitté et livré à la cellule de travail d'une machine pour attendre installation pour un nouveau job.
- Dispositifs inspection vision. Instruments de mesure sans contact utilisant caméras pour mesurer pièces peuvent grandement accélérer processus inspection. En un exemple, une étude de temps a révélé qu'une personne tendant deux machines passait 60% de son temps à jauger pièces à la machine. Maintenant, ces mesures sont prises automatiquement sur un système vision Keyence pour permettre à cette personne de tendre trois machines. L'atelier a aussi créé une cellule pour pièces nécessitant inspection 100% qui utilise un alimentateur bol pour fournir pièces à un système vision enfermé et poste palpation tactile pour mesurer automatiquement tout en triant bon du mauvais.
À un moment, un technicien passait 20 minutes chaque heure à jauger ces pièces d'arbre complexes. Maintenant, ce système vision Keyence mesure automatiquement ces pièces quasi instantanément pour libérer le technicien pour autres tâches à valeur ajoutée.
Leçons et conseils automatisation
Trois pratiques que RW Screw implémente dans son approche d'application d'automatisation se sont démarquées pendant mes conversations avec Reeder. Listées ci-dessous, ces idées valent la peine d'être considérées tant si vous êtes aux premiers stades d'automatisation de processus que si vous intégrez l'automatisation depuis un moment.
- Prendre son temps en intégrant robots. L'intégration de son premier robot a enseigné à RW Screw de ne pas précipiter ces projets, surtout en environnement haute production. Aujourd'hui, l'atelier crée des machines « mock » — gabarits qui imitent machines réelles — à utiliser pendant la programmation d'un robot, identification points de contact, réglage processus, etc. Ajuster le processus avec le robot devant la machine réelle non seulement peut étendre le temps d'arrêt machine, mais pourrait amener les employés à douter de la valeur de la robotique s'ils gèrent des problèmes pendant un temps après intégration.
- Établir un comité de pilotage automatisation. RW Screw a créé un comité de pilotage automatisation qui se réunit hebdomadairement pour discuter projets d'automatisation proposés. Une fois par trimestre, le comité regarde de près pour identifier projets avec lesquels il est sensé d'avancer. Dans ces efforts, Reeder et autres managers font des marches régulières en atelier pour engager employés et apprendre sur points de douleur production. La solution à un problème pourrait être d'ajouter un robot, mais aussi pourrait être d'ajouter autre technologie pour ouvrir un goulot production existant à cause d'une opération manuelle.
- Développer ingénieurs automatisation. Dans le passé, RW Screw s'est concentré sur développement techniciens fabrication, experts sur comment usiner une pièce, comment un outil ou collet marche, etc. Ça a encore de la valeur. Cependant, l'entreprise a pivoté un peu pour développer techniciens automatisation qui comprennent robots, jaugeage automatisé et diverses autres formes d'automatisation atelier. Comme Reeder note, l'atelier ne peut pas se permettre d'avoir son personnel maintenance faire continuellement des changements points de contact robot tout leur quart. Tout le personnel doit apprendre à effectuer telles tâches, et l'atelier continuera d'investir dans ce type de formation à l'avenir.
Précédemment, ce job haut volume nécessitait neuf personnes sur trois quarts pour faire inspection 100% pièces. Donc RW Screw a conçu ce processus utilisant alimentateur bol pour fournir pièces à une cellule inspection incluant système vision et palpation tactile pour mesurer automatiquement toutes pièces et trier bon du mauvais.
Système de contrôle d'automatisation
- 5 procédés de fabrication additive majeurs expliqués
- Comprendre les 3 types de colliers de serrage (hose clamps) les plus courants
- Les 6 empreintes de vis les plus courantes expliquées — Couple, usage et sélection
- 4 mythes sur l'automatisation d'entrepôt démystifiés : ce qu'il faut savoir
- L'automatisation comble les déficits de main-d'œuvre face à la crise du COVID-19
- 4 stratégies éprouvées pour implémenter l'automatisation industrielle
- Accessoires de filetage par tourbillonnage de précision pour machines à vis suisses multi-axes
- Mythes de l'automatisation industrielle dévoilés : séparer le vrai du faux
- Tracer l'avenir de l'automatisation dans les opérations de la chaîne d'approvisionnement