



DMG Mori et Siemens livrent des solutions CNC CAO/FAO/IAO complètes pour l'usinage aérospatial
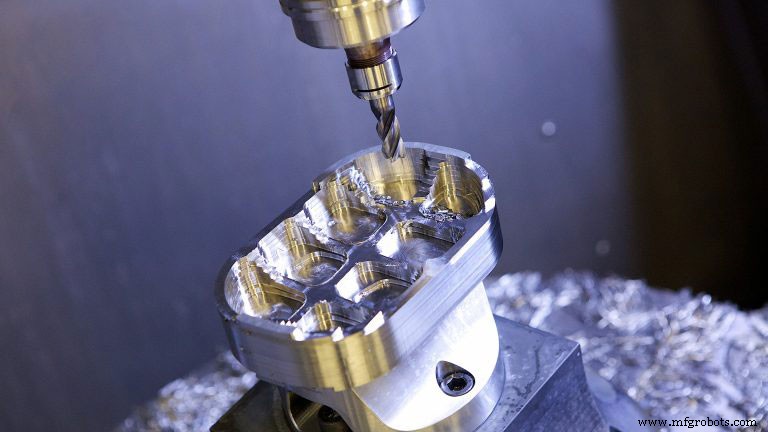
DMG Mori (Hoffman Estates, IL) livre des technologies de fabrication aux OEM aérospatiaux et ateliers de production soutenus par un package de matériel, logiciel et services d'ingénierie CAO/FAO/CNC de Siemens Industry Inc. (Elk Grove Village, IL) pour l'usinage aérospatial. Partenaire de longue date avec Siemens, DMG Mori construit une variété de centres d'usinage conventionnels à copeaux et à ultrasons.
Pour l'industrie aérospatiale, un grand soin et planification dans le processus d'usinage aérospatial sont requis pour atteindre les précisions désirées et efficacités de production globales. Les composants typiques produits incluent ceux faits de matériaux légers mais durs, tels que titane et alliages apparentés ainsi que pièces en aluminium, où des volumes substantiels d'enlèvement de matière se produisent. Dû aux longs temps de cycle et autres coûts de matière première élevés, l'usinage de tels composants est challengeant.
Deux applications récentes illustrent comment DMG Mori a pu se tourner vers Siemens pour améliorer la production de pièces, incluant réduction des protocoles conception-pièce, temps d'usinage aérospatial, durée de vie d'outil, finition de surface, précisions dimensionnelles et efficacités de production globales.
Dans la première instance, un composant de poussée inverse pour moteur à réaction devait être fait de Ti 6Al-4V, un matériau souvent utilisé en aérospatial dû à sa rigidité élastique. En partant du fichier CAO, l'équipe PLM (gestion cycle de vie produit) de Siemens a fait passer le programme par son NX FAO avec une fonctionnalité add-on VoluMill qui calcule les taux d'enlèvement de matière maximum. La fonctionnalité événements définis utilisateur (UDE) à l'intérieur du programme NX permet des cases à cocher pour déclencher des références post-processeur pour pression coolant, amplitude, réglages générateur ultrasonique, et plus. Cela évite la programmation manuelle et, en résultat, a réduit le temps de transition de programme de jusqu'à deux jours à environ 30 minutes.
Une fois le programme prêt pour la commande, les fonctionnalités du Sinumerik 840D sl CN ont permis une simulation plus rationalisée du chemin de coupe réel. La fonctionnalité compresseur quick-set 3D fournit un fichier de données paramétrique itemisé pour tous les mouvements de chemin, éliminant ainsi les collisions et assurant le chemin d'outil optimal, en conjonction avec le noyau NC et l'automate sur la machine-outil.
Comme l'a observé Randy Pearson, gestionnaire centre applications techniques pour Siemens : « Cette fonctionnalité est un énorme gain de temps pour notre client, car la balle de test et palpeur dans le mécanisme de broche peuvent être exécutés à tout point dans le cycle, testant la cinématique machine réelle à tout moment. La procédure peut aussi être automatisée pour tourner sur la table à intervalles de temps prescrits. »
La fonctionnalité d'usinage grande vitesse est mise en avant par le Cycle 800, une transformation de plan statique qui permet à une machine cinq axes de définir un plan de travail roté dans l'espace. C'est communément connu dans l'industrie comme programmation 3+2. Le cycle convertit le zéro pièce réel et décalages outil pour se référer à la surface rotée. À noter ici, le cycle accommode la cinématique machine particulière et positionne les axes physiques normaux au plan de travail. Ceci est référencé comme TRAORI ou orientation de transformation.
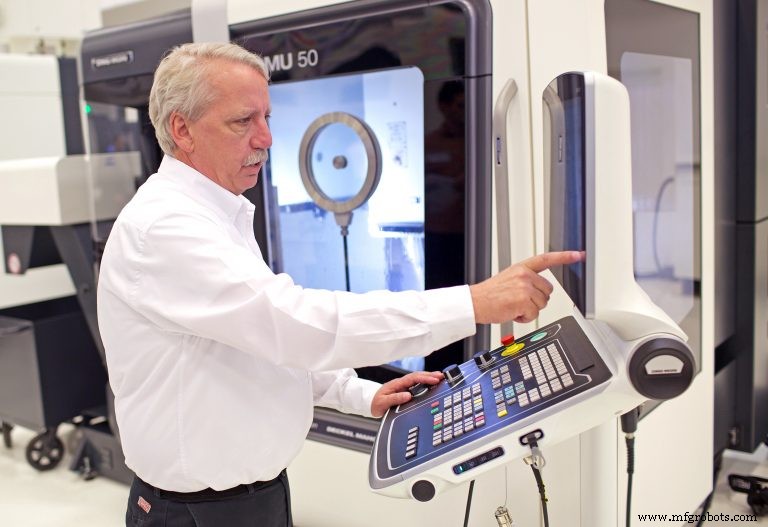
Pendant ce temps, l'interface utilisateur Sinumerik CNC Operate sur la machine permet à l'opérateur d'effectuer des fonctions de gestion d'outil intégrée et gestion d'information, toutes transportables sur connexion USB ou réseau.
Dans la simulation, le chargement et le montage de la pièce sont effectués virtuellement dans NX FAO, qui calcule aussi une charge de copeau consistante, critique dans ces applications de grand enlèvement de matière. La simulation vérifie aussi la longueur d'outil à chaque section de coupe et le programme est finalisé pour que la machine commence. C'est littéralement comme travailler avec un « Jumeau Numérique » de la machine.
Pendant la production, ce processus a donné une amélioration de 2,25 fois de la durée de vie d'outil sur ce matériau très dur, selon Luke Ivaska, gestionnaire produit national pour DMG Mori. « Avec la combinaison de NX FAO, plus le Sinumerik 840D sl sur la machine et tout ce qu'il pouvait faire, nous avions quelques défis initiaux, car la plupart des logiciels sont des packages FAO purpose-built qui permettent une utilisation rapide et facile par n'importe qui. Ils ont des limitations significatives, cependant, car le logiciel pilote le chemin d'outil et l'opérateur a très peu de contrôle. Avec NX FAO et Sinumerik, nous avons beaucoup plus d'input sur la création du chemin d'outil. Je n'ai encore pas trouvé de problème que je ne pouvais pas résoudre avec NX. » En résultat, la pièce finie tourne en 4½ heures avec une amélioration de finition de surface de 62,5 Ra à 35 Ra, dû à l'acteur ultrasonique.
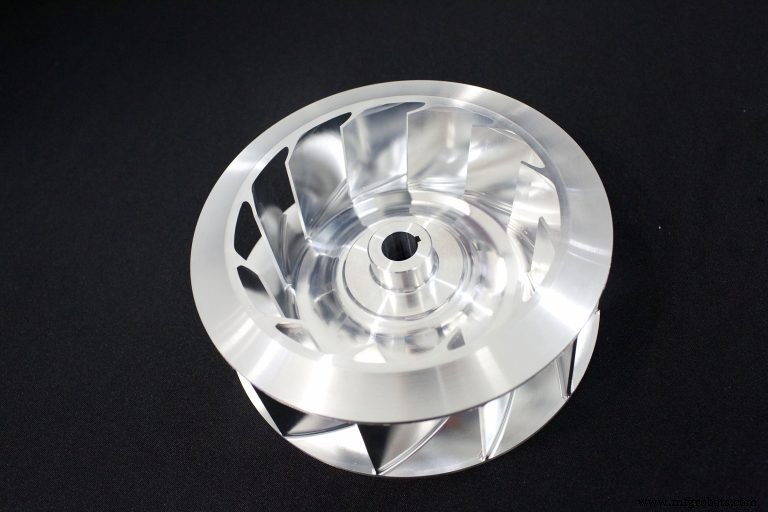
Dans le second exemple, un centre d'usinage cinq axes conventionnel à copeaux, le DMU 50 d'entrée de gamme est utilisé pour couper un bloc de 7" (177,8 mm) de diamètre × 2" (50,8 mm) haut d'aluminium 6061 en une turbine pour l'industrie aérospatiale, avec plus de 90 % d'enlèvement de matière atteint. Le même logiciel NX FAO a commencé cette chaîne de processus, avec le bénéfice initial d'économies de temps considérables dans la configuration cinq axes et simulation et vérification G-code complètes dans un système unique.
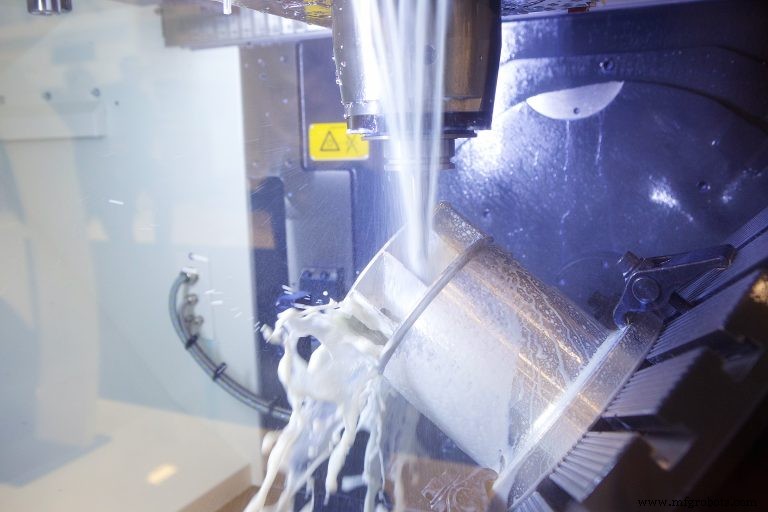
À cause de la structure à aubes de ce composant turbine, seulement un dégagement de 0,5 entre la pièce et le porte-outil était autorisé pendant l'usinage. La simulation avec NX FAO a prévenu la collision d'outil et pièce. L'ingénierie DMG Mori s'est tournée vers un autre partenaire d'outillage de longue date, Haimer, et son porte-outil ligne fine pour fournir une solution viable pour cette application. Pendant ce temps, les vues d'axe d'outil interpolé et sections étaient exécutées sur NX FAO pour vérifier l'opération de l'outil dans l'espace de travail serré.
Dans le Sinumerik 840D sl, la même fonctionnalité compresseur quick-set 3D assurait le bon chemin d'outil, tandis que la configuration usinage grande vitesse et Cycle 800 étaient à nouveau utilisées pour ce projet. Sinumerik Operate, l'interface utilisateur graphique du CN, offre au personnel opérateur et ingénierie fabrication de l'utilisateur final l'accès aux conditions de production, incluant toutes les données dégrossissage et finition en texte brut, plus toutes les données d'orientation de transformation cinq axes loggées pour redémarrage après toute interruption et redémarrage manuel.
L'opération rationalisée variable de la machine-outil se combine avec un vecteur interpolé pour produire une finition plus lisse lors de l'usinage de surfaces d'aubes dans une seule trajectoire. La machine passe de l'usinage carré-à-rond et puis les chemins d'angle extrême nécessaires pour usiner avec précision les intérieurs d'aubes. La portion unique d'ailette d'aube du programme était automatiquement capturée, pour qu'un programme étape-et-répétition puisse être construit.
La simulation de chaque chemin de coupe d'ailette d'aube a été faite sur les deux programmes NX FAO et CN. Ce programme vectorisé est transportable vers toute machine avec résultats comparables, selon Randy Pearson et Matthias Leinberger, directeur développement commercial PLM pour Siemens, qui a commenté, « Précisément parce que la cinématique machine est connaissable, ce programme, une fois créé, peut être transféré sur multiples machines dans la même installation ou exécuté par des ateliers dans le monde entier, tous liés par la commande. Il y a continuité totale entre les opérations, le protocole de capture de données, et retour reçu pour analyse de production. »
Ces deux projets ont été effectués en utilisant le nouveau CELOS à bord des machines DMG Mori. CELOS facilite l'interaction entre opérateur et machine dans ces applications. Il a de nombreuses apps pour permettre l'appel instantané de conditions réelles, comparaison complète de données via lien vers produits CAO et FAO, plus interface complète vers le système ERP de l'entreprise cliente pour logging et analyse, avec ajustement à distance en cours de processus. Dans le cas de ces clients aérospatiaux, la communication interactive vers un réseau de production global est aussi fournie.
Système de contrôle d'automatisation
- Stratégies intelligentes pour réduire les coûts des pièces usinées CNC
- Machines CNC : utilisations et applications clés dans la fabrication moderne
- Composants CAM : moteurs de précision et d'efficacité en usinage CNC
- L'usinage CNC expliqué : types et applications des machines à commande numérique
- Découvrez les six types essentiels de machines d'usinage CNC
- Élevez vos opérations : 3 changements d'état d'esprit pour usinage CNC lights-out
- Comment l'IA et l'apprentissage automatique révolutionnent l'usinage CNC
- Usinage CNC : Avantages et Limites pour la Fabrication de Précision
- Usinage CNC 5 axes : précision, efficacité et liberté de conception