



Accouplement automatisé réduisant 65 heures d'arrêt sur lignes de soudage robotique
Il n'y a pas de meilleure façon de résoudre un problème qu'en l'éliminant entièrement. Au moins, c'est ainsi que KTH Parts Industries Inc. (St. Paris, OH) a regardé sa décision d'automatiser un processus de changement d'équipement manuel pour ses cellules de soudage robotique.
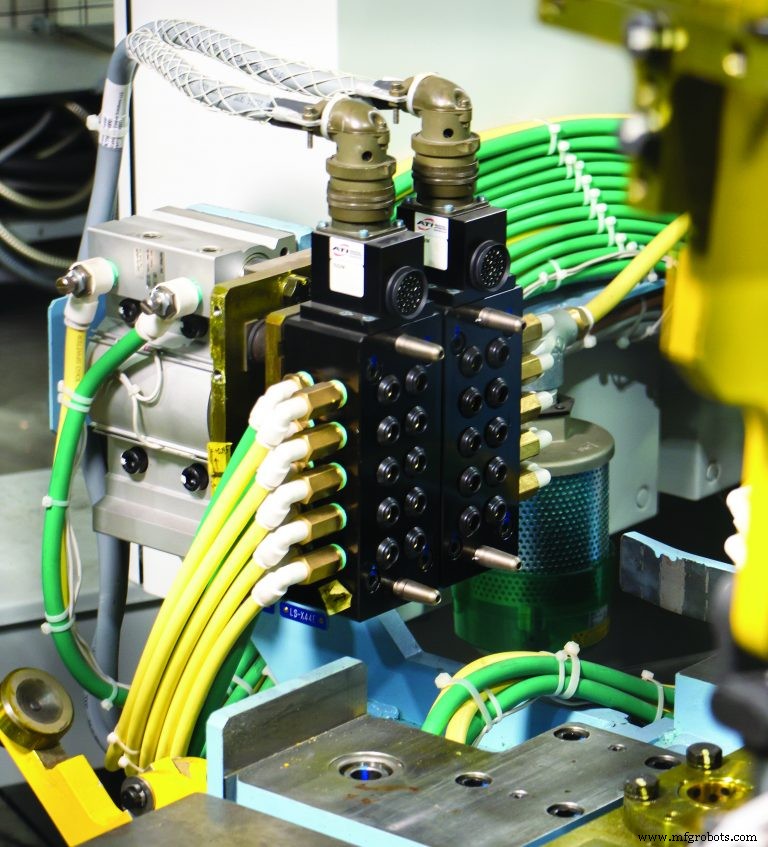
KTH a sélectionné les coupleurs utilitaires GA2 d'ATI Industrial Automation (Apex, NC), pour accomplir l'exploit. Spécifiquement, le nouvel accouplement automatique des utilités air et électricité aux cellules a éliminé environ 65 heures par an de temps d'arrêt par ligne, réduit le coût total des opérations, et augmenté l'utilisation d'équipement et la productivité.
KTH Parts Industries, un fournisseur mondial de rang 1 automobile pour pièces structurelles de soubassement, a plus de 1100 associés ingénierie et fabrication impliqués dans les nombreuses phases de fabrication de pièces auto incluant, développement produit, analyse produit, formabilité produit, prototypage, estampage production, formage, soudage robotique, assemblage, et expédition pièces.
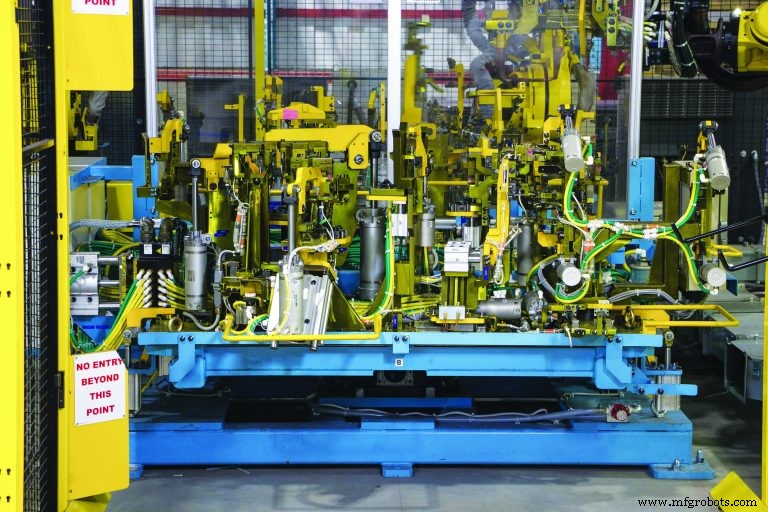
Une des compétences cœur de KTH est la conception et l'implémentation de lignes de soudage flexibles pour composants de soubassement automobile. Ses lignes de soudage utilisent des montages complexes, ou gabarits, pour tenir les composants en place pendant qu'un robot les soude ensemble. Chaque modèle automobile nécessite un gabarit différent, ce qui mène à beaucoup de changements d'équipement dans l'usine.
Pour augmenter la flexibilité et optimiser l'espace de fabrication limité, KTH a créé une cellule de travail double-face avec plateau tournant. L'objectif de ce design était de garder le robot actif et réduire le temps de configuration. Les pièces sont chargées dans le gabarit d'un côté du plateau tournant pendant que le robot soude les pièces ensemble de l'autre côté.
Avant l'installation des coupleurs utilitaires GA2 d'ATI, KTH comptait sur la main-d'œuvre manuelle pour connecter et déconnecter câbles, et charger les gabarits sur les plateaux tournants. Multipliez cela par un à deux changements par ligne par quart, et vous avez une quantité staggering d'interaction homme-machine dans le processus.
Dave Reed, un chef de projet dans le département soudage de KTH, a eu ce point de vue sur l'ancien processus : « Avant qu'on commence à utiliser les coupleurs utilitaires ATI, on avait une ligne air et un collecteur, et il fallait les brancher ensemble avec des attaches. Du côté électrique, on devait accoupler les déconnexions 40 broches en les vissant manuellement ensemble. Ce processus était répété maintes fois pour chaque changement de gabarit. »
Selon KTH, les exigences de travail physique de l'ancien processus étaient très élevées, et, bien sûr, n'importe quand un associé entrait dans la cellule de travail, il y avait un risque inhérent. Sous ces conditions, la haute fréquence de défaillance de câble n'était pas une surprise. L'accouplement et désaccouplement des câbles avec force et couple inconstants créait une usure excessive. Le désalignement de connecteurs menait à des broches endommagées. Sans espace de stockage dédié pour câbles pas en usage, ils étaient laissés sur le sol ou sur d'autres équipements dans la cellule.
« On avait des lignes air coupées et qui fuyaient, des connecteurs endommagés », dit Reed. « La maintenance était appelée pour essayer d'évaluer le problème, mais beaucoup de temps, c'était juste une broche pliée sur un connecteur qui nous coûtait des heures de temps d'arrêt — environ 65 heures par an par ligne. »
En plus de l'interaction humaine excessive et défaillances d'équipement, l'ancien processus était un cauchemar pour le groupe support équipement. Le chef de section du groupe, Jonah Strapp, a noté, « Après changements, il fallait bidouiller quelque chose dans la cellule pour la refaire marcher. Temps d'arrêt signifie argent perdu. Quand ça arrive, il y a pas mal de pression pour remettre les lignes en marche. »
KTH était exceptionnellement motivé à améliorer le changement de gabarit de soudage pour permettre un flux d'opérations plus fluide, augmenter la sécurité des employés, et réduire les instances de défaillance d'équipement. Matt Myers, ingénieur personnel du groupe projet ingénierie de KTH, a expliqué : « Pendant notre jour d'opération normal, on essaie de presser autant de production de la ligne que possible. Chaque fois qu'on fait un changement, on perd du temps de production, ce qui se traduit par un gros négatif financier dans nos livres. Tout ce qu'on peut faire pour réduire la quantité de temps d'arrêt est follement critique. »
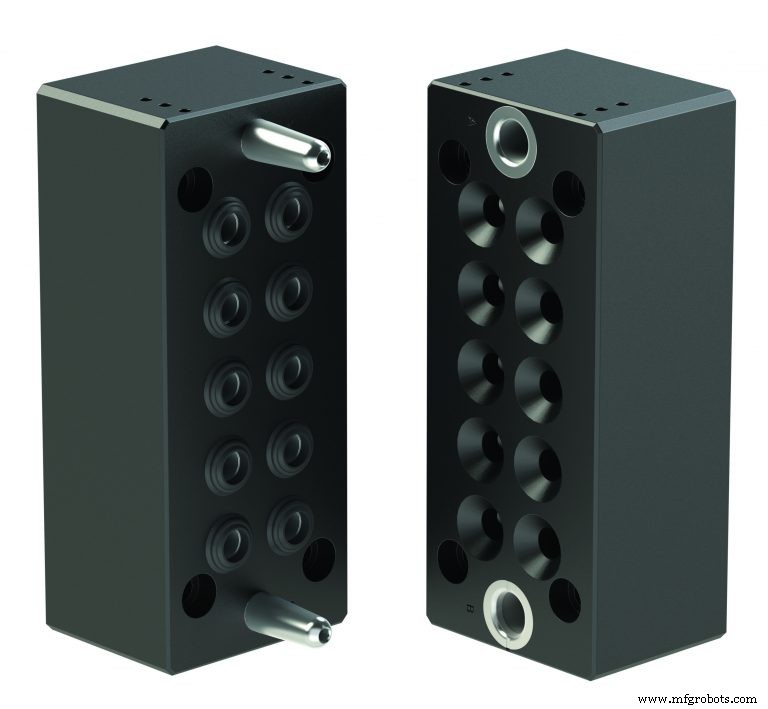
C'est exactement le point où l'adoption des coupleurs utilitaires d'ATI a présenté une solution efficace d'économie de temps. Les coupleurs utilitaires d'ATI sont bien adaptés au changement de gabarit de ligne de soudage de KTH. Ils fournissent puissance, signal, et pneumatique. Les coupleurs utilitaires d'ATI ont une conformité rotationnelle intégrée pour fournir un accouplement répétable dans un package durable. Puisque le design est modulaire, les coupleurs utilitaires fonctionnent avec la famille étendue de modules utilitaires changeur d'outil d'ATI.
Ensemble, les coupleurs utilitaires et modules desservent une gamme de protocoles réseau aussi, a expliqué Myers de KTH. « Quand il s'agit de nouveau design produit, je peux compter sur l'équipe ingénierie ATI pour rapidement designer un produit électrique ou pneumatique qui correspond à nos besoins, ou référencer un des milliers de produits [disponibles] sur leur site web. » Pour ce système particulier chez KTH, ATI a configuré un coupleur utilitaire et un module électrique I/O discret 32 broches qui s'intégrait facilement dans les lignes existantes.
« Quand on a commencé à essayer le coupleur utilitaire, c'était apparent tout de suite que ça allait faire une grande différence. Les nouveaux coupleurs sont très fiables et mains-libres. On n'a pas à bidouiller avec. Ils marchent à chaque fois », a dit Strapp.
Quand on a demandé comment KTH a choisi ATI comme fournisseur, Myers a répondu, « Basé sur notre relation service client précédente, les délais rapides, et notre gestionnaire de compte local, c'était une décision facile d'aller avec ATI. » KTH est un utilisateur de longue date des produits changeur d'outil robotique d'ATI, donc la transition vers l'accouplement automatique avec les coupleurs utilitaires d'ATI a bien marché.
Dave Reed a confirmé la performance du coupleur utilitaire GA2 d'ATI : « J'ai changé probablement des centaines de ces gabarits l'an dernier, et je n'ai jamais eu un problème avec le système ATI. Vous posez le gabarit dessus, vous appuyez sur le bouton, il presse, serre, vos broches sont toutes accouplées, vous avez tolérance zéro pour broches pliées ou lignes air cassées. C'est pretty much un produit sans faille. Ça rend la vie beaucoup plus facile. »
Système de contrôle d'automatisation
- Optimiser le soudage automatisé : stratégies éprouvées pour performance et fiabilité maximales
- Booster la productivité : 4 façons éprouvées de maximiser la performance du soudage robotique
- Soudage robotisé : transformer la fabrication lourde pour l'industrie
- Automatisation efficace pour production de manchons de forage pétrolier
- Cellules ABB FlexLoader : charge de machine automatisée, efficacité accrue, coûts réduits
- Cellules FastArc standardisées : entrée rapide, abordable en soudage robotique
- Cellules de soudage robotisé : la solution intelligente et sûre pour la fabrication lourde
- Soudage par résistance automatisé : révolutionner l'assemblage métallique
- Soudage par résistance automatisé expliqué : outils, utilisations et avantages