



Inserts haute résistance pour l'impression 3D : assemblages durables et précis
La fabrication additive offre avantages : impression ensembles pièces en une fois, géométries complexes (filetage). Mais filetage plastique se déforme, perd dimensions, fracture. Pour pièces nécessitant liaisons solides pour pièces démontables ou fixation permanente gros volumes, les composants mécaniques traditionnels deviennent supports pour pièces additives. Les inserts sont particulièrement pertinents pour l'assemblage.
Qu'est-ce qu'un insert ?
Alternative aux écrous intégrés pendant impression : inserts métalliques filetés insérés dans un alésage pour fournir une connexion filetée vissable.
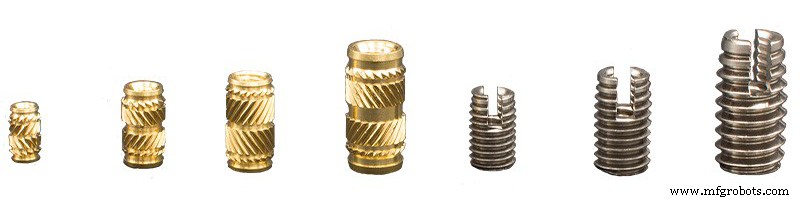
Image 1: Inserts. Source: Filament2print.
Deux facteurs clés choix insert :
- Résistance à l'arrachement : résistance insert à sortir de son logement quand vis serrée. Augmente avec longueur insert.
- Résistance à la rotation : opposition insert tourner sur lui-même quand vis serrée. Diamètre insert plus grand = couple capacité plus grand (plus surface serrage).
Facteurs génériques : diamètre/taille insert (fiche technique fabricant), matériaux (insert et plastique réception). Large variété inserts pour tout matériau (métal, bois, plastique…). Laiton le plus courant, inox (résistance corrosion) ou aluminium (léger) apparaissent.
FDM (thermoplastiques) : presque tout insert convient. SLA (thermodurcissables, non modifiables chaleur/pression) : seulement inserts auto-taraudants ou Helicoil.
Important : en FDM, malgré grande variété matériaux inserts, procédure pose plus problématique qu'en SLA à cause de non-isotropie pièce : insert mis à froid → pression telle que pièce délamine.
Types d'inserts (classification par mode insertion)
Insertion à chaud (Heat inserts)
Thermoplastiques fondant à basses températures. Méthode simple : fer à souder ou source chaleur (Modifi3D Pro) → insert chauffe par contact conduction. Alésage diamètre légèrement inférieur au diamètre extérieur insert. Outil insertion, pression contrôlée (risque fondre pièce autour alésage), presser insert sur bord alésage pour étendre plastique. Insert piégé entre fibres plastique en refroidissant. Position correcte : bords pièce et insert même niveau. Résistance traction 15 kg, torsion 2,5 kg. Inserts filetés à chaud : deux trous traversants → traversants, longueur insert non limitante même si vis plus longue.
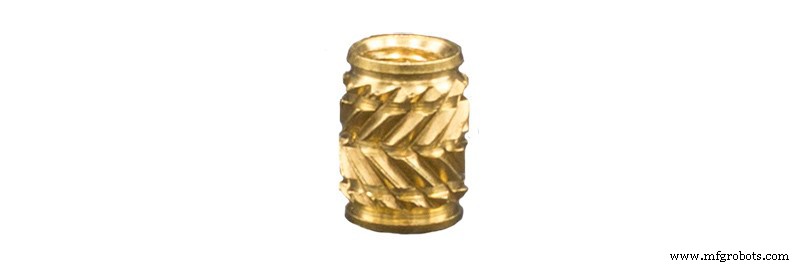
Image 2: Insert à chaud. Source: Filament2print.
Inserts à pression (rivets)
Alésage même diamètre que rivet. Installation simple : presser en place avec outil compression. Position correcte : deux bords même niveau. Important : bien presser, pièces peuvent s'écraser près alésages.
Inserts auto-taraudants (Self-threading)
Matériaux SLS/résine fondant très haut ou instables à chaud → inserts auto-taraudants idéaux. Filetage interne/externes pour installation facile. Outil type Ensat. Pièce avec alésage diamètre nominal = insert. Insert crée filetage dans plastique en s'installant → assemblage supportant contraintes bien supérieures vs inserts à chaud. En acier inoxydable : haute résistance usure/environnements agressifs.
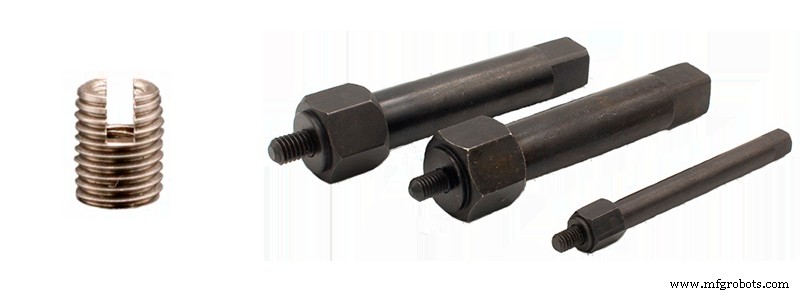
Image 3: Insert auto-taraudant et outil. Source: Filament2print.
Helicoil
Comme auto-taraudants, 2 filetages, même fonctionnement. Alésage dimensionné selon standard Helicoil choisi. Créer filetage dans alésage avec taraud, installer avec outil. Casser petite bride fond insert (butée outil installation). Coûteux mais aspect/praticité remarquables.
Recommandations
Diamètre alésages : variations dimensionnelles entre design 3D et pièce → appliquer tolérance lors conception alésages. Longueur alésage suffisante pour insertion insert + dépassement vis. Épaisseur paroi : valeurs assez hautes pour que perçage n'atteigne pas remplissage interne.
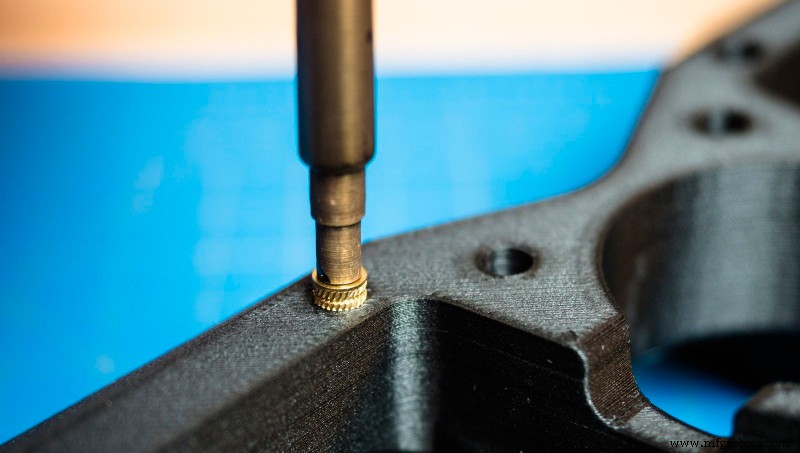
Image 4: Insertion insert par chaleur. Source: Markforged.
Installation : assurer centrage et perpendicularité insert/alésage (valable chaleur, pression, filetage). Insertion peut causer filetage croisé, dommage filet ou insertion incorrecte vis ultérieure. Dureté métal vs plastique → contrôler vitesse installation pour ne pas endommager parois alésage.
L'impression 3D en pleine évolution : solutions comme celles-ci font la différence pour obtenir pièces plus complexes répondant précisément aux besoins industriels.
impression en 3D
- Maîtriser l'impression 3D Polyjet : précision, détails et applications polyvalentes
- La bio-impression expliquée : comment l'impression 3D crée des tissus vivants et les organes du futur
- L'impression 4D expliquée : l'avenir de la fabrication adaptative et réactive au temps
- Démystifier l'impression 3D : Trois idées reçues courantes expliquées
- Comment Installer des Inserts Thermofusibles pour des Filets Imprimés 3D Forts et Fiables
- Les ABC de l'impression 3D : comment la fabrication additive façonne l'industrie moderne
- Impression 3D vs usinage CNC : quelle technologie pour vos projets ?
- Maîtriser l'impression 3D métal : guide complet SLM et DMLS
- Matériaux biodégradables écologiques pour l'impression 3D : solutions durables