



Optimiser l'impression 3D : Pauses stratégiques, inserts et changements de couleur
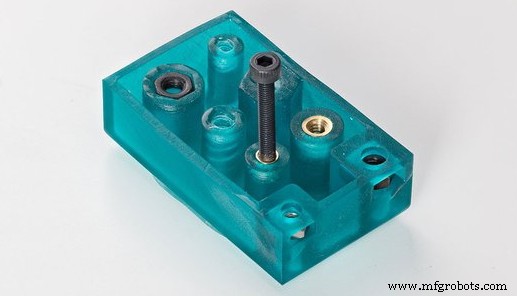
Lorsqu'un utilisateur d'imprimante 3D FDM atteint un niveau intermédiaire, il cherche à augmenter la complexité de ses pièces, tant en termes de fonctionnalité que de finition. Voici une série de conseils pour améliorer les performances d'une imprimante 3D grâce aux arrêts programmés et aux inserts métalliques.
Arrêt programmé
L'arrêt programmé est une action très simple à réaliser et que beaucoup d'utilisateurs craignent de faire. La première étape pour arrêter est de connaître exactement à quelle hauteur (en millimètres) vous voulez arrêter l'impression pour quelque raison que ce soit. Selon le logiciel de tranchage utilisé par l'utilisateur, on peut le trouver directement (numéro de couche X) ou indirectement (X mm). Dans le second cas, il faut chercher le numéro de la couche où l'on veut s'arrêter et le multiplier par l'épaisseur de chaque couche pour obtenir la hauteur totale en millimètres.
Une fois la hauteur totale connue, par exemple 14 mm, il existe deux façons de programmer l'arrêt : directement dans le GCode ou dans le logiciel de tranchage.
Au début de l'impression 3D, on modifiait le GCode d'une pièce pour programmer un arrêt à la hauteur souhaitée. Pour cela, l'utilisateur doit rechercher la hauteur de couche (Layer) et, sur la ligne suivante du code, insérer la commande M600. Cette commande est le changement de filament prédéfini sur les imprimantes 3D utilisant Marlin ou ses dérivés.
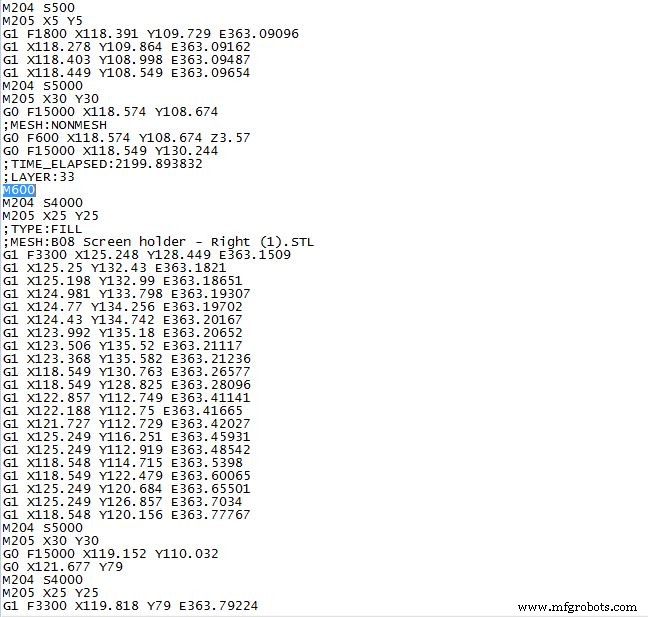
Image 1 : GCode avec arrêt M600
Actuellement, il existe une autre méthode pour s'arrêter de manière beaucoup plus simple. Les logiciels de tranchage comme Cura disposent d'un plugin pour effectuer différents types d'arrêts. Comme cette méthode est très facile, les paragraphes suivants expliquent les types d'arrêts possibles.
Changement de filament
L'arrêt pour changement de filament est une action idéale lorsque l'on veut réaliser des pièces en plusieurs couleurs avec un seul extrudeur, bien que l'utilisateur doive prendre en compte lors de la conception que cela n'est valable que pour les changements de couleur le long de l'axe Z et à différentes hauteurs de couche. Pour programmer le changement de filament avec Cura, allez dans « Extensions → Post-traitement → Modifier le GCode » et sélectionnez « Changer de filament », où vous devez sélectionner la hauteur de couche, la longueur de rétraction et d'insertion du filament et la position où l'on souhaite déplacer le HotEnd pendant l'arrêt. Cette configuration peut être répétée autant de fois que l'utilisateur le souhaite.
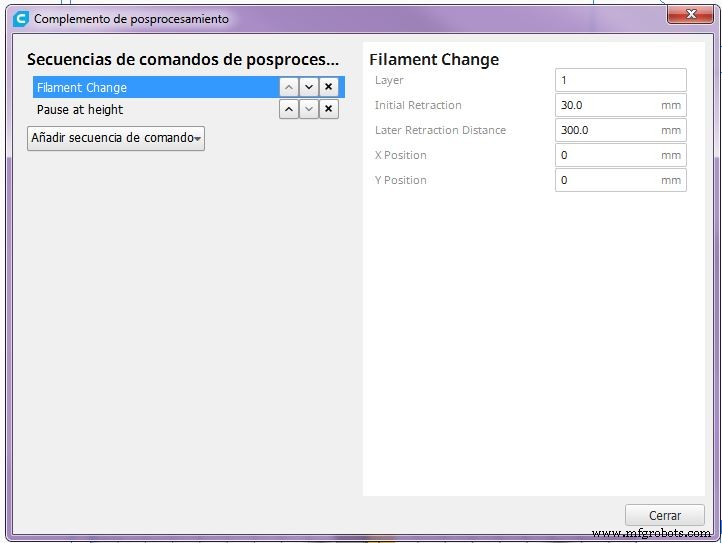
Image 2 : Changement de filament avec Cura. Source : Cura 3D
Arrêt à la hauteur souhaitée
Effectuer un arrêt à une certaine hauteur est très utile pour introduire un élément dans la pièce en cours d'impression, comme d'autres pièces imprimées, aimants ou écrous. L'incorporation d'écrous à l'intérieur de pièces imprimées est une action vraiment intéressante et productive lors de la fabrication de pièces fonctionnelles. Pour cela, la conception doit tenir compte de la taille de l'écrou (longueur entre les faces sur les deux axes), le jeu nécessaire du logement et la position de placement de l'écrou lui-même. Si la position de l'écrou laisse des espaces sans matériau, ce qui est fréquent lorsque l'écrou n'est pas placé parallèlement à la base d'impression, il est recommandé d'imprimer une pièce pour la placer au-dessus de l'écrou lui-même, ce qui permet d'occuper l'espace libre jusqu'à la hauteur de couche où l'on s'est arrêté. L'image suivante montre ce qui a été expliqué ; la pièce violette est la pièce de base, la pièce ocre est l'écrou et la pièce bleue est la pièce imprimée pour occuper l'espace indésirable.
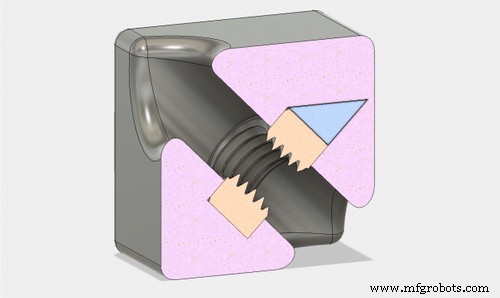
Image 3 : Comment insérer un écrou dans un plan incliné. Source : Markforged
Ce type d'arrêt se programme dans Cura dans la section : « Extensions → Post-traitement → Modifier le GCode » et sélectionnez « Pause à la hauteur ». Avec ce type d'arrêt comme avec le « Changement de filament », lorsque l'imprimante 3D atteint la hauteur sélectionnée, elle arrête l'impression jusqu'à ce que l'utilisateur la reprenne en appuyant sur n'importe quel bouton de l'écran.
Insert métallique
Une alternative à l'incorporation d'écrous au milieu d'une impression est l'utilisation d'inserts métalliques. Indépendamment du type d'insert, l'utilisateur doit avoir clair les deux facteurs clés des inserts : résistance à l'arrachement et résistance à la rotation. La résistance à l'arrachement est l'opposition de l'insert à quitter son logement lorsque l'on serre la vis. C'est une valeur qui peut être augmentée en augmentant la longueur de l'insert. La résistance à la rotation est l'opposition de l'insert à tourner sur lui-même lors du serrage de la vis. Dans ce cas, la résistance augmente avec l'augmentation du diamètre du trou. Un autre aspect à prendre en compte de manière générale est le diamètre nécessaire pour chaque type et taille d'insert, il étant nécessaire de consulter la fiche technique du fabricant pour obtenir le diamètre de trou recommandé.
Avec les points ci-dessus clairs, en impression 3D, on utilise habituellement deux types d'inserts : inserts filetés à chaud et inserts filetés auto-taraudeurs.
Inserts filetés à chaud
Ces types d'inserts sont utilisés avec des matériaux thermoplastiques, qui fondent à basse température. Leur utilisation est très simple et ne nécessite qu'un fer à souder ou une autre source de chaleur, qui par contact chaud fond l'insert. La géométrie de ces composants est conçue pour que lorsque le plastique fond des parois du trou, une union résistante se forme, ce qui l'empêche de sortir ou de tourner sur lui-même.
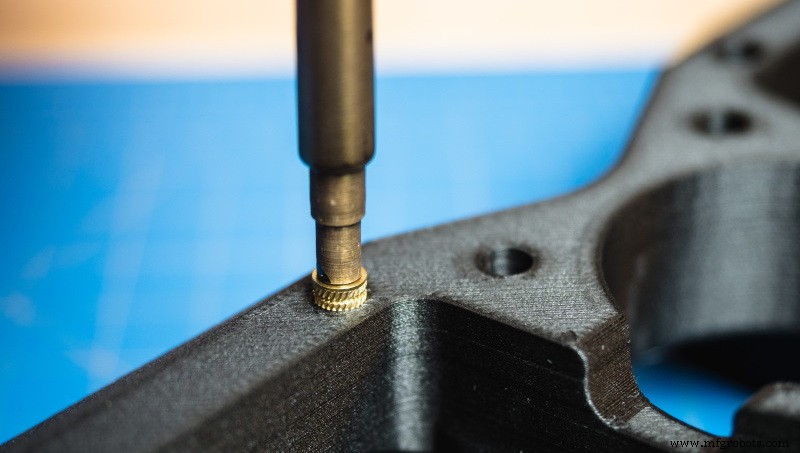
Image 4 : Introduction d'insert à chaud. Source : Markforged
Ces types d'inserts sont idéaux pour la plupart des pièces et matériaux utilisés en impression 3D FDM.
Inserts filetés auto-taraudeurs type Ensat
Certains matériaux utilisés en impression 3D SLS et résine fondent à des températures plus élevées ou ne se comportent pas de manière stable lorsqu'ils sont chauffés. Dans ces cas, il est recommandé d'utiliser des inserts filetés auto-taraudeurs (douille Ensat).
Ce type d'insert permet l'assemblage par vis à haute capacité de charge et à haute température. Sa forme conique à l'extrémité inférieure accompagnée d'une rainure de coupe créent automatiquement le filetage dans le trou. Pour les insérer, il suffit d'une vis avec le diamètre intérieur de l'insert et de deux écrous pour faire un contre-écrou.
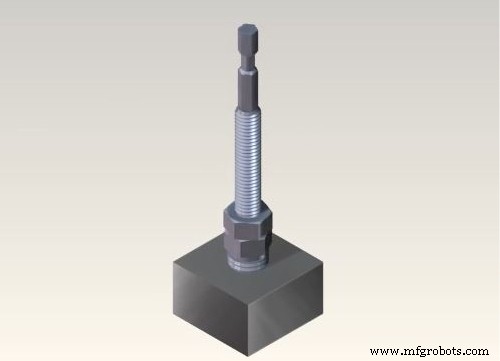
Image 5 : Système de contre-écrou. Source : Norelem
Pour ces deux types d'inserts, il existe également un outil spécial, recommandé pour les utilisateurs qui effectuent ce type de processus de manière habituelle.
Conclusion
En suivant les conseils mentionnés ci-dessus, tout utilisateur d'une imprimante 3D peut étendre son champ d'application grâce à l'augmentation de la fonctionnalité de ses pièces.
impression en 3D
- Comment souder et coller des pièces plastiques imprimées en 3D pour des assemblages robustes et précis
- Fusion de l'impression 3D et de la robotique : pionnières des solutions d'usines intelligentes
- Comment l'impression 3D stimule l'innovation en Formule 1 — 5 tendances clés
- Conception générative et impression 3D : construire la fabrication de demain
- FDM : comparatif filaments ASA, PETG et PC — Guide expert performance & applications
- 4 façons dont l'impression 3D accélère les opérations de maintenance, réparation et révision (MRO)
- Révolutionner le pétrole & gaz : comment l'impression 3D pilote efficacité et durabilité
- Révolutionner la médecine et la dentisterie : la puissance de la fabrication additive
- Comprendre la densité et la longueur du filament pour une impression 3D précise