



Imprimantes 3D ouvertes vs fermées : refroidissement passif et actif de la chambre expliqué
Tous plastiques extrudés à haute température subissent un retrait au refroidissement (0,3 % à 4 %). Si refroidissement non doux/homogène → déformations : warping, délaminage couches, déformations dimensionnelles.
| Matériau | % retrait refroidissement |
|---|---|
| PLA | 0,3 - 0,5 |
| PETG | 0,2 - 1,0 |
| Nylon 12 | 0,7 - 2,0 |
| Nylon 6-6 | 0,7 - 3,0 |
| ABS | 0,7 - 1,6 |
| ASA | 0,4 - 0,7 |
| PP | 1,0 - 3,0 |
| HIPS | 0,2 - 0,8 |
| PC/ABS | 0,5 - 0,7 |
| Nylon renforcé fibres | 0,5 - 1,0 |
| PEEK | 1,2 - 1,5 |
| PEEK renforcé fibres | 0,5 - 0,8 |
| PVDF | 2,0 - 4,0 |
Tableau 1. Pourcentage retrait divers plastiques FFF. Source: SpecialChem.com
Pour éviter : température autour pièce légèrement inférieure à Tg (température transition vitreuse) pendant impression, puis réduction lente à température ambiante après impression.
| Matériau | Tg (°C) | Température impression (°C) |
|---|---|---|
| PLA | 40 - 60 | 190 - 215 |
| PETG | 75 - 85 | 220 - 260 |
| Nylon 12 | 55 - 65 | 260 - 290 |
| Nylon 6-6 | 75 - 85 | 255 - 280 |
| ABS | 90 - 100 | 220 - 240 |
| ASA | 90 - 100 | 240 - 260 |
| HIPS | 80 - 90 | 210 - 240 |
| PC/ABS | 100 - 150 | 270 - 285 |
| PEEK | 140 - 160 | 380 - 400 |
| PEI | 190 - 210 | 350 - 400 |
Tableau 2: Tg et température impression divers filaments. Source: Filament2print
Matériaux faible retrait (<0,5 %) ne nécessitent pas chauffage environnement (effets retrait négligeables) → imprimables parfaitement sur imprimantes ouvertes, même grandes pièces : PLA, la plupart PETG (pas autres copolyesters PET, CPE), dérivés.
Impression matériaux retrait plus élevé possible sur ouvertes, mais limité petites pièces. Pour ces matériaux : imprimantes fermées ou à chambre chauffée active recommandées.
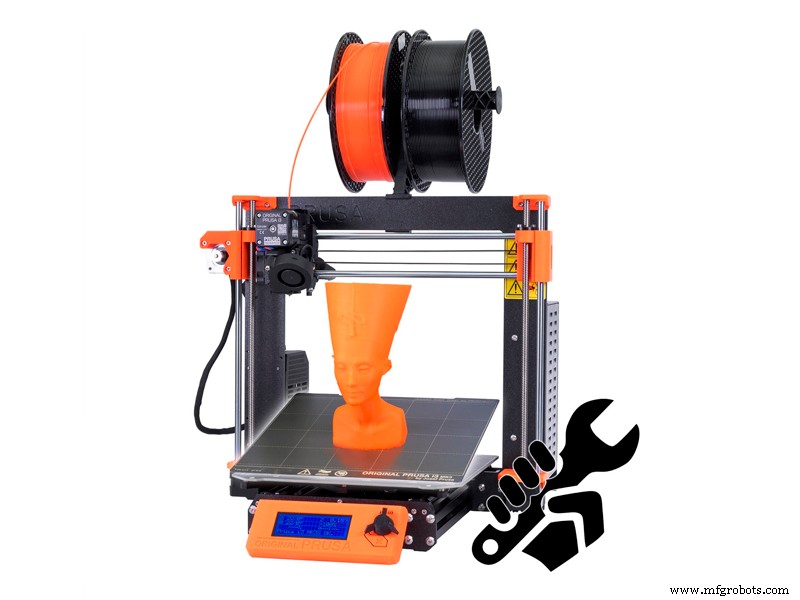
Image 1: Imprimante 3D ouverte. Source: Prusa3D
Imprimantes ouvertes recommandées : PLA, PETG, filaments flexibles.
Imprimantes fermées ou à chambre chauffée passive
Zone impression entièrement close. Certains fabricants : « chambre chauffée passive » (accumulent chaleur plateau).
Température interne varie fortement selon : matériaux construction, volume, température plateau, qualité isolation, température pièce. Meilleures imprimantes : 45-65 °C max.
Ces températures proches Tg Nylon, ABS, ASA → impression facilitée, pièces plus grandes. Amélioration substantielle mais échec possible gros volumes. Recommandées : pièces petite/moyenne PETG, ABS, ASA, Nylon, HIPS.
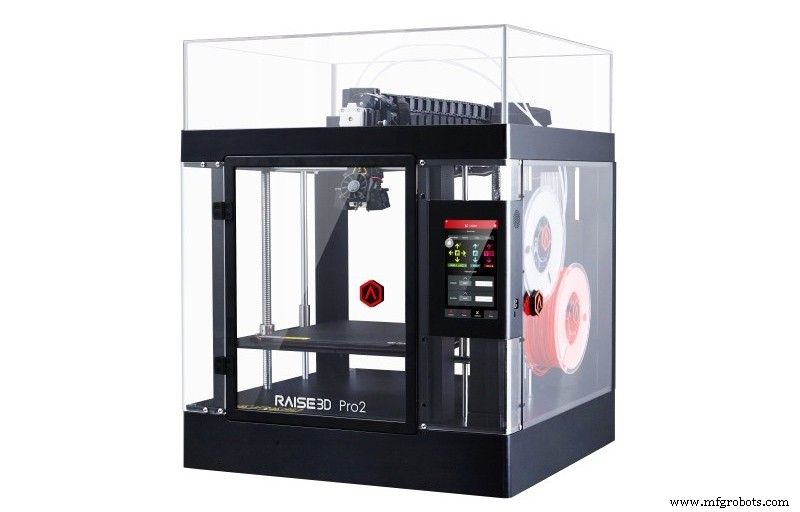
Image 2: Imprimante chambre passive. Source: Raise3D
Déconseillé PLA sur ce type fermé complètement : chaleur peut dépasser Tg filament → ramollissement dans hotend → bourrage.
Imprimantes fermées à chambre chauffée active
Contrôle température interne. Plus complexes, plus chères. Intègrent hotends haute température (400-500 °C) et refroidissement liquide. Deux types : haute et basse température.
Chambre chauffée basse température
Températures contrôlées max 80-120 °C. Conçues pour pièces haute qualité, grand format ASA, ABS, Nylon, PC.
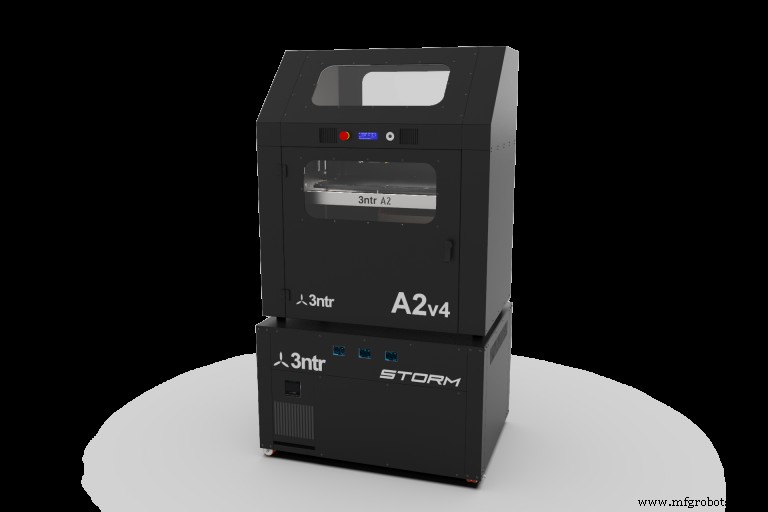
Image 3: Imprimante chambre basse température. Source: 3ntr
Parfois annoncées compatibles PEEK, mais généralement seulement certains PEKK basse température, limité petites pièces.
Idéales pour pièces ABS, ASA, Nylon, PC nécessitant bonne stabilité dimensionnelle, faibles déformations → meilleure option pièces techniques/fonctionnelles ces matériaux.
Chambre chauffée haute température
Plage contrôlée 160-180 °C. Spécifiquement conçues PEEK, PEKK, PEI – autres matériaux rares. Équipements coûteux, personnel spécialisé/entraîné requis.
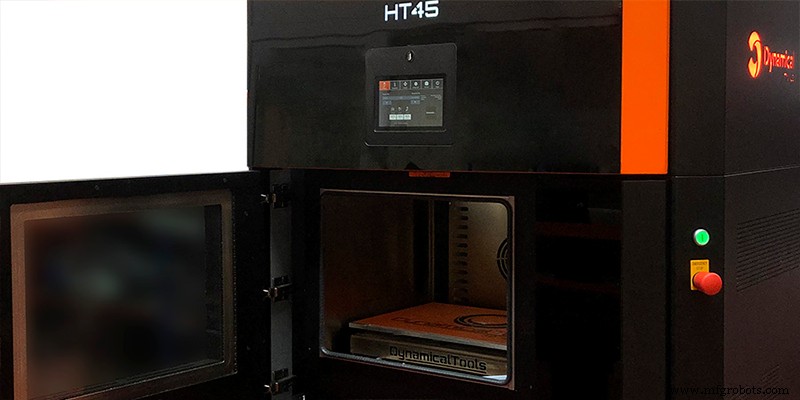
Image 4: Imprimante chambre haute température. Source: Dynamical3D
Choix type imprimante : déterminer au préalable types pièces et matériaux.
Ce guide traite concepts généralement, sans focus marque/modèle spécifique. Différences possibles procédures calibration/réglage selon marques/modèles – consulter manuel fabricant avant lecture.
impression en 3D
- Composants électroniques actifs vs passifs : comprendre leurs rôles
- RFID Actif vs Passif pour le suivi d'actifs : Guide expert 2021
- 5 insights clés : RFID Actif & Systèmes de Localisation en Temps Réel
- Comment l'open source propulse l'innovation dans l'Internet des objets
- Démystifier les mythes de l'impression 3D : résistance, coût, utilisabilité, volume expliqués
- Wittmann Battenfeld annule sa journée portes ouvertes et son symposium technique biennaux en raison du COVID-19
- Orchestration de paiement fluide & Open Banking : Une solution unifiée pour les marchands modernes
- Découvrez la révolution Open Banking & Open Finance : Autonomiser l'innovation financière
- L'open source propulse l'essor de l'IoT et de l'edge computing