



Comment Installer des Inserts Thermofusibles pour des Filets Imprimés 3D Forts et Fiables
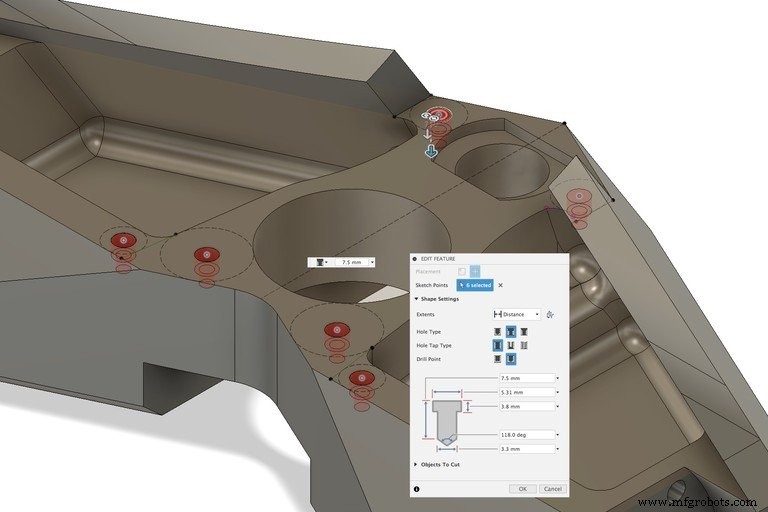
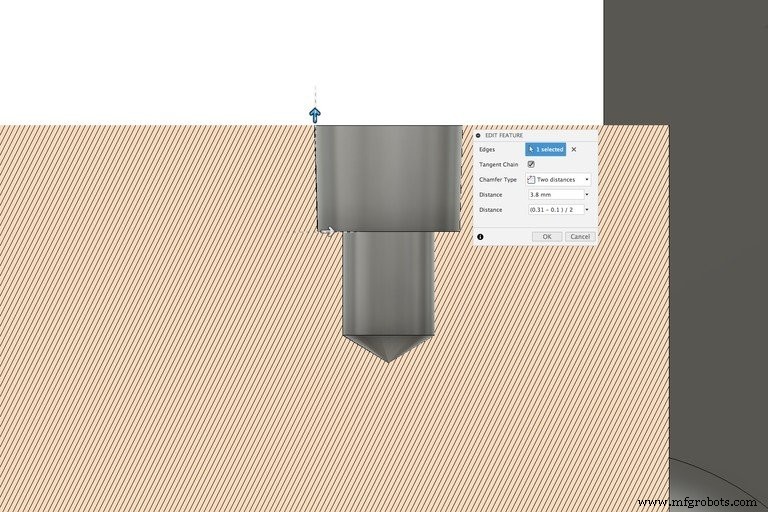
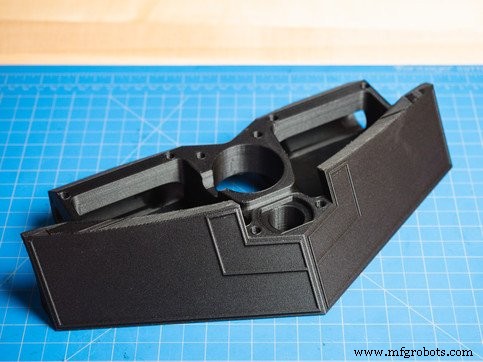
Connecteurs filetés, trous, et joints boulonnés sont fondamentaux pour pratiquement toute pièce ingénierée que vous fabriquez. En travaillant avec des pièces imprimées 3D, la qualité du filet impacte directement la durabilité de l'assemblage. Les filets plastique traditionnels — imprimés ou taraudés main — sont sujets à l'arrachement et l'usure, tandis que les filets métalliques délivrent la résistance et longévité requises pour applications haute performance. Les inserts filetés métalliques, typiquement laiton avec filets internes préformés, fournissent une solution robuste. Leur surface extérieure moletée engage le matériau environnant, résistant aux forces d'arrachement et de dévissage. Pour l'impression 3D thermoplastique, les inserts thermofusibles sont le choix préféré. Pendant l'installation, le polymère fond et reflue autour de l'insert, créant un lien localement renforcé qui améliore dramatiquement les valeurs d'arrachement et de couple comparé aux autres types d'inserts. Lisez notre dernière success story client sur une base d'entraînement majeure pour l'Armée américaine. Choisir le matériel qui fixera la pièce. La taille de l'insert dépend de l'épaisseur de matériau autour de la cavité ; si moins de 2 mm (0,078") de matériau reste, opter pour un insert plus petit. Vérifier les dimensions de cavité recommandées par le fournisseur. Dans cet exemple, un insert M3 est utilisé avec les specs : Utiliser l'outil esquisse de votre programme CAO pour marquer l'emplacement exact de chaque trou. Avec l'outil Trou, générer un fraisage correspondant au diamètre majeur de l'insert (A) et profondeur recommandée. Étendre le trou au-delà de la base du fraisage si un trou de dégagement pour vis est nécessaire. Appliquer un chanfrein distance-distance au bord extérieur inférieur du fraisage. Utiliser la hauteur du fraisage comme première distance et ">(A-B)/2" comme seconde distance pour obtenir le diamètre conique mineur requis (B). Imprimer la pièce une fois le design finalisé. Alimenter le fer à souder et laisser atteindre 343–399 °C (650–750 °F). Cette plage fond le thermoplastique sans dégrader le matériau. Placer l'insert centré sur sa cavité. Aligner l'embout du fer avec le centre de l'insert et appliquer une pression douce. Alors que l'insert chauffe, le plastique fond et coule, permettant à l'insert de s'enfoncer dans la cavité. Maintenir le fer en contact jusqu'à ce que l'insert soit pleinement en place et le sommet de la pièce affleure la tête de l'insert. Pour inserts plus grands, permettre un temps de chauffe légèrement plus long. Après que tous les inserts sont en place, laisser la pièce refroidir quelques minutes. Cela assure que le polymère fige complètement autour de l'insert. Utiliser ce temps pour ajuster tout insert qui n'aurait pas bien pris place. Alors que les inserts thermofusibles fournissent une excellente résistance à l'arrachement, les placer sur la face opposée de la pièce peut encore augmenter la capacité de charge. Quand l'insert est chargé, son cône engage le cône du fraisage, distribuant les forces plus uniformément. Ajouter un renforcement fibre continue autour de la cavité amplifie cet effet en prévenant la déformation des parois sous charge. Contactez-nous pour une pièce d'échantillon gratuite pour évaluer la résistance et durabilité de nos matériaux. Suivez-nous sur Facebook, Twitter, Instagram, et LinkedIn pour les dernières mises à jour.Composants Filetés en Impression 3D
Étude de Cas Armée Américaine
Conception et Installation d'Inserts Thermofusibles
Ce dont Vous Aurez Besoin
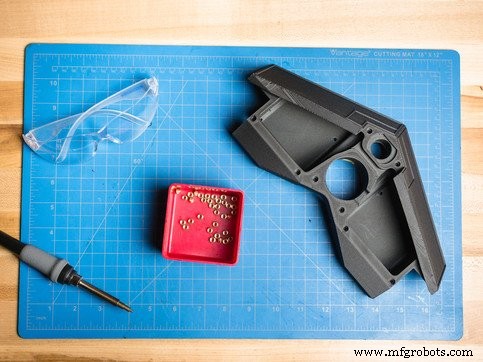
1. Sélectionner Taille Boulon et Insert Correspondant
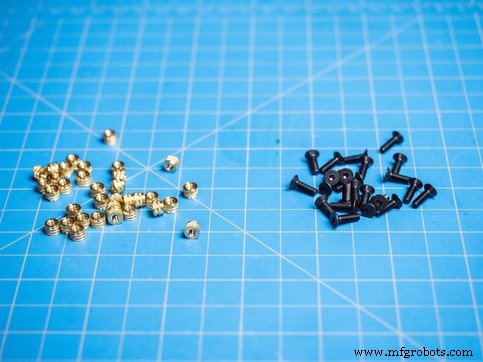
2. Esquisser le Point de Départ pour Vos Trous
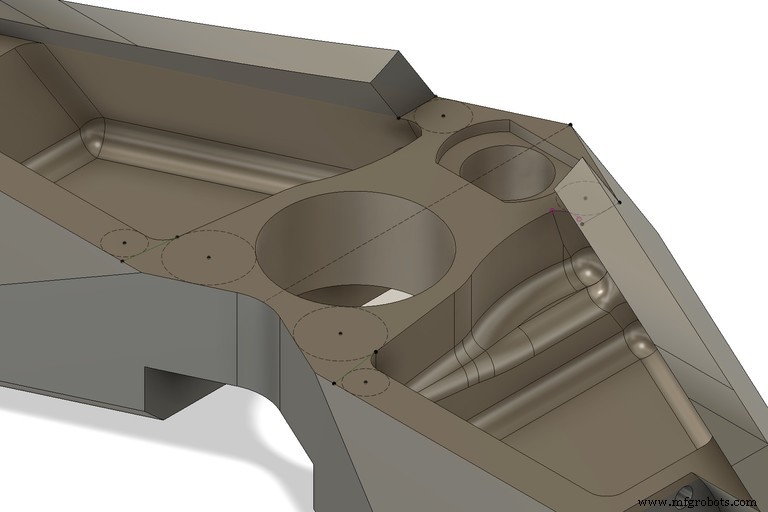
3. Créer un Trou Fraisé
4. Chanfreiner le Bord Intérieur du Fraisage
5. Imprimer Votre Pièce
6. Chauffer le Fer à Souder
7. Presser Chaque Insert Dans Sa Cavité
8. Laisser la Pièce Refroidir
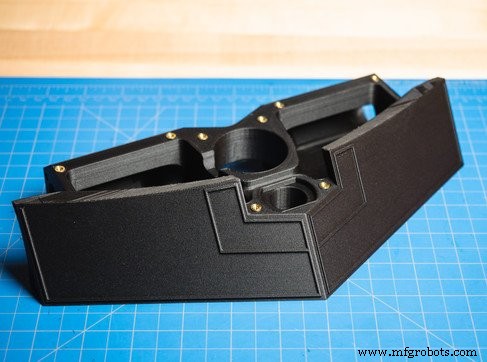
Renforcer la Résistance des Connexions Filetées
impression en 3D
- Traitement thermique des alliages de titane : optimisation de la résistance, stabilité et contrôle du processus
- Échangeurs de chaleur en titane : performance supérieure pour applications énergie et marine
- Maîtriser les directives using C# : Imports, alias et directives static
- Guide Expert de Carl Calabria : Installation d'Inserts sur l'Imprimante 3D Mark One
- Optimisation de la gestion thermique : conception avancée de PCB avec dissipateur thermique
- Surmoulage vs insertion de moulage : choisir la bonne technique de fabrication plastique
- Insertion de moulage expliquée : augmenter l'efficacité et réduire les coûts en production multi-matériaux
- Maîtriser le traitement thermique : trempe et revenu d'aciers à outils
- Transformer une Fraiseuse en Tour : Étapes Simples pour Métallurgistes