



Prévenir les bourrages d'extrudeur : conseils d'expert pour imprimantes 3D
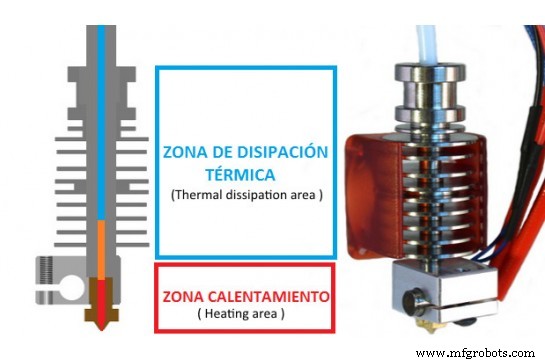
Les zones principales d'un extrudeur sont le bloc chauffant et la zone de dissipation, bien que celles-ci soient formées à leur tour par plusieurs parties. Pour comprendre le fonctionnement de base du processus d'extrusion des filaments dans les imprimantes 3D, il est essentiel de comprendre la fonctionnalité des deux zones. Le filament arrive d'abord de la zone froide de l'extrudeur (zone de dissipation de chaleur), puis passe par le hotend, ramollit et finit par sortir par la buse en durcissant.
La zone de dissipation est très importante dans l'extrudeur car elle dissipe la chaleur du filament depuis la zone de chauffage. Dans le cas où dans cette zone la chaleur n'est pas correctement dissipée, elle chaufferait le filament le ramollissant trop et empêchant son avancement correct le long de la zone de dissipation de l'extrudeur (à cause de la dilatation et perte de consistance), ce qui générerait une boule de plastique causant un bourrage à l'intérieur de l'extrudeur. Il faut noter que normalement la zone la plus conflictuelle est là où les deux zones se rencontrent, à la fin du tube PTFE Téflon. Pour aider la zone de refroidissement dans la dissipation de chaleur, on couple normalement un ou deux ventilateurs sur l'extrudeur.
Un autre facteur important à prendre en compte pour le bon entretien de l'extrudeur d'imprimante 3D est d'imprimer les filaments aux températures correctes, car dans le cas d'impression à basse température le filament pourrait se coincer à l'intérieur de l'extrudeur obstruant son passage, et dans le cas d'impression à une température élevée pourrait carboniser de minuscules particules de plastique à l'intérieur de l'extrudeur causant une obstruction partielle à l'intérieur de l'extrudeur. Ces particules dures et carbonisées ne seront jamais extrudées par l'extrudeur donc l'unique alternative est d'utiliser un filament de nettoyage spécifiquement conçu pour avoir une viscosité et stabilité thermique adaptées pour traîner ces particules en laissant complètement propre l'intérieur de l'extrudeur.
L'importance d'assurer un flux de filament lisse et continu dans l'extrudeur, en plus de prolonger la vie de l'extrudeur lui-même, assurera aussi une meilleure qualité d'impression.
impression en 3D
- Maintenir l'extrudeur de votre imprimante 3D : meilleures pratiques pour une performance optimale
- Rester en tête dans le futur du travail : stratégies pour battre la concurrence
- Éviter les connexions manquées dans le cycle d'achat : stratégies éprouvées pour le succès de la supply chain
- Éviter les pièges de la maintenance réactive : maintenir les équipements en bon état de fonctionnement
- Nettoyage de la buse Ender 3 : Débouchage rapide et facile pour des impressions fiables
- Odeurs de l'Impression 3D : Ce Qu'elles Sont et Comment Garder Votre Bureau Sain
- Résoudre les clics, glissements et sauts de l'extrudeur : guide étape par étape
- Maîtriser le pliage sur presse plieuse : éviter les 4 problèmes courants
- Éviter les pièges des tailles de matériaux non standard