



Maîtriser le bridging PETG : Problèmes courants, réglages optimaux et corrections rapides
Le bridging (pontage) en PETG gagne en popularité en impression 3D, mais non sans défis rendant parfois l'impression chaotique.
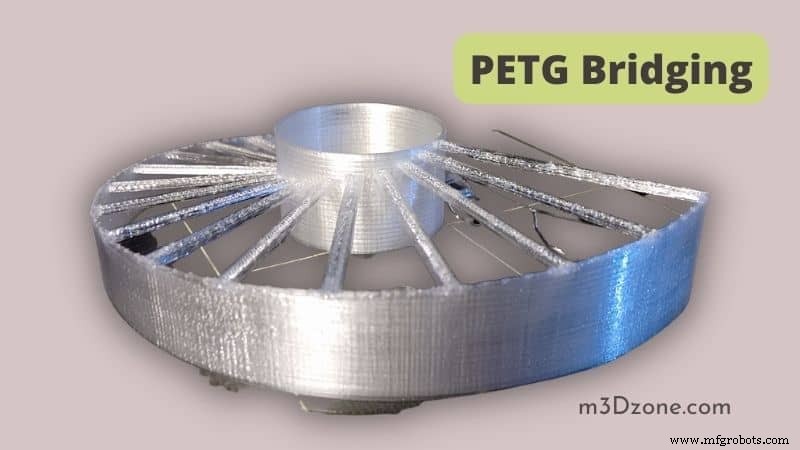
Le problème de bridging le plus courant en PETG : les ponts se déforment en s'affaissant par le bas, créant des boucles indésirables.
Qu'est-ce que le bridging (pontage) en impression 3D ?
Le bridging présente de nombreux défis résultant d'un mauvais pontage. De nombreux facteurs : température d'extrusion inadaptée, vitesse d'impression incorrecte, refroidissement insuffisant, causent ces problèmes.
Bien que les problèmes de bridging soient techniques et difficiles à maîtriser parfaitement, la responsabilité incombe largement à l'opérateur qui n'a pas correctement réglé les paramètres de bridging.
Votre crédibilité dans la gestion des paramètres résoudra les problèmes avant qu'ils ne surviennent.
Cet article vous fournit les informations riches sur les bons réglages de bridging pour votre imprimante 3D et le dépannage des problèmes.
Le PETG est-il bon en bridging ?
Votre capacité à gérer le bridging et l'impression déterminera si le PETG est bon en bridging. Par définition, le PETG (Polyéthylène téréphtalate glycol) donne de meilleurs résultats en bridging.
Car le polyester thermoplastique offre haute durabilité, formabilité et résistance chimique en fabrication. On peut dire : le PETG est bon en bridging.
Problèmes de bridging en PETG
Le problème survient quand une partie de l'objet imprimé a un mauvais support par le bas. Des fils de filament sont en porte-à-faux horizontal depuis le composant.
Causes courantes d'erreurs de bridging PETG :
- Le filament ne se solidifie pas si le temps de refroidissement est insuffisant
- Débit (flow rate) réglé trop haut / vitesse d'impression trop élevée
- Vitesse d'impression sélectionnée trop élevée
- Températures d'extrusion excessivement hautes
- Support insuffisant pour les longs ponts
Comment faire du bridging en PETG ?
Le bridging en PETG peut être complexe et difficile à perfectionner, mais vous pouvez obtenir la meilleure qualité avec assez de pratique et d'amélioration continue.
Le guide suivant vous montre comment bridger et obtenir des ponts parfaits.
Réglages optimaux de bridging PETG
Pour les meilleurs résultats, ajustez les paramètres de bridging suivants.
Vérifiez que la température n'est pas anormalement haute
Une température d'extrusion anormalement haute est la cause commune des ponts qui s'affaissent. Une tour de température aide à déterminer l'idéal.
Si l'extrusion est trop chaude, le refroidissement du PETG prend du temps. Sans support sous le pont, le PETG s'affaisse.
Réglez votre température d'au moins 10 °C en dessous de la recommandation officielle pour éviter les excès de surchauffe.
Exemple : si votre température PETG recommandée est 230 °C, envisagez 220 °C.
Vitesse d'impression / Vitesse de bridging
Le facteur vitesse de bridging est complexe : trop haut ou trop bas a un effet négatif.
Vitesse trop haute = problèmes d'adhérence inter-couches (refroidissement insuffisant).
Vitesse trop basse = affaissement du pont (le filament n'a pas le temps d'être extrudé correctement).
Pour les bons réglages : réglez la vitesse de bridging à au moins 10 mm/s au-dessus de la vitesse standard recommandée pour votre PETG.
Vitesse de refroidissement
Un refroidissement lent laisse le PETG fondu plus longtemps → affaissement. Pour contrer l'affaissement : ventilateur à 100 %.
Si vous remarquez des problèmes d'adhérence par sur-refroidissement, réduisez la vitesse du ventilateur par paliers de 5 %.
Réglez et maintenez la vitesse de refroidissement au point optimal le plus haut possible tant que l'adhérence inter-couches et le bouchage de buse n'apparaissent pas.
Débit du multiplicateur d'extrusion (Flow Rate / Extrusion Multiplier)
Réglez le multiplicateur d'extrusion de bridging à 100 % par défaut et réduisez par paliers de 1 % si sur-extrusion. Continuez par paliers de 1 % jusqu'à maîtrise totale de la sur-extrusion.
Le débit du multiplicateur est très sensible : un mauvais réglage détruit facilement le pont PETG.
Test de bridging : qu'est-ce que c'est ?
Tester les ponts est une étape nécessaire pour déterminer où améliorer vos réglages.
En test, vous vérifiez tous les aspects affectant la qualité : température, multiplicateur d'extrusion/débit, effet de refroidissement. Le test de bridging PETG aide aussi à corriger les erreurs : surplombs, filament humide.
Pendant le test, entraînez-vous à corriger les problèmes de bridging PETG. Nous avons décomposé les corrections faciles aux problèmes courants.
Correction facile des problèmes de bridging PETG
Recommandations simplifiées pour corriger facilement les problèmes d'impression.
Assurez-vous que vos filaments sont secs
Signes d'un filament humide :
- L'extrudeur produit des craquements/pétarades.
- Des bulles apparaissent aléatoirement sur le filament fondu sortant de la buse.
- Bords rugueux, suintement (oozing), stringing sur la pièce.
- Mauvaise qualité de surface et d'adhérence inter-couches.
Si vous observez ces signes : séchez vos filaments.
- Stockez-les dans une pièce à humidité < 30 %.
- Utilisez un sécheur de filament (filament dryer).
- Four possible : réglez la température et attendez quelques heures.
- Déshydrateur alimentaire : option plus sûre (même plage de température que pour fruits).
Maintenez les températures dans la température de transition vitreuse pendant le séchage.
Utilisez divers supports comme fondation
Les supports stabilisent les ponts en les reliant au plateau. Cela donne une fondation aux ponts.
Les ponts sont durs à imprimer car ils manquent de fondation contrairement aux parties touchant le plateau.
Les supports facilitent le travail. Inconvénient : contact avec le support = surfaces plus rugueuses. Solution : augmentez l'écart (gap) entre support et impression.
Autre inconvénient : travail supplémentaire de retrait des supports qui ralentit.
Diminuez le débit du multiplicateur d'extrusion de bridging
Baisser le débit stabilise l'écoulement du filament. Cela empêche l'excès de plastique fondu de sortir de la buse sans assez de temps de refroidissement.
Résultat : un pont ressemblant à de la lave solidifiée. Réglez le débit à 100 % et réduisez par paliers de 1 % jusqu'à la qualité souhaitée.
Envisagez des couches plus fines
Couches fines = plus grande surface de contact et meilleure adhérence inter-couches en ajustant la hauteur de couche. Avantages :
- Augmentent la résistance et réduisent les vides.
- Impression plus précise, surtout combinées au bon angle de bridging.
- Impression 3D plus efficace avec couches fines, surtout pour angles vifs.
Envisagez de minimiser la température d'extrusion
Effets d'une température trop haute : filament aqueux/brûlant, surplombs et ponts endommagés. Températures plus basses réduisent l'adhérence mais solidifient le filament → meilleurs résultats.
Nous avons détaillé les réglages de température plus haut. Attention : les températures d'extrusion trop hautes sont cause commune de mauvaise qualité.
Jusqu'où pouvez-vous bridger avec une imprimante 3D ?
Bien que le bridging PETG 3D devienne populaire mondialement, des limites existent :
- Taille de construction (build size) restreinte
- Problèmes de droits d'auteur fréquents en impression 3D
- Remplacement d'emplois manufacturiers
Complications légales (ex: impression d'armes à feu). La plupart des imprimantes ne peuvent pas produire de gadgets complexes par limite de dépôt matière simultané.
Conclusion
Bien que le bridging PETG soit un concept complexe, avec de l'effort vous comprendrez tous les éléments sous-jacents pour rendre votre parcours d'impression agréable. La gestion des réglages et le dépannage sont des compétences à acquérir avec le temps.
Un seul paramètre mal configuré peut causer de multiples complications compromettant la qualité. Mais avec de la patience, l'impression 3D devient amusante !
impression en 3D
- Adresser les Défis Légaux du Cloud Computing : Risques, Régulations et Meilleures Pratiques
- FDM : comparatif filaments ASA, PETG et PC — Guide expert performance & applications
- Surveillance transparente température et humidité sur Raspberry Pi avec EzTemp
- Comment teinter rapidement et en toute sécurité les pièces nylon imprimées 3D
- Top 5 défis de la 5G : naviguer spectre, coût, couverture, devices et sécurité
- Surmonter 2017 : Les principaux défis des PME manufacturières
- Maîtriser la mousse dans peintures, encres et vernis : stratégies éprouvées qualité & efficacité
- Respirateurs réutilisables et PAPR : protection supérieure pour les travailleurs de la santé
- Découvrez à quel point l'impression 3D est facile : Guide pour débutants