



Éliminer le décollement des coins (warping) en PETG : 9 étapes éprouvées pour une impression parfaite
Tout passionné d'impression 3D rêve d'un processus fluide offrant le meilleur résultat.
Personne n'apprécie les défis fréquents : problèmes mécaniques, logiciels, ou de filament.
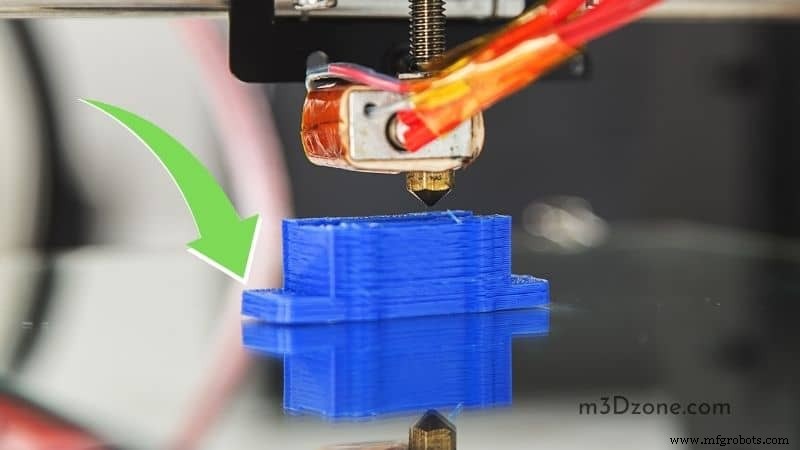
Le warping (déformation/décrochage des coins) est un problème courant qui dégrade la qualité et doit être éliminé.
Problème de décollement des coins en PETG
Le filament PETG se dilate légèrement sous l'effet de la chaleur mais se contracte en refroidissant. Si la contraction est excessive, les coins de l'impression se soulèvent du plateau.
Cet article fournit des informations complètes et documentées sur le filament PETG, le problème de décollement des coins et les meilleures solutions.
Qu'est-ce que le filament PETG ?
PETG = Polyéthylène Téréphtalate Glycol.
C'est un co-polyester, ce qui le rend durable et flexible. En impression 3D, le PETG est vu comme une amélioration du PET. Le « G » ajouté = Glycol-modifié, propriété donnant un aspect brillant, vitreux.
Le PETG est une alternative au PLA populaire, combinant des propriétés de l'ABS avec une relative facilité d'utilisation.
Sa basse température de formage le rend aisément thermoformable et pliable à chaud.
Caractéristiques du filament PETG
Le PETG se distingue par :
- Flexibilité
- Résistance mécanique
- Résistance température et chocs
Avantages du PETG
- Filament robuste
- Économique
- Facile à former
- Apte au contact alimentaire
- Facile à colorer
- Recyclable
- Émissions inodores
- Non toxique
Inconvénients du PETG
- Peu de marques disponibles
- Problèmes de warping
- Filament collant (stringing)
- Température d'impression élevée
- Température de plateau élevée
- Incompatible avec buses en laiton
- Moins résistant aux rayures
Applications des filaments PETG
Le PETG est très utilisé dans l'industrie, le médical, la signalétique et l'emballage :
- Fabrication d'attelles médicales
- Appareils électroniques
- Caches et couvercles
- Fabrication de bouteilles
- Affichage graphique
Qu'est-ce que le décollement (lifting) en impression 3D ?
La conséquence de la distortion est le décollement des coins. Cela se produit pendant le durcissement ou le refroidissement.
Quelles causes pour le warping (recourbement) ?
Si une impression a de grandes faces au contact du plateau ou des couches d'empreinte étendues au-dessus de la première couche, la force de warping augmente. Résultat : pièces déformées, basse qualité.
De plus, les filaments à fort taux de remplissage (infill) ont plus de force et de concentration matière, favorisant le warping.
Quelles sont les causes du décollement en impression 3D ?
Première couche
La première couche est critique pour toute impression FDM. Elle forme la base sur laquelle les couches supérieures se déposent.
Une adhérence plateau parfaite est indispensable.
Sinon, les premières couches mal adhérentes causent le décollement de l'impression du plateau → warping PETG.
Température du plateau chauffant
Si le plateau devient excessivement chaud, c'est un signal d'alerte : le warping risque de survenir.
Un plateau trop chaud compresse les couches inférieures sous le poids des couches supérieures. Comprimées, elles s'affaissent et s'écoulent vers l'extérieur → warping.
Ajustez la température du plateau à des valeurs optimales pour une qualité sans décollement.
Point notable : la température de transition vitreuse du PETG est de 70–80 °C. Ne chauffez pas le plateau au-delà.
Température de la buse
La température de buse joue un rôle vital pour réduire le warping. Rappel : meilleure adhérence = solution n°1 au warping.
Pourquoi les utilisateurs oublient-ils de calibrer la température de buse ?
Parce qu'imprimer avec un filament surchauffé est « plus confortable » : cela augmente l'adhérence inter-couches et aide à stopper le warping.
L'effet de la température d'extrusion ressemble à celui des ventilateurs de refroidissement. Les réglages de refroidissement font baisser la température du PETG fondu.
Plus important : une basse température d'extrusion réduit l'adhérence au plateau. Inversement, hautes températures liquéfient le plastique et améliorent l'adhérence.
Filament PETG humide
La plupart des filaments sont hygroscopiques : ils absorbent l'humidité ambiante. Le PETG se situe au milieu du peloton.
Le PETG n'absorbe pas excessivement d'eau. Cependant, l'humidité dans le filament dégrade la qualité d'impression.
Surtout, le filament PETG humide cause de nombreux problèmes d'impression, le warping en tête.
Vitesse d'impression trop élevée
Une vitesse élevée est une cause primaire de warping. Une impression lente donne le temps à l'imprimante d'évacuer l'excès de chaleur. L'objet refroidit uniformément, éliminant la distortion.
À l'inverse, imprimer vite n'autorise pas la dissipation de chaleur. L'objet refroidit uniformément (sic - dans le texte original : « evenly » mais le sens est « de manière inégale » car le warping vient du refroidissement différentiel), causant le warping.
Négliger l'enceinte (enclosure)
Pour maintenir la zone d'impression au chaud, utilisez une enceinte. Une simple boîte en carton suffit si elle homogénéise la température autour du plateau chauffant.
Cela permet un refroidissement uniforme de l'objet, éliminant le warping. Sans enceinte sur certaines imprimantes, le décollement des coins survient.
Comment empêcher mon PETG de se décolleter (warping) ?
Utilisez une enceinte d'imprimante
Pour zéro warping, utilisez une enceinte. Une chambre chauffée évite les variations de température autour du plateau.
En maintenant la température du plateau stable, l'impression refroidit uniformément. Cela stoppe le warping.
L'enceinte aide aussi pour la sécurité, la poussière, le bruit et les fumées toxiques.
Ajustez la température du plateau chauffant
Augmenter la température du plateau stoppe le warping. Comment ? Cela contrôle le changement rapide de température et aide à une émission homogène de chaleur sur le modèle.
Respectez les préconisations du fabricant : 70–80 °C pour le PETG.
Utilisez des adhésifs sur le plateau
Les mouvements de l'objet causent le retrait matière → warping. Pour éviter la distortion, appliquez un adhésif adapté sur le plateau pour fixer l'objet.
Adhésifs adaptés du marché :
- Colle en bâton (glue stick)
- Ruban de peintre bleu
- Surface de plateau PEI
Coupez le refroidissement pour les premières couches
Pour éviter le warping, désactivez le refroidissement pour les premières couches.
Baissez les réglages de refroidissement pour ralentir le processus. Vous pouvez aussi modifier la hauteur de couche pour que le ventilateur s'active à vitesse normale directement dans Cura.
Important : retardez le démarrage des ventilateurs si vous voyez le recourbement apparaître tôt.
Nivelez votre plateau de construction
La pression du refroidissement rapide et du retrait matière cause le warping des bords. La meilleure élimination : un plateau plat et nivelé à chaque impression.
Un plateau bien nivelé améliore l'adhérence matière. Ajoutez de la colle sur le plateau plat, et vous pouvez imprimer sans crainte de warping.
Problèmes causés par le décollement en impression 3D
Le décollement cause un grave défaut qualité par changement brutal de température sur le plateau.
Il modifie les dimensions de l'objet, le rendant inutilisable pour son usage prévu.
Il impacte négativement la qualité globale : pièce de basse qualité livrée.
Solution au décollement des coins PETG en 9 étapes simples
- Nivelez le plateau en ajustant le Z-offset
- Étalez une couche de colle PVA sur le plateau pour faire adhérer l'objet
- Utilisez des bandes de ruban de peintre pour un nettoyage facile
- Augmentez la surface de contact avec un brim. Améliore aussi l'accroche au plateau
- Ajoutez des « oreilles de souris » (mouse ears) aux coins pour les faire tenir
- Évitez les fluctuations de température ambiante : fermez portes et fenêtres
- Si vous voyez le recourbement, coupez les ventilateurs pour les premières couches
- Baissez la vitesse d'impression et la température de buse
- Utilisez un plateau chauffant pour uniformiser la température
Conclusion
Le warping ou décollement des coins survient par changements de température instantanés et rapides autour du plateau. Aussi, le retrait de la matière cause le warping.
Pour éviter le warping, travaillez sur : éviter les changements brusques de température autour du plateau et éviter le retrait matière.
impression en 3D
- Maîtriser le Soudage TIG sur Magnésium : Guide Sécurisé Étape par Étape
- Corriger les problèmes de nivellement du plateau Ender 3 : Guide étape par étape
- Imprimer directement depuis l'USB sur votre Ender 3 : guide étape par étape
- Combien de temps dure un filament d'imprimante 3D de 1 kg ? Guide pratique
- Réparer une buse d'imprimante 3D qui fuit : Guide étape par étape
- Prévenir le recourbement des coins : Solutions simples à la sur-extrusion en impression 3D
- Prévenir et résoudre le filament qui colle à la buse : Guide pratique
- Guide rapide : réparez votre climatisation auto en 5 étapes simples
- Assurance auto pas chère en 5 étapes simples