



Soudage TIG du Magnésium Simplifié : Guide Professionnel en 6 Étapes
Le soudage du magnésium n'est pas quelque chose que beaucoup de soudeurs que je connais sont prêts à tenter, même si c'est possible. Le magnésium a tendance à prendre feu s'il est trop chauffé et que Dieu vous aide à éteindre un feu de magnésium une fois qu'il a commencé.
Le magnésium a un point d'éclair de 473 °C et brûle à une température de 2 200 °C. Ce genre de chaleur transforme l'eau et même le dioxyde de carbone en carburant, donc peu sont prêts à essayer de souder le magnésium.
Comment Souder le Magnésium au TIG en 6 Étapes
Avant d'aborder les questions plus complexes, arrêtons-nous d'abord sur la procédure. Voici les instructions étape par étape sur comment souder correctement le magnésium au TIG.
Étape 1 : Identification du Métal de Base
Il est souvent difficile de déterminer sur quel métal vous travaillez car ils se ressemblent tous plus ou moins. Et il est encore plus difficile de séparer le magnésium de l'aluminium car ils sont structurellement et visuellement similaires l'un à l'autre.
C'est donc un gros problème. Les méthodes pour le soudage TIG du magnésium et le soudage TIG de l'aluminium sont complètement différentes. En conséquence, appliquer la mauvaise méthode sur l'un d'eux pourrait entraîner des résultats catastrophiques.
D'accord, d'accord, peut-être que penser à une « catastrophe » est un peu exagéré. Mais compte tenu de la valeur de ces deux métaux, c'est dommage de les voir gâchés pour rien. Ils ont des propriétés uniques et c'est pourquoi ils font partie intégrante de la plupart des conceptions aérospatiales.
En fait, tous ces hélicoptères et avions que vous voyez de temps en temps, les parties intégrantes des engrenages internes et des cadres de telles structures sont faits d'alliages d'aluminium et de magnésium. Et pourquoi ? Parce qu'ils ont une construction légère mais une intégrité structurelle forte.
Donc, il n'a pas de sens de laisser de tels métaux précieux aller au gaspillage sans raison, n'est-ce pas ? Précisément. C'est la raison principale pour laquelle vous devriez toujours vérifier le métal de base avant de procéder à le souder.
Et ne vous inquiétez pas. Vous pouvez facilement déterminer quel métal est lequel par quelques astuces super simples. Et nous élaborerons sur ce point pleinement avec des instructions séparées dans un moment. Découvrons d'abord le mécanisme de soudage réel.
Étape 2 : Identification de l'Alliage Composite
Identifier seulement si le métal est de l'aluminium ou du magnésium ne suffit pas quand il s'agit de soudage TIG. Vous devez vérifier minutieusement la composition d'alliage du métal également.
Puisque le magnésium est un métal hautement réactif par nature, il est rarement trouvé sous forme libre. En conséquence, il vient toujours mélangé avec d'autres métaux comme l'aluminium, le zinc, le zirconium, le thorium, etc. Et ces combinaisons spéciales sont ce qu'on appelle les alliages de magnésium.
Dans la nature, vous trouverez plusieurs types d'alliages de magnésium comme ceux-ci. Encore une fois, la pièce de base sur laquelle vous travaillez pourrait aussi se retrouver être du magnésium pur. C'est en effet une occurrence rare mais ce n'est pas impossible.
Ainsi, après avoir identifié la pièce de soudage comme du magnésium, votre prochain travail est d'identifier le bon alliage du métal. C'est une étape hautement importante car l'identification du bon alliage déterminera directement votre prochaine étape.
Rappelez-vous comment vous ne pouvez pas utiliser la même méthode de soudage pour l'aluminium et le magnésium ? La même chose est vraie pour les alliages également. Parce qu'avec les composites d'alliage, vous aurez besoin d'utiliser des métaux d'apport dans les étapes ultérieures.
Et selon le métal combiné, le choix du métal d'apport continuera de changer également. Tous ces métaux d'apport ne peuvent pas résister à la même température. En conséquence, il est super important de savoir avec quel composite d'alliage travailler avant de préchauffer le mélange.
En fait, pas la température de chauffage, vous réaliserez aussi les réglages de tension appropriés et le type d'électrode. Inutile de dire à quel point ces deux facteurs sont importants pour des questions comme le soudage et la découpe des métaux et minéraux.
Mais comment pouvez-vous déterminer ou identifier le bon type de composite d'alliage ? Eh bien, contacter le fabricant d'origine devrait vous donner une idée appropriée. Puisqu'ils sont ceux qui vous ont fourni le composite, ils devraient avoir toutes sortes d'historique à ce sujet.
Et cet historique vous aidera non seulement à déterminer le type d'alliage mais aussi l'équipement approprié. Tout matériel de soudage vient avec des directives qui spécifient quoi utiliser et quoi ne pas utiliser. Donc, vous devez lire attentivement de telles instructions avant de commencer.
Cependant, il n'est pas toujours possible de contacter le fabricant pour des raisons inévitables. Il devient beaucoup plus difficile d'identifier correctement la composition de l'alliage quand cela arrive. Mais cela dit, ce n'est pas impossible à faire si vous avez les compétences.
Le principal obstacle pour identifier un alliage de magnésium qui vient sans instructions appropriées est de trouver des pièces accessibles. Si vous effectuez les expériences à grande échelle, vous pourriez finir par détruire la majeure partie de la pièce de soudage elle-même.
C'est pourquoi il est important de chercher des pièces expendables sur lesquelles vous pouvez travailler facilement. C'est mieux si vous avez des chutes c'est-à-dire des morceaux et pièces à côté du bloc principal. Mais, si vous n'en avez pas, vous devrez très probablement casser une petite partie pour continuer l'expérience.
De telles expériences incluent – déterminer le rapport résistance/poids, différences de poids moléculaire des composés, etc. Encore une fois, vous pouvez également effectuer plusieurs réactions pour voir comment chacun des alliages réagit avec un certain composé.
Dans l'ensemble, c'est une connaissance de niveau assez basique pour un soudeur d'avoir dans son arsenal. Mais si vous avez besoin d'aide pour les retenir correctement, vous pouvez contacter l'American Welding Society.
Ils possèdent toute la bibliothèque des Manuels de Soudage pour aider les soudeurs avec chaque situation possible qu'ils peuvent rencontrer. Alors, n'hésitez pas à prendre l'aide de ces manuels si vous êtes bloqué soudainement pendant le processus de soudage.
Étape 3 : Confirmation de la Zone de Soudage
Maintenant que toutes les questions de métal et d'alliage sont enfin résolues, il est temps de passer au soudage réel ! Et la première étape pour préparer le magnésium au soudage est de confirmer la zone de soudage spécifique.
Cela aide à nettoyer et préparer correctement la pièce de métal de soudage. De cette façon, vous pouvez avoir une idée claire sur quelle partie travailler et comment progresser systématiquement. En bref, c'est comme cette petite carte qui vous dirigera plus tard dans la période de traitement subséquente.
Vous pouvez soit créer une carte mentale pour la zone spécifique si vous êtes assez expérimenté. Ou, vous pouvez prendre un marqueur pour métal et simplement dessiner autour des bords sur lesquels vous travaillerez plus tard. Vous pouvez aussi utiliser des marqueurs de tableau aléatoires puisque c'est une carte temporaire.
N'utilisez juste pas de marqueur permanent ou quoi que ce soit de ce genre. Ceux-ci peuvent causer des réactions chimiques indésirables y compris la corrosion passive et autres. De plus, c'est un autre tracas si vous ne pouvez pas simplement essuyer le marquage. Donc, il est juste préférable, en général, de s'abstenir d'utiliser de tels marqueurs.
Étape 4 : Meulage de la Zone de Soudage
Après avoir choisi la zone sur laquelle vous travaillerez, il est temps de sortir l'artillerie lourde. Maintenant, vous pouvez commencer à meuler la zone qui est une étape importante de la procédure de soudage. Cela vous aidera à affiner la zone ou à déposer des cordons tout au long de la base.
Cependant, au lieu de meuler, certains soudeurs préfèrent fendre audacieusement la surface. Et puis ils procèdent à remplir ou couvrir la fissure avec le métal d'apport ou des perles de magnésium. Mais, nous recommanderions fortement de ne pas emprunter cette voie car ce n'est pas aussi infaillible que le simple meulage.
Beaucoup peuvent être en désaccord mais le meulage est en fait meilleur que de fendre la surface. Parce que pendant que vous fendez audacieusement, vous ne pouvez pas garantir une force égale sur tous les points de la surface. En conséquence, certaines parties sont un peu trop écrasées en profondeur tandis que les autres, pas tant.
D'un autre côté, vous avez une meilleure chance de distribution de pression égale pendant le meulage. De cette façon, tous les points de surface sont plus ou moins frappés de manière égale et il n'y a pas d'irrégularités visibles.
De plus, il est plus facile de remplir la base quand vous commencez par le meulage. Comme mentionné ci-dessus, la fissuration résulte en des ouvertures impropres. Et puisque le magnésium est le métal structurel le plus léger, il ne peut pas remplir correctement les grands espaces.
Seule la surface supérieure est un peu remplie et le reste pas tant car le métal est trop léger. Donc, comme vous pouvez déjà le comprendre, cela crée une sorte de déséquilibre structurel. Et ce n'est pas bon pour la pièce de soudage à long terme car elle devient vulnérable.
Pendant ce temps, puisque tous les espaces sont plus ou moins égaux en dimension après le meulage, le remplissage devient plus facile. Le métal d'apport peut facilement atteindre tous les recoins sans effort supplémentaire de cette façon. En conséquence, il peut se lier correctement à la base et devient structurellement sain.
Étape 5 : Utiliser le Temps Correctement
Le soudage prend indeed beaucoup de concentration et avec cela, beaucoup de temps. Donc, tout le monde cherche des moyens de ne pas rendre la procédure si fastidieuse et chronophage. Et c'est là qu'ils font une énorme erreur. En essayant de faire le travail plus rapidement, ils finissent par compromettre la qualité du travail.
Encore, certains peuvent finir par sauter certaines étapes complètement ce qui entraîne un échec complet. De cette façon, non seulement les pièces de soudage sont détruites dans le processus mais ils doivent aussi recommencer tout le processus à neuf. En conséquence, ils finissent par avoir à faire le double du travail.
La morale de l'histoire – n'utilisez pas de raccourcis dont vous n'êtes pas sûr à 100 % qu'ils fonctionneront. Aussi, ne compromettez en aucune circonstance le travail lui-même. Vous pouvez faire quelques erreurs lors de vos premières tentatives, ce qui est complètement okay.
Mais utiliser délibérément des raccourcis qui réduisent la qualité du soudage est complètement déconseillé. Parce que la solidité structurelle d'un cadre est directement corrélée à la qualité du soudage. Maintenant, voyez-vous pourquoi nous recommandons le meulage au lieu de simplement fendre la surface ?
Précisément. La fissuration peut prendre moins de temps et d'effort mais ce n'est pas une méthode fiable à long terme. C'est pourquoi même si le meulage peut prendre beaucoup plus de temps et un niveau de concentration plus élevé, c'est la seule façon d'y aller.
Cependant, il y a indeed certaines méthodes éprouvées pour réduire le temps avec la procédure de meulage. Les soudeurs professionnels au fil des âges ont essayé ces méthodes de manière complexe et ont lentement perfectionné l'application pour réduire la période de meulage.
Par exemple – vous pouvez utiliser une fraise en carbure grossière pendant le meulage du métal. De cette façon, vous couvrirez un espace suffisant en une seule passe pendant le meulage. L'utilisation d'une fraise plus petite augmentera votre ratio de meulage par espace et ainsi, finira par prendre beaucoup plus de temps.
Encore, vous pouvez prendre quelques minutes pour nettoyer minutieusement le métal avant de commencer à meuler. Parce que le magnésium est en fait assez poreux en raison de sa structure légère. Donc, si vous ne le nettoyez pas à l'avance, vous pourriez le trouver difficile à naviguer pendant le meulage.
Vous pouvez utiliser une solution d'acide chromique pour nettoyer le métal rapidement. Voici les composants que vous pouvez inclure dans la solution de nettoyage :
- Acide chromique (24 oz)
- Nitrate de sodium (40 oz)
- Fluorure de calcium (⅛ oz)
- Eau (50/60 oz)
Fondamentalement, utilisez assez d'eau pour faire un gallon de cette solution de nettoyage spéciale. Cette quantité suffit pour tremper et nettoyer le métal complètement. Vous pouvez laisser la mixture tremper le métal pendant environ une heure pour vous assurer qu'elle prend effet.
Et si vous voulez que la réaction se produise plus vite, voici un excellent conseil. Chauffez le métal de soudage à l'avance dans un four approprié pendant quelques minutes. La haute température accélérera considérablement le taux de la réaction globale.
En conséquence, quand vous appliquez la mixture sur une pièce de magnésium préchauffée, elle sera nettoyée beaucoup plus vite. Cependant, assurez-vous de porter des gants de protection pour les mains et les yeux pendant ce faire et la mixture est assez corrosive. Et ne manipulez pas le magnésium chauffé directement.
Étape 6 : Remplissage des Espaces
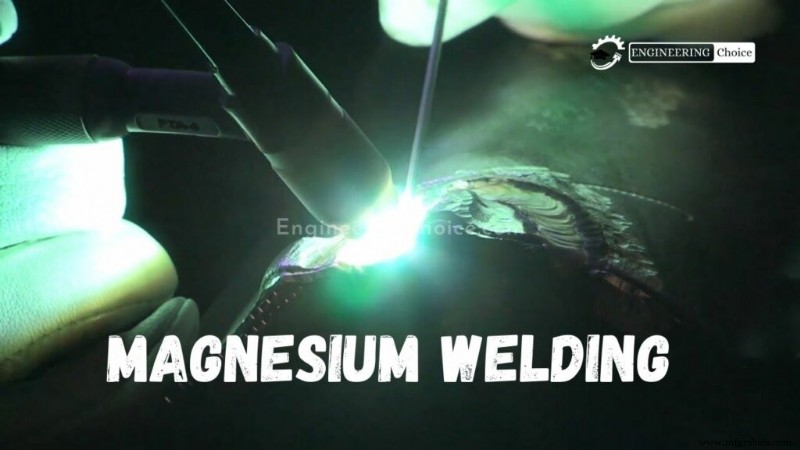
Enfin, vous devez remplir l'espace causé par le meulage avec le métal d'apport. Vous pouvez utiliser plusieurs métaux d'apport pour cette partie. Mais vous trouverez la plupart des soudeurs utilisant la baguette d'apport AG 92 A pour ce but.
La raison pour laquelle cette baguette est utilisée est qu'elle est généralement un apport tout usage. Donc vous ne pouvez pas vraiment vous tromper avec elle pendant le soudage. Et elles sont assez raisonnablement prixées aussi.
De toute façon, pendant le chauffage de la zone de soudage, il est important de se rappeler que le magnésium chauffe facilement. Il commence à fondre autour de 427-443 °C et va jusqu'à 649-704 °C.
Donc, rappelez-vous de régler la température correctement avant de commencer à souder. Et utilisez des gaz inertes, de préférence l'Argon comme tampon car les gaz ou métaux réactifs prendront feu à cette température. Et bien sûr, n'oubliez pas d'utiliser le courant alternatif pour le soudage du magnésium.
Précautions de Sécurité Supplémentaires pour le Soudage TIG du Magnésium
Le magnésium peut être un métal traître et difficile à travailler. Les raisons en sont que :
- Le magnésium est un métal inflammable, une fois qu'il prend feu, le métal brûle à 2 200 °C, ce qui est assez chaud pour briser les liaisons moléculaires de H₂O en libérant l'oxygène et en le transformant immédiatement en carburant pour le feu, la même chose vaut pour le CO₂. Souvent, pour éteindre un feu de magnésium, la seule option est de le priver d'oxygène via du sable, de la poudre de ciment, ou des extincteurs de classe D recommandés par l'OSHA.
- Le magnésium est un métal poreux, ce qui signifie que sa structure microscopique est remplie de pores minuscules. En raison du moulage de magnésium utilisé largement dans les pièces de machines et de sa porosité inhérente, un moulage de magnésium absorbera souvent de grandes quantités d'huile. Cela augmente le risque d'incendie, et il est difficile d'obtenir un bon contact avec le métal afin d'établir un soudage solide.
- Le magnésium, comme l'aluminium, peut venir dans une variété d'alliages différents, parfois ce sont des alliages de zinc. Aussi, les deux métaux ont tendance à développer une couche d'oxyde sur leur surface, rendant les deux métaux difficiles par moments à identifier.
- Parce que le magnésium est inflammable, les copeaux du meulage et du nettoyage du métal peuvent facilement s'enflammer. Après le meulage et la préparation du métal pour le soudage, c'est une bonne pratique d'aller de l'avant et d'essuyer le poste et de balayer la zone, pour que les arcs ou étincelles errants ne causent pas un incendie.
- Les alliages de magnésium, comme l'aluminium, qui ont été traités thermiquement pour améliorer la résistance sont sensibles à devenir trop chauds. Si vous chauffez trop ces alliages, cela réduira la résistance du matériau.
Conseils pour le Soudage de Moulages en Magnésium
- Nettoyez aussi bien que possible avec de l'acétone et une fraise en carbure…. Une fraise grossière qui ne se charge pas.
- Souvent, le choix de la baguette d'apport est régi par une procédure écrite selon la composition de l'alliage de magnésium de base… Mais si vous avez l'option, utilisez la baguette d'apport az101
- Préchauffez les pièces épaisses à environ 150 °C
- Utilisez les mêmes réglages de machine TIG que pour l'aluminium, sauf qu'un mélange 50/50 argon/hélium fait une énorme différence.
- Allumez et augmentez l'ampérage jusqu'à ce qu'il baigne à peine. S'il ne baigne pas proprement, arrêtez, fraisez, brossez métallique, répétez autant de fois que nécessaire pour qu'il baigne proprement
- L'huile pénètre dans les pores de ce truc et cela prend un moment parfois pour en sortir assez pour souder proprement
- Utilisez une longueur d'arc beaucoup plus proche que pour l'aluminium… si proche que vous pensez que c'est trop proche.
- Soudez de petits cordons et nettoyez entre avec votre petite meuleuse à air 90 et une fraise en carbure et ensuite une brosse métallique inoxydable.
Vidéo de Soudage du Magnésium
Processus de fabrication
- Soudage MIG expliqué : principes et maîtrise du procédé
- Maîtriser le soudage de l'aluminium : guide expert complet
- Maîtriser le Soudage TIG sur Magnésium : Guide Sécurisé Étape par Étape
- Maîtriser le Soudage des Alliages de Nickel : Techniques et Astuces d'Expert
- Guide Expert du Soudage du Cuivre : Techniques, Astuces et Bonnes Pratiques
- Maîtriser le Soudage du Titane : Procédé Éprouvé et Techniques
- Comprendre la porosité en soudage : causes, détection et techniques de prévention
- Comprendre les projections de soudage : causes et techniques de réduction efficaces
- Guide Complet de l'Inspection et des Essais de Soudage