



Réparer une buse d'imprimante 3D qui fuit : Guide étape par étape
Avez-vous déjà remarqué des « cheveux » en plastique dans votre impression allant d'un mur à un autre ? Ou avez-vous trouvé de petites boules de plastique sur les côtés de la pièce ? Ou peut-être des fuites sur chaque couche ?
Ce type d'erreur peut se produire lorsque la buse « fuit », provoquant l'écoulement du plastique de la buse quand nous ne le voulons pas.
Dans cet article, nous allons en apprendre un peu plus sur les fuites de buse, l'un des problèmes les plus ennuyeux et récurrents de l'impression 3D. Nous allons aussi apprendre comment cela se produit, quelles sont les causes principales, et comment l'éviter.
Vous pouvez identifier une buse qui fuit si vos impressions affichent de fins « cheveux » ou « fils » de plastique sur des endroits où aucun plastique n'aurait dû être extrudé. Cela est causé par des températures d'extrusion trop élevées et/ou des paramètres de rétraction incorrects. Réglez la température selon les spécifications du fabricant du filament. De plus, vous pouvez commencer en réglant la distance de rétraction à 6,5 mm, la vitesse de rétraction à 25 mm/s, et la distance de déplacement minimale à 1 mm.
Nous allons approfondir chaque aspect afin de dépanner et résoudre votre buse qui fuit, mais avant de commencer, n'hésitez pas à utiliser le tableau suivant comme référence :
| Paramètre | Description | Valeur de base | Trop bas | Trop haut | Modèle de test |
|---|---|---|---|---|---|
| Température | Température à laquelle le filament est chauffé lors de l'extrusion | Vérifiez les spécifications du fabricant. PLA : 190° à 220 °C. ABS : 240° à 270 °C. | - Sous-extrusion. - Buse n'extrude pas. |
Fuite de buse | Tour de température |
| Rétraction : Distance | Combien de millimètres le filament se rétracte à chaque fois | 6,5 mm. | - Fuite de buse | - Filament bouché. - Sous-extrusion |
Test de rétraction |
| Rétraction : Vitesse | À quelle vitesse la distance de rétraction sera parcourue | 25 mm/s. | - Aucune amélioration - Le filament ne fait qu'étirer à l'intérieur de la buse |
- Laisse des marques sur le filament | |
| Rétraction : Distance de déplacement minimale | Distance de déplacement minimale pour activer la rétraction | 1 mm. | - Rétraction trop fréquente | - La rétraction peut ne jamais se produire |
Problèmes d'impression 3D
Comme vous le savez probablement déjà, la forme finale d'un objet imprimé en 3D est obtenue en déplaçant l'extrudeur au moyen d'un contrôleur CNC. Cet extrudeur est alimenté par une bobine de filament et peut s'arrêter d'extruder lorsqu'il y a un espace vide entre deux positions sur la même couche.
Si tout fonctionne correctement, le résultat sera une pièce aux mêmes mesures en hauteur, largeur et profondeur que le modèle numérique original. Elle aura également la forme exacte de l'objet prévisualisé sur votre ordinateur. De préférence, elle présentera également peu d'imperfections de qualité.
Bien sûr, ce ne sera pas toujours le cas, surtout quand vous débutez ou quand vous achetez une nouvelle imprimante qui n'a pas encore été correctement calibrée.
Parmi les nombreuses erreurs qui peuvent survenir, nous pouvons trouver une buse qui fuit, l'un des problèmes les plus courants en impression 3D. Heureusement, résoudre ce problème est possible et facile si vous savez ce qui le cause.
Pourquoi une buse fuit-elle ?
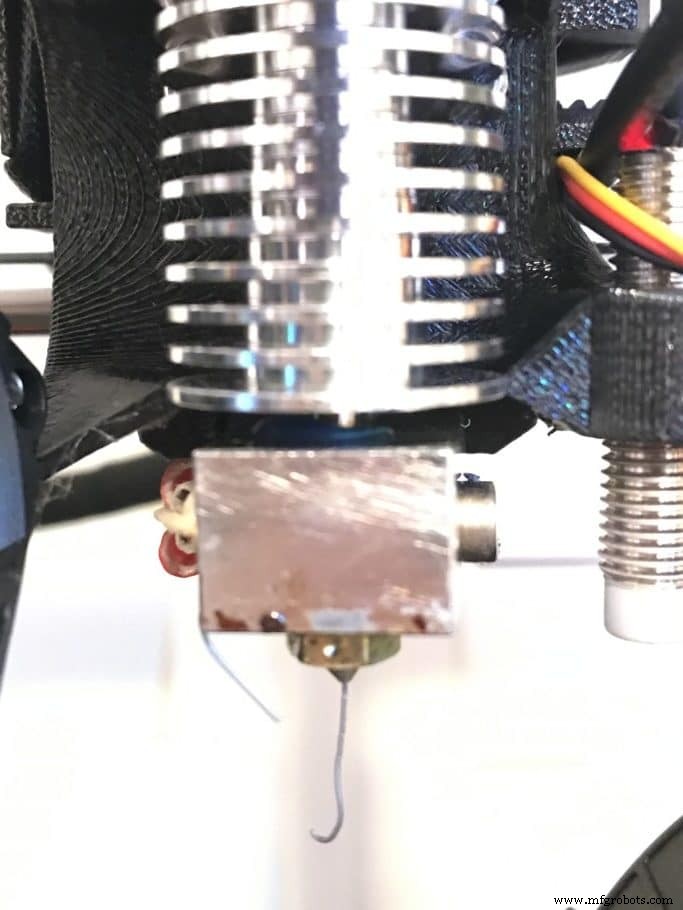
L'extrudeur est la partie responsable du chauffage du plastique à une température qui lui permet de s'écouler. À l'entrée, le filament mesure environ 1,75 mm. L'extrudeur pousse ensuite le filament chaud dans un trou plus petit, qui peut mesurer entre 0,1 et 1 mm. La pression provenant de l'intérieur de l'extrudeur fait s'écouler le plastique à travers le petit trou, appelé la buse.
C'est la théorie de la façon dont le système d'extrusion est censé fonctionner, qu'il soit direct ou Bowden. Parfois, le matériau ne sort pas comme il devrait parce que l'extrudeur n'est pas capable d'alimenter correctement ou parce qu'un paramètre n'a pas été correctement réglé.
Puisque l'impression 3D est toute une histoire de fusion, nous devrions établir la température comme l'un des principaux paramètres à considérer.
Quand nous sélectionnons le type de matériau à utiliser, il arrive souvent que le fabricant nous fournisse une fiche technique qui inclut une plage de température optimale pour son utilisation. Différents matériaux ont des plages différentes, et même le même plastique de différents fabricants peut ne pas être le même.
Vérifiez toujours la fiche technique. Vous pouvez probablement la trouver publiée sur le site web du fabricant ou, si vous avez de la chance, au dos de l'emballage du filament.
Parfois, cette plage de température est trop grande, comme « 190 à 220 °C ». Je ne sais pas pour vous, mais cette plage n'est pas très utile. Comment choisiriez-vous de vous habiller si la météo annonce que la température de demain sera entre 0 °C et 30 °C ?
OK, revenons à l'extrudeur : si la température est trop basse, le plastique ne sera pas assez liquide pour s'écouler et il restera probablement coincé. Vous pouvez le remarquer quand vous voyez que l'imprimante 3D est censée fonctionner mais n'extrude pas du tout de filament. Une rayure ronde typique reste sur le filament là où se trouve l'engrenage d'entraînement de l'extrudeur.
Avoir une température trop élevée cause l'effet inverse : le plastique devient trop fluide et n'a pas besoin d'être poussé pour s'écouler à travers la buse. Son propre poids fait que le matériau à l'intérieur du corps commence à suinter.
Cela signifie que le plastique s'écoulera même quand il n'est pas censé le faire. La buse laissera une traînée en se déplaçant, comme un fin « cheveu » ou « fil » de plastique. C'est la raison pour laquelle on l'appelle « stringing », « impressions chevelues » ou même « moustaches ».
Je suppose que vous savez déjà ce qu'est vraiment le stringing. Néanmoins, si vous n'êtes pas sûr et voulez comparer le problème que vous rencontrez avec un vrai cas de buse qui fuit, jetez un œil à la photo suivante :
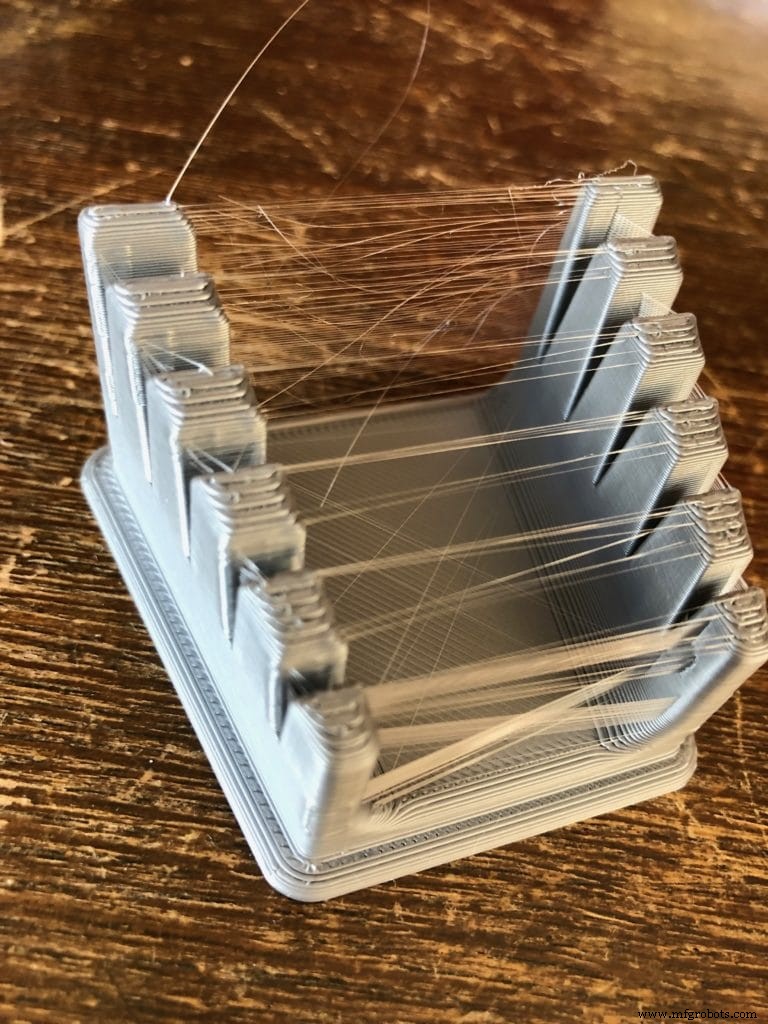
À ce stade, il est nécessaire de différencier la fuite qui se produit lors du réglage d'une température élevée de la fuite normale pendant le préchauffage de votre impression. Le plastique, comme tout autre matériau, change de volume lorsqu'il est chauffé.
La pression interne à l'intérieur du corps augmente au moment du chauffage initial, car le filament se dilate. C'est un processus normal et vous n'avez rien à craindre.
D'un autre côté, si la buse est vide au début de l'impression, l'extrudeur parcourra une certaine distance sans filament à l'intérieur. Une solution rapide et efficace consiste à ajouter quelques lignes de jupe avant que l'objet ne commence à être imprimé.
Une buse qui fuit peut également causer l'absence de filament à l'extrémité pendant la première partie de chaque couche. L'engrenage de l'extrudeur tourne mais aucun plastique ne sort de la buse. Cela résulte en des lignes vides dans les coutures de couches. L'objet a l'air mauvais, surtout dans les zones fines.
Comment résoudre une buse qui fuit
Les deux paramètres les plus importants qui nous aideront avec ce problème sont la température et la rétraction.
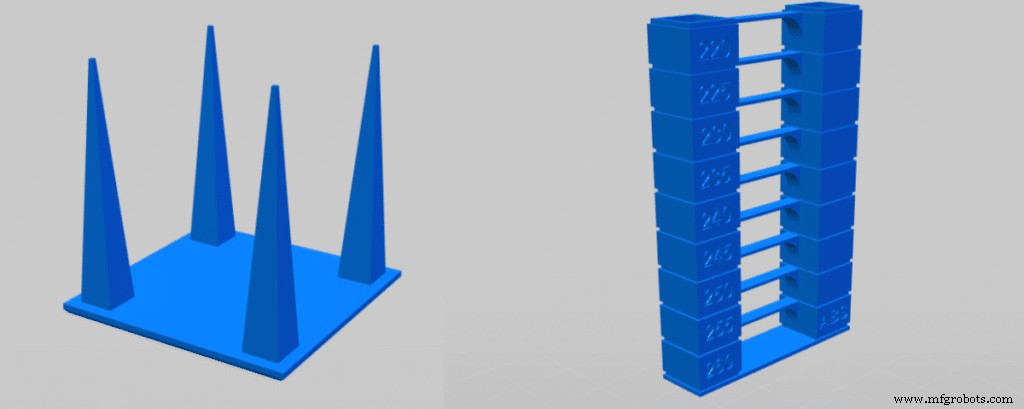
Température d'extrusion optimale
Pour trouver la température d'impression optimale, vous pouvez imprimer de nombreuses pièces en ne variant que la température. Vous remarquerez que les impressions sont opaques à basses températures et deviennent plus brillantes à mesure que vous réglez des températures plus élevées. Choisissez un point au milieu, avec un peu de brillance mais pas trop.
Votre imprimante vous permet probablement aussi de changer la température pendant une impression. C'est une alternative plus rapide pour changer la température par intervalles discrets de 3° ou 5° C et laisser l'impression tourner pendant quelques couches.
Si vous voyez que la qualité d'impression s'améliore, continuez à changer la température dans cette direction jusqu'à ce qu'elle commence à se dégrader à nouveau.
Comme cette méthode peut prendre beaucoup de temps, certaines personnes ont déjà généré des fichiers G-code qui font varier la température de la buse tous les certains nombres de couches, donc vous n'avez pas à imprimer beaucoup de pièces.
Par exemple, vous pouvez essayer d'imprimer cette Tour de température depuis Thingiverse.
Vous pourriez aussi rechercher « temperature tower » sur notre propre moteur de recherche et choisir celui qui convient le mieux à votre imprimante. Il y a des dizaines de tests spécifiques que vous pouvez essayer. Assurez-vous de vérifier si le G-code a été généré pour une imprimante 3D similaire à la vôtre. Si vous voulez, vous pouvez modifier le code pour changer les paramètres que vous devez tester.
Rappelez-vous qu'une température élevée aide à l'adhérence de l'objet au plateau. Vous pouvez régler une température plus élevée pendant les premières couches pour assurer l'adhérence, puis la réduire pour le reste du temps d'impression. C'est particulièrement utile à garder à l'esprit si votre imprimante n'a pas de plateau chauffant.
Qu'est-ce que la rétraction ?
Lors de l'impression, l'engrenage de l'extrudeur tourne dans un sens, forçant le filament à travers la buse. Pour éviter les fuites, vous pouvez régler votre imprimante 3D pour qu'elle tourne un peu dans le sens inverse lorsqu'elle doit se déplacer vers un certain point sans extruder. Cette rotation rétracte le filament à l'intérieur du corps et retire la pression dans la buse. Si cette rétraction est correctement réglée, aucun plastique ne suintera pendant le déplacement et aucun fil ne sera laissé.
Vous pouvez régler trois paramètres pour la rétraction : distance, vitesse, et distance de déplacement. Voyons comment ils fonctionnent :
Quand vous réglez Distance, vous spécifiez combien de millimètres le filament se rétracte à chaque fois. Une petite distance fera en sorte que les fils soient plus fins mais n'arrêtera pas le problème.
Au contraire, si vous réglez la distance trop longue, la buse sera vide quand elle reprendra l'extrusion, laissant des trous comme nous l'avons déjà discuté.
Gardez aussi à l'esprit que si vous réglez votre imprimante pour rétracter trop, le filament peut se boucher et votre impression sera ruinée.
Vitesse de rétraction définit à quelle vitesse cette distance sera parcourue. Comme le plastique fondu obéit aux propriétés des fluides, si vous essayez de rétracter trop lentement, le filament ne fera qu'étirer et aucune amélioration ne sera réalisée. Cependant, une rétraction rapide peut aussi causer des problèmes.
Finalement, Distance de déplacement spécifie le déplacement minimum que l'extrudeur doit faire quand il n'extrude pas, avant de rétracter.
Réglages de rétraction optimaux
Encore une fois, il y a plusieurs façons de résoudre cela, mais, à mon avis, les tests de calibration sont les plus faciles.
Ce test de rétraction est mon favori, mais vous pouvez toujours en choisir un autre en recherchant simplement « retraction test » sur search.3dsolved.com (notre propre moteur de recherche).
La procédure est facile et directe : imprimez l'objet, changez les paramètres de distance et de vitesse (un à la fois), et imprimez un autre jusqu'à obtenir une belle impression. Chaque test s'imprime en environ 15 à 20 minutes, donc vous pourrez dépanner et résoudre ce problème en quelques itérations seulement.
Comme bon point de départ de base, je recommande d'utiliser les valeurs suivantes :
- Distance de rétraction : 6,5 mm
- Vitesse de rétraction : 25 mm/s
- Distance de déplacement minimale : 1 mm
Une autre façon de prévenir le stringing est de régler une vitesse de déplacement plus rapide quand on n'extrude pas. Moins de temps de fuite résulte en moins de fils et de meilleures impressions.
Si vous voulez en savoir plus sur la rétraction, j'ai écrit un article complet sur les paramètres à utiliser.
Maintenant que nous en savons plus sur les fuites de buse, calibrons nos imprimantes !
Conclusion
Maintenant, vous savez non seulement comment identifier une buse qui fuit, mais vous possédez aussi des connaissances techniques approfondies sur les causes du problème, les solutions, et plus important encore, pourquoi ces solutions fonctionnent. Comme vous pouvez le constater, cela vaut toujours la peine de comprendre les problèmes au lieu de simplement suivre une recette.
Consultez notre section produits recommandés
Nous avons créé une section de produits recommandés qui vous permettra d'éliminer les conjectures et de réduire le temps passé à rechercher quelle imprimante, quel filament ou quelles mises à niveau acheter, car nous savons que cela peut être une tâche très décourageante et qui mène généralement à beaucoup de confusion.
Nous avons sélectionné seulement une poignée d'imprimantes 3D que nous considérons comme bonnes pour les débutants ainsi que pour les intermédiaires, et même les experts, facilitant ainsi la décision, et les filaments, ainsi que les mises à niveau listés, ont tous été testés par nous et soigneusement sélectionnés, donc vous savez que quel que soit votre choix, il fonctionnera comme prévu.
impression en 3D
- Guide étape par étape pour remplacer les buses sur votre imprimante 3D Stratasys
- Guide étape par étape : Remplacement de la buse sur Ender 3, Ender 3 Pro et Ender 3 V2
- Nettoyage de la buse Ender 3 : Débouchage rapide et facile pour des impressions fiables
- Corriger les problèmes de nivellement du plateau Ender 3 : Guide étape par étape
- Résoudre l'arrêt d'extrusion en cours d'impression : guide de dépannage rapide
- Combien de temps dure un filament d'imprimante 3D de 1 kg ? Guide pratique
- Corrections double extrudeur : Chevauchement du remplissage et solutions au suintement
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D
- Réparation d'un cylindre hydraulique qui fuit : guide complet