



Résoudre l'arrêt d'extrusion en cours d'impression : guide de dépannage rapide
En utilisation normale d'une imprimante 3D, une grande variété de problèmes peut survenir. Certains retardent de quelques minutes, d'autres rendent la machine inutilisable jusqu'à résolution.
Problème fréquent et agaçant : l'imprimante s'arrête d'extruder en plein milieu. Après cris et pleurs raisonnables, on se demande : cause et solution ?
Causes principales d'arrêt d'extrusion en cours d'impression : extrudeur bouché ou driver moteur d'extrudeur surchauffé. Bouchage par mauvais calibrage, température incorrecte, filament bas de gamme, ou poussière/saleté près de l'imprimante.
Débouchage : aiguille acupuncture, corde de guitare, ou cold pull. Driver surchauffé : refroidissement ventilateur permanent ou remplacement pièce.
Détails : chaque cause, dépannage, solution, prévention.
Quelles causes d'arrêt d'extrusion en cours d'impression ?
Plus de filament
Évident, mais vérifiez d'abord ! Bobine finie → nouvelle bobine avant reprise.
Débutants : vérifiez l'estimation du trancheur sur la consommation de filament avant de lancer.
Capteur fin de filament : pause impression, changement bobine, reprise sans tout arrêter. De plus en plus inclus d'origine.
Bobine emmêlée : défaut fabrication ou erreur utilisateur. Prévention : tension filament maintenue, ne pas laisser l'extrémité libre au stockage.
Extrudeur bouché
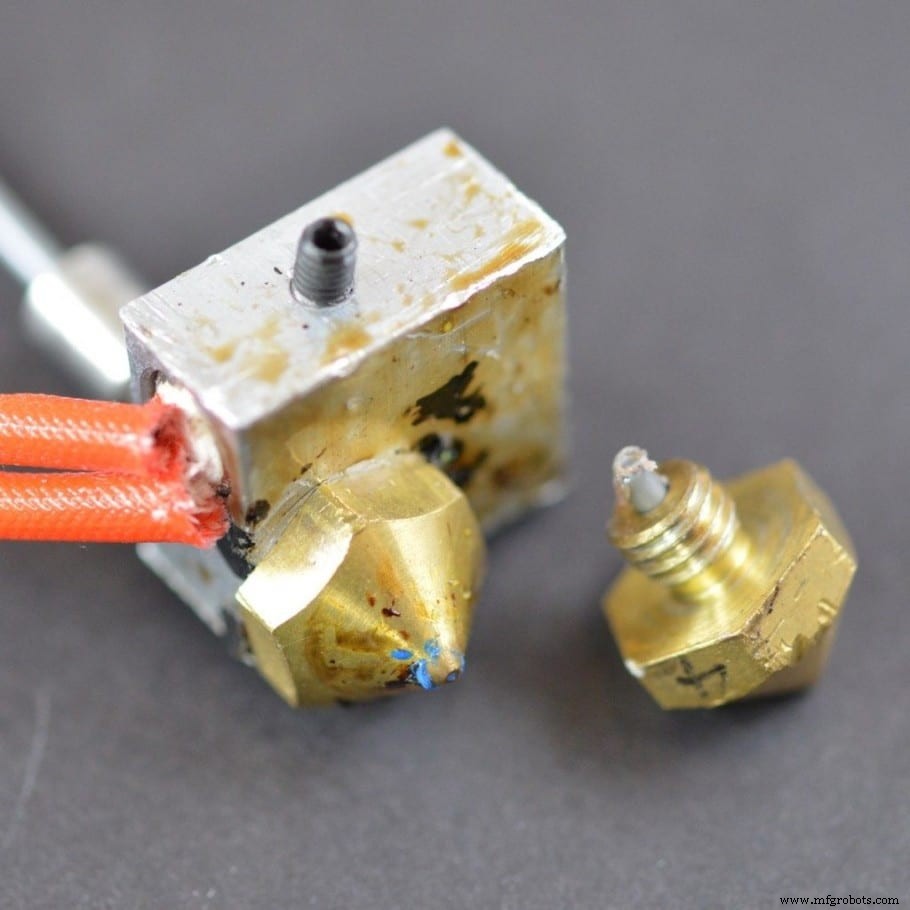
Bobine pas vide → vrai dépannage ! Causes de buse bouchée :
Hauteur buse incorrecte ou mauvais calibrage
Très courant, facile à corriger. Si l'extrudeur n'extrude pas au début → hauteur buse incorrecte (plateau mal nivelé, buse enfoncée dans le plateau).
Buse trop basse = espace insuffisant entre pointe et surface → buse bloquée par le plateau → filament ne coule pas.
Symptôme : filament n'extrude pas sur 1re ou 2e couche, mais à partir de 3e/4e couche c'est normal. Si arrêt sur couches successives → autre cause.
Solution : calibrez (nivellement plateau) pour espace suffisant (0,1-0,2 mm pour buse 0,4 mm). Règle : feuille de papier doit passer entre buse et plateau.
Température d'impression incorrecte
PLA : température optimale 180-220 °C. Trop bas = pas d'extrusion. Trop haut = contre-intuitivement pire.
Trop haut pour un matériau → filament vitrifie dans l'extrudeur = bouchage.
Conseil : vérifiez toujours la température optimale recommandée par le fabricant (sur emballage ou bobine).
Pas trouvé ? Googlez la marque + prie pour qu'un utilisateur ait trouvé la température idéale. Paramètre introuvable facilement = filament sous-optimal (poliment).
Filament de mauvaise qualité
Mauvaises pratiques usine = probabilité élevée de problèmes. Diamètre trop grand ou irrégulier = problèmes pendant impression.
Filament bas de gamme + contaminants involontaires = accumulation + bouchage direct dans buse à intervalles aléatoires.
Qualité filament = matières premières + technologie ligne production + contrôles fabricant. Important : filament testé qualité, marque fiable. Vérifiez avis avant nouvelle marque.
PLA abordable et qualité : celui-ci sur Amazon (fonctionne super).
Poussière ou saleté dans la pièce
Imprimante dans pièce mal nettoyée → poussière/saleté interfèrent. Poussière dans extrudeur = carbonisée. Accumulation dans buse → flux incorrect = qualité médiocre. Éventuel bouchage complet.
Driver moteur d'extrudeur surchauffé
Driver surchauffé = sauts de pas aléatoires → bouchage buse. Premier signe : comportement erratique moteur pas à pas. Reconnaissable : bruits de perte de puissance subite du stepper.
Peut aller jusqu'à arrêt thermique. Si cas : moteur extrudeur ne bouge plus.
Si ça arrive : éteignez la machine, laissez l'électronique refroidir avant retenter. Prévention : ventiler la carte en permanence (ventilateur always-on).
Peut être composant défectueux → ne bidouillez pas sauf expertise réelle.
Réparer un extrudeur bouché
Étonnant que filament chaud passe dans 0,4 mm et ne rate que rarement. Mais voyons comment réparer quand nécessaire !
Plusieurs méthodes : certaines temporaires, d'autres plus définitives. Revue :
Pousser manuellement le filament dans l'extrudeur
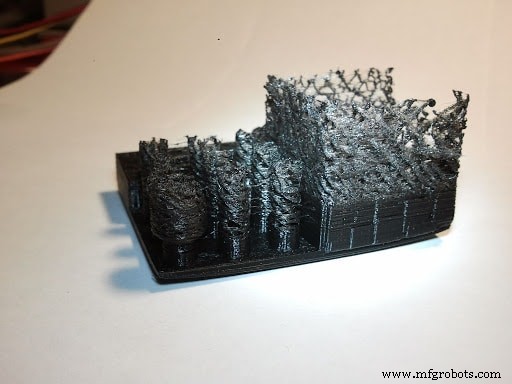
Méthode la plus simple. Hotend complètement chauffé. Serrez le bras d'extrudeur (comprimez ressort), poussez filament (pas trop fort), vérifiez sortie buse.
Peut corriger, mais ne garantit pas élimination totale des résidus. Résidus restants → flux inégal → surveillez qualité premières couches après.
Déboucher avec corde de guitare ou fil acupuncture
Sans démonter hotend : aiguille inox fine, fil fin, ou corde de guitare.
Procédure :
- Étape 1 : Chauffer hotend à température d'extrusion du matériau qui a bouché.
- Étape 2 : Insérez aiguille/fil/corde dans buse 10-30 mm (plusieurs fois).
- Étape 3 : Si flux continu pas obtenu, recommencez tout.
Méthode Atomique / Cold Pull
Si aiguille échoue → cold pull. Filament bonne résistance thermique requis : ABS ou Nylon.
- Étape 1 : Buse à 220 °C (si impression PLA avant).
- Étape 2 : Insérez morceau ABS/Nylon/filament résistant blanc ou clair.
- Étape 3 : Poussez manuellement le plus fort possible.
- Étape 4 : Observez sortie buse (si bouchon total, rien ne sort).
- Étape 5 : Laissez refroidir à ~90 °C (PLA) ou 160 °C (ABS). Maintenez pression pendant refroidissement.
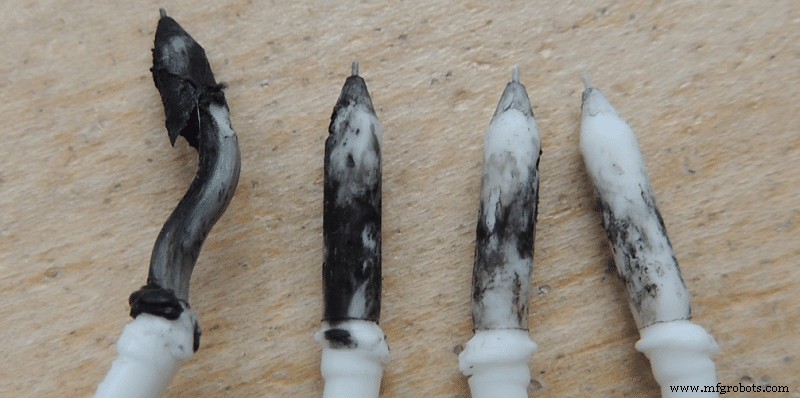
- Étape 6 : À température basse, retirez filament vite et fort. Inspectez partie semi-fondue : doit avoir un peu de saleté (points noirs) = cause du bouchage.
- Étape 7 : Coupez partie sale, recommencez à l'étape 2 jusqu'à filament propre.
Nettoyage en profondeur
Démontage buse à température max de l'extrudeur. Chalumeau, pistolet à air chaud, ou plaque de cuisson. Éliminez tout plastique dedans/dehors.
Vérification : visez buse vers source lumineuse, regardez dans le trou. Cercle net et rond = buse propre. Nettoyage supplémentaire : trempez buse dans acétone (ABS) ou soude caustique (PLA) une nuit.
Prévenir la récidive
Maintenant fier propriétaire d'une imprimante qui extrude uniformément. L'événement récent, la frustration du dépannage encore fraîche → lisez les préventions.
Astuces pour réduire probabilité d'arrêt d'extrusion :
Réduire la vitesse d'impression
Matériaux flexibles ou hautes températures (Nylon) : respectez limite vitesse fiche technique.
Vitesse en FDM/FFF = propriétés matériau + qualité composants imprimante.
Flexibles sur Bowden : max 20 mm/s recommandé. Direct drive : 40 mm/s (dureté moyenne/élevée), 25 mm/s (faible dureté).
Toujours utiliser du filament de qualité
Filament = pire ennemi santé hotend. Matériau irrégulier = piège filament jusqu'au bout de la course hotend. Filament sale = poussières → mur de sédiments dans cavité buse ou gorge hotend.
Prévention : petit filtre à impuretés. Éponge propre + pince plastique autour du filament → saleté nettoyée avant hotend.
Ventilateur hotend
Crucial pour filament à température stable avant chauffe bloc chauffant. Perte efficacité → filament chauffe trop tôt, dilate dans corps hotend → obstruction. Ventilateur toujours propre et en excellent état.
Tube PTFE
Tube Téflon = durée de vie limitée par température et usage. Standard : max 240 °C. Premiers signes tube défectueux : sous-extrusion ou bruits filament dans extrudeur. Remplacez pour éviter bouchage buse.
Mieux : tube Capricorn bleu (supporte températures plus hautes).
Conclusion
Extrudeur bouché = gros casse-tête, surtout quand urgence impression. Garantir flux filament fluide et continu = longévité extrudeur + meilleure qualité globale.
Toutes solutions détaillées : ni difficiles ni chères. Juste patience et résilience pour profiter de ces machines incroyables !
Découvrez notre sélection de produits recommandés
Nous avons créé une section produits recommandés pour vous éviter les recherches fastidieuses et le risque de confusion face au choix d'imprimantes, filaments ou upgrades. Nous avons sélectionné quelques imprimantes 3D adaptées aux débutants comme aux experts, ainsi que des filaments et upgrades testés et validés par nos soins.
impression en 3D
- Guide étape par étape pour remplacer les buses sur votre imprimante 3D Stratasys
- Nettoyage de la buse Ender 3 : Débouchage rapide et facile pour des impressions fiables
- Corriger l'affaissement de l'axe X sur Ender 3 : guide pratique
- Éliminer le jerk et le ghosting en impression 3D : techniques éprouvées pour des impressions plus lisses
- Combien de temps dure un filament d'imprimante 3D de 1 kg ? Guide pratique
- Réparer une buse d'imprimante 3D qui fuit : Guide étape par étape
- Réparer une imprimante 3D qui n'alimente plus le filament : guide étape par étape
- Prévenir et résoudre le filament qui colle à la buse : Guide pratique
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D