



Comment prévenir le warping du PLA : Astuces éprouvées & FAQ
Que se passe-t-il quand vous avez passé des heures à attendre la fin de votre impression 3D pour découvrir une pièce déformée ?
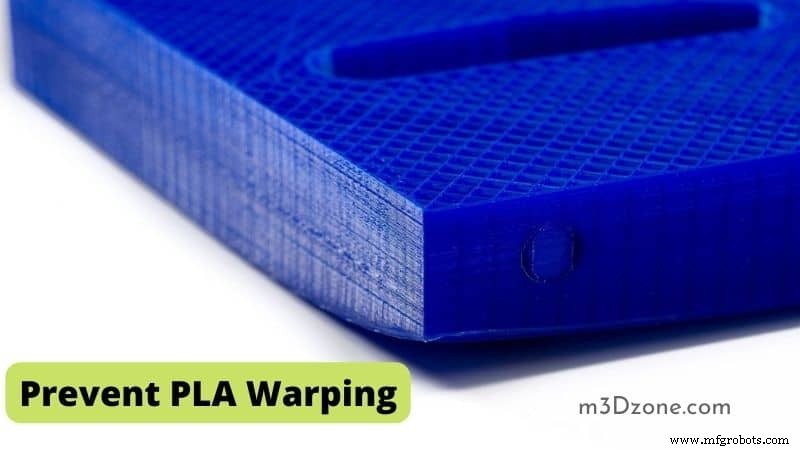
Frustration garantie : tout cet effort et cette patience gâchés. Ce problème s'appelle le warping (déformation/décrochage) et survient généralement à cause de changements de température causant le retrait du matériau.
Réaliser ces impressions 3D n'est pas simple car on peut s'attendre à ce que les choses tournent mal.
Problème de warping du PLA
Pour le warping PLA, vous avez peu de chances de subir ce problème car l'acide polylactique (PLA) est le matériau le moins sujet à cette complication.
Cela ne garantit pas la sécurité de votre impression. La seule façon de corriger ou prévenir est de comprendre en détail pourquoi cela se produit et les mesures nécessaires. Restez pour en apprendre plus sur le warping et comment l'éviter !
Causes du warping PLA
Le warping (recourbement) affecte les impressions 3D depuis l'origine de ces imprimantes. Simplement : changements de température ou refroidissement inégal.
La technologie nécessite de la chaleur pour fondre les filaments en couches selon le design. La température de chauffe et la vitesse du ventilateur (refroidissement) déterminent la qualité globale.
Le warping est plus marqué dans la première couche quand elle ne refroidit pas uniformément. Les bords extérieurs, exposés au froid, se contractent plus vite que l'intérieur.
Ces déséquilibres de contraction créent du stress dans les coins → warping.
Même si les filaments sont sujets au problème, des mesures spéciales préviennent le warping. Simples, sans machines haut de gamme.
Liste récapitulative des causes possibles du warping PLA :
- Plateau mal chauffé
- Changements de température extrêmes et rapides
- Mauvaise adhérence sur la surface d'impression
- Surface de construction sale
- Absence d'enceinte pour bloquer l'air froid
- Réglages de refroidissement trop bas
- Plateau de construction non nivelé
10 astuces utiles pour prévenir le warping PLA
Une fois que vous comprenez pourquoi et comment le problème survient, trouver une solution devient facile.
Quelles techniques éliminent le warping ?
Elles sont plus simples à mettre en œuvre qu'on ne le pense. Voici les mesures pour réduire les problèmes de warping.
1. Z-offset
Si la distance buse-plateau est trop grande, seule une petite partie du brin adhère et refroidit trop vite en chemin.
Si trop petite, le filament n'a pas d'espace et doit s'échapper sur les côtés.
Il y a un équilibre délicat dans le réglage initial des coordonnées Z : trop près du plateau cause d'autres problèmes.
Pour le réglage parfait : baissez la hauteur initiale de la buse par paliers de 0,05 mm jusqu'à nette amélioration de l'adhérence.
2. Utilisez une enceinte d'impression fermée
Une enceinte maintient une différence de température ambiante dans l'imprimante. Cela empêche le refroidissement rapide du matériau. Elle réduit aussi les courants d'air frais qui refroidissent l'impression trop tôt.
Vous pouvez acheter une enceinte personnalisée en ligne. Elles réduisent non seulement le recourbement des coins, mais atténuent aussi le bruit de la machine.
3. Ajoutez un raft
Un raft est une fine couche horizontale ajoutée au bas du design. Déposée directement sur le plateau, elle améliore l'adhérence et facilite la première couche.
Bien que le raft résolve le warping, il a des inconvénients.
Le raft doit être retiré après impression ; conçu pour être solide, son retrait est difficile et peut casser de petits composants de l'impression.
4. Utilisez un design aux coins arrondis
Le warping PLA est plus marqué dans les coins. Contractions inégales → stress sur les coins du filament, chacun subissant la pression d'au moins deux directions.
Des bords arrondis réduisent significativement le stress sur une zone unique et le répartissent uniformément le long des bords. Cette méthode ne garantit pas à 100 % l'absence de warping.
5. Nettoyez le plateau d'impression
Avant tout adhésif, assurez-vous que le plateau chauffant est impeccable. Traces d'huile ou graisse = ennemies de la bonne adhérence.
Nettoyage recommandé : agent à base d'ammoniaque type Windex. Alternative maison : eau + alcool isopropylique pour efficacité maximale.
6. Utilisez un adhésif fort
Un bon adhésif sur le plateau empêche le matériau de bouger par retrait.
Divers adhésifs à tester, le plus recommandé : colle en bâton (glue stick). Il existe des colles spécialement conçues pour l'impression 3D.
Le ruban de masquage (masking tape) est aussi une bonne alternative.
7. Utilisez un plateau chauffant
C'est probablement la solution la plus fiable contre le warping. Un plateau chauffant offre flexibilité pour plus de types de filaments.
Il permet de déposer le filament sur un plateau plus chaud que l'ambiant. Conseil conventionnel : réglez en dessous de la température de transition vitreuse du matériau.
Cela garde le filament solide mais juste assez mou pour adhérer.
Température de plateau recommandée pour PLA : 60 °C. Pour de meilleurs résultats, un plateau en verre chauffant éliminera quasi tout warping PLA.
Outre l'adhérence massive, les impressions sur verre chauffant sortent avec une couche inférieure lisse et brillante.
8. Nivelez correctement votre plateau de construction
Un plateau déséquilibré = fondation et adhérence faibles → warping plus probable. Assurez-vous toujours que votre plateau est parfaitement nivelé pour réduire la pression du retrait matière.
9. N'utilisez pas de ventilateur de refroidissement – au moins pour les premières couches
But : prévenir le refroidissement rapide/inégal causant stress et warping. Essayez d'éteindre le ventilateur pour les premières couches afin que chaque couche adhère parfaitement à sa voisine avant le début du refroidissement.
Cependant, le PLA nécessite un refroidissement constant ; optimisez la vitesse du ventilateur pour de meilleurs résultats.
10. Imprimez dans une pièce chaude
Pour mieux contrôler la température, considérez la température ambiante.
Exemple : imprimer dans une pièce climatisée froide en été → plus de warping qu'avec le climatiseur éteint.
FAQ
Pourquoi mon PLA warpe ?
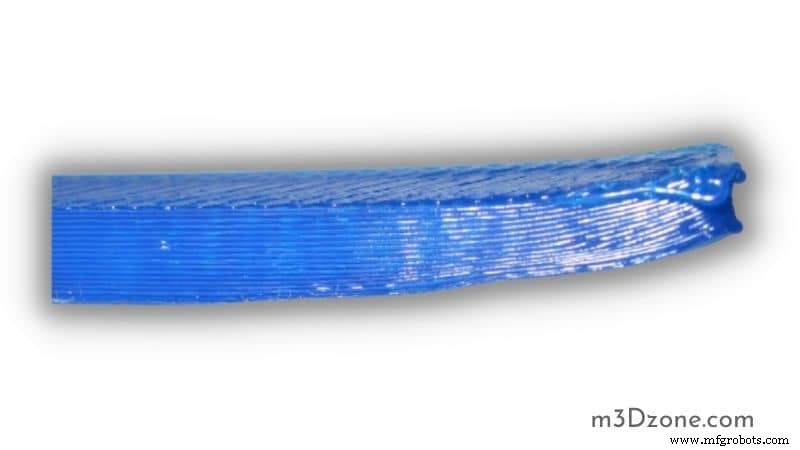
Votre PLA warpe par retrait du matériau pendant l'impression, causant le soulèvement et le décollement des coins du plateau.
Les plastiques s'étirent légèrement à l'impression mais se contractent en refroidissant. Si la contraction est excessive, l'impression se courbe vers le haut.
Température de warping PLA. À quelle température le PLA warpe-t-il ?
Le PLA subit des changements dimensionnels significatifs dès 70 °C (158 °F).
Le PLA warpe-t-il au soleil ?
L'effet du soleil varie, mais si une partie de votre modèle PLA est exposée au soleil ou indirectement à la chaleur, elle peut ramollir et warper.
Pourquoi maintenir la température de transition vitreuse est-il important ?
La température de transition vitreuse est celle en dessous de laquelle votre matériau se solidifie. Elle est importante car elle garde le matériau plat et collé au plateau chauffant, réduisant les risques de warping.
Peut-on utiliser une colle en bâton sur un plateau chauffant ?
Oui, c'est OK. Cela aide à prévenir les mouvements causés par le retrait des coins/bords du filament.
Pourquoi la première couche est-elle considérée comme très importante ?
La première couche détermine les résultats globaux. L'un des meilleurs moyens d'avoir la meilleure première couche : assurer les bons réglages des coordonnées Z.
Pourquoi la vitesse du ventilateur doit-elle être basse pour les premières couches ?
On ne veut pas que la couche inférieure soit refroidie excessivement causant le warping. Une vitesse basse maintient une température constante sans variations.
Comment arrêter le warping du PLA ?
- Utilisez un plateau chauffant.
- Imprimez dans une enceinte fermée.
- Éteignez le ventilateur matière pour les premières couches.
- Améliorez l'adhérence plateau avec adhésifs ou surface adaptée.
Le PLA fond-il facilement ?
Température de fusion du PLA : ~160–180 °C. Il ne fondra jamais au soleil, où que vous viviez.
Jusqu'à quelle température le PLA peut-il chauffer avant de se déformer ?
Le PLA est résistant, aspect mat/opaque, mais moins tolérant à la chaleur que l'ABS. Le PLA commence à se déformer au-dessus de 60 °C.
Comment réparer une impression déformée (warpée) ?
Toutes les impressions warrées ne sont pas récupérables. Si le warping du fond est léger, et que l'impression n'est pas trop épaisse ou volumineuse, vous pourriez la sauver.
Chauffez l'impression près de sa température de transition vitreuse (où elle ramollit assez pour être remodelée à plat).
Il vous faut une grande surface métallique (poêle à frire) assez grande pour y poser l'impression face plateau vers le bas (le côté haut = celui qui a quitté le plateau).
Séche-cheveux à pleine puissance, bougez-le pour chauffer uniformément.
Après ~1 minute, éteignez et maintenez l'impression à plat pour la plier à nouveau. Maintenez quelques minutes jusqu'à refroidissement partiel.
Répétez jusqu'à résultat suffisant. Ne remettez pas sur plateau chauffant, ni ne chauffe la poêle : cela ne chaufferait que le fond, pas uniformément.
À quelle température le PLA devient-il mou ?
Le plastique PLA ramollit dès 50 °C et se déforme rapidement dans cette chaleur limitée.
Conclusion
L'impression 3D est une aventure excitante avec ses complications, comme toute imprimante. Si vous êtes déterminé à perfectionner vos impressions et assurer de bons résultats, ces problèmes ne devraient pas poser trop de défi.
Bien que ces astuces aident significativement, elles n'éliminent pas totalement la possibilité de warping. Vous pouvez toujours rechercher plus pour corriger ces problèmes vous-même.
impression en 3D
- 5 conseils essentiels pour entretenir les roulettes et prolonger leur durée de vie
- Comment prévenir le flottement (flutter) des roulettes : conseils experts pour mouvement fluide et stable
- Connecter GrabCAD Print à votre imprimante 3D Stratasys — Guide étape par étape
- Protégez votre électronique : stratégies d'experts pour prévenir les dommages des rongeurs
- Stratégies d'experts pour éliminer les défauts de non-mouillage dans la production de PCB
- Prévenir le mauvais mouillage de la soudure : techniques éprouvées pour des joints fiables
- Éliminer les défauts de vides dans les joints de brasage : guide expert de prévention
- PLA+ vs PLA standard : Différences clés et avantages expliqués
- Prévenir la corrosion des métaux : stratégies éprouvées pour une durabilité durable