



Infusion de résine sans outillage pour pièces composites de classe A
Produire des pièces composites avec une finition de classe A n'est pas le Saint Graal — de nombreuses entreprises le font régulièrement. Cependant, le faire par infusion de résine sans outillage coûteux ni gelcoats et à un rythme d'une pièce par heure ? C'est quelque chose d'unique.
Du plastique aux composites
Plastics Unlimited a été fondé il y a 25 ans par Terry et Nancy Kieffer, explique leur fils Dakota Kieffer, directeur des ventes et du marketing de l'entreprise. « Ils étaient agriculteurs dans l'Iowa et cherchaient une industrie nouvelle et en croissance », explique-t-il, « Ils pensaient que le plastique serait mieux que le soudage ou le travail du bois et ils ne voulaient pas concurrencer leurs voisins. Ils ont examiné le moulage par injection, le rotomoulage et le recyclage des plastiques, mais sont tombés sur le thermoformage, et l'ont vraiment compris. » (Le thermoformage utilise la chaleur et le vide/pression pour former des feuilles thermoplastiques en pièces façonnées.)
Puis les parents de Kieffer sont entrés en contact avec une entreprise fabriquant des pièces en plastique renforcé de fibres de verre (PRV). « Ils ont vu à quel point le PRV était résistant, mais aussi qu'il nécessitait un long processus en plusieurs étapes, environ quatre heures par pièce — donc seulement deux pièces produites par jour », continue-t-il. « Comparé à notre production en plastique, ils trouvaient cela trop lent. Nous tournions des pièces toutes les 2-6 minutes — peut-être même 5-6 pièces à la fois — donc des milliers de pièces par jour. » Pour combler l'écart, le père de Kieffer a eu l'idée d'utiliser une coque plastique thermoformée comme outillage.
Le résultat est un procédé de fabrication de pièces composites sans outillage, que Plastics Unlimited appelle Tool-less Engineered Composite (TEC). « Cela élimine le gelcoat et les étapes de démoulage d'outillage », dit Kieffer. « De plus, quand vous thermoformez, vous pouvez inspecter la surface de classe A et vous assurer qu'elle est parfaite. » En d'autres termes, la surface de classe A n'est pas cachée sous un stratifié composite. « Tout ce dont on avait besoin était un seul outillage de thermoformage, et le processus avait encore du sens pour nos clients de pièces plastiques. »
Procédé composite breveté
Kieffer note qu'un composite combine deux matériaux pour en faire un meilleur que chacun des constituants seuls. « Nous combinons deux types de matériaux et deux procédés différents pour faire un meilleur produit. » Notamment, un produit qui comprend plastique, résine et fibre de verre pour offrir un mélange unique d'avantages. « Le plastique performe bien mieux à l'impact que les gelcoats », explique-t-il. « Il est également possible d'imprimer n'importe quelle texture ou motif sur le plastique, par exemple un motif camouflage. Les plastiques offrent aussi beaucoup de profondeur d'image sans polissage ensuite, ce qui élimine les opérations de finition secondaires. »
Par comparaison au projection de fibres hachées en moulage ouvert, cette technologie brevetée permet une teneur en fibres plus élevée, une qualité supérieure et sans/faibles composés organiques volatils (COV). Il souligne que la projection de fibres hachées sur plastiques pour baignoires et spas n'est pas brevetée. « Nous utilisons toujours l'infusion sous vide pour faire la partie PRV du produit », dit Kieffer, ajoutant « nos pièces ont une finition lisse, donc nous sommes plus une sorte de RTM léger avec plaques de pression. Nous allons toujours plus loin. Les clients viennent vers nous avec un problème et nous essayons de trouver une solution qui marche pour leurs besoins. Nous sommes très innovants, et nous brevetons nos nouveaux développements. »
Exemples de pièces
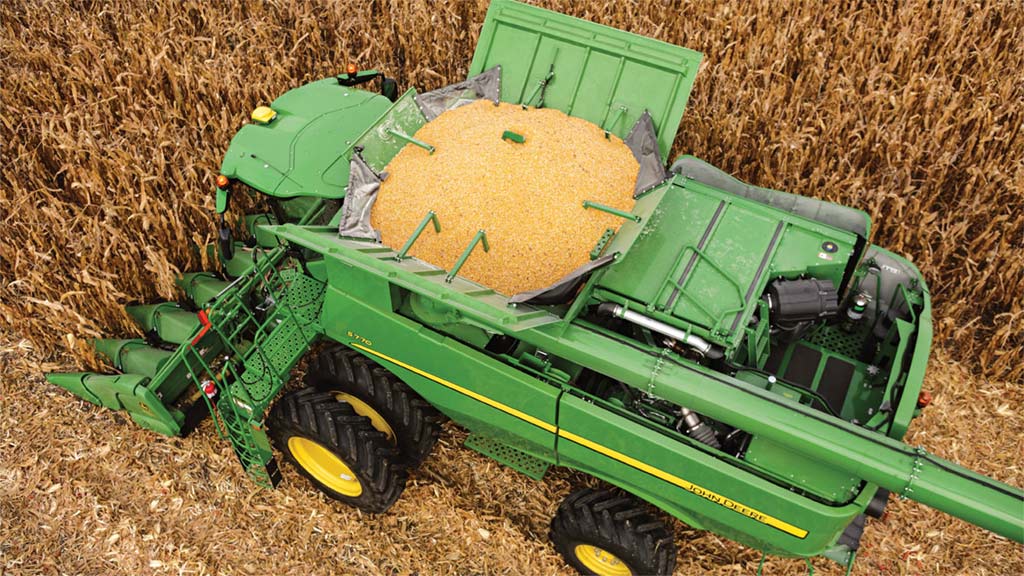
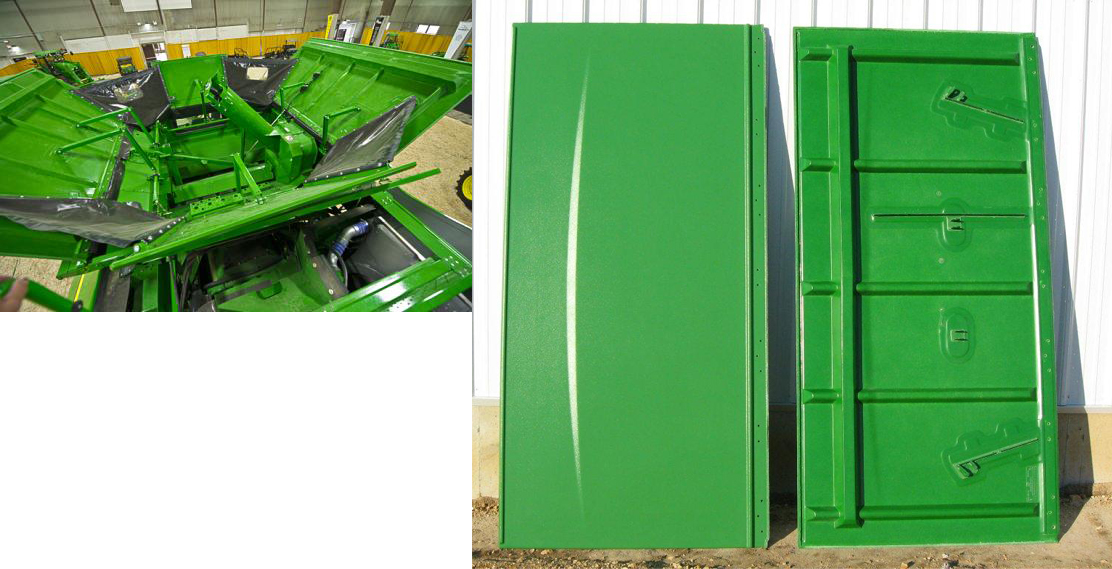
L'une des pièces que Plastics Unlimited produit avec ce procédé est une extension de trémie à grain pour moissonneuses-batteuses John Deere fabriquées par Deere & Company (Moline, Illinois, États-Unis). « C'est la partie tout en haut de la moissonneuse, qui est ouverte, où se trouve le grain », explique Kieffer. « Comparé au réservoir en acier d'origine, le nôtre est plus durable. Nous le fabriquons avec une finition lisse à l'intérieur et vert John Deere à l'extérieur avec des inserts noirs aux coins. C'est la plus grande extension de trémie disponible et elle peut se plier à plat. C'est un produit plus ingénierisé que ceux de nos concurrents, avec mousse et nervures ajoutées pour augmenter la rigidité. » Un renfort en acier est également nécessaire, qui est en fait moulé dans la pièce, dit Kieffer, « pas collé secondairement. »
Cette combinaison de matériaux et de procédé confère beaucoup de ténacité à la pièce finie. « Nous avons des vidéos où on laisse tomber des blocs de béton sur ces pièces », dit Kieffer. En moulant des fixations en acier, il dit que la résistance à l'arrachement peut être 4 à 5 fois supérieure à celle obtenue par collage secondaire avec des adhésifs méthacrylate standards de l'industrie.
Plastics Unlimited peut fabriquer jusqu'à 2 500 de ces pièces par mois, avec certains panneaux mesurant 1,5 par 2,1 mètres. « Cela nécessiterait un outillage coûteux, si ce n'était pas fait avec notre méthode », dit Kieffer, notant que TEC peut être utilisé pour des pièces assez grandes — jusqu'à 2,4 par 3,3 mètres. « Nos pièces peuvent avoir plus de forme et de géométrie que l'acier. C'est important pour nos clients car cela leur permet de se différencier par le style. Notre résistance UV est aussi meilleure que la plupart des gelcoats. »
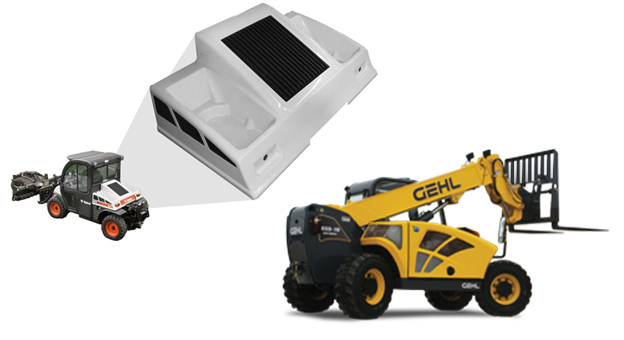
Plastics Unlimited fournit des pièces pour une gamme d'entreprises, dont Harley-Davidson et les élévateurs télescopiques Gehl. « Nous faisons aussi des pièces soft-touch qui ressemblent et donnent l'impression du cuir », dit Kieffer. L'entreprise a aussi fabriqué des composants de camions pour Navistar et des pièces pour véhicules récréatifs (VR) pour Winnebago. « Nous préférons la production en volume, de 100 000 pièces par an down à quelques centaines. »
Kieffer reconnaît que l'injection de fibres longues (LFI) et le moulage par injection de résine (RIM) sont des procédés concurrents, « mais les pièces ne sont pas aussi structurelles que ce que nous faisons. Par exemple, une trémie de moissonneuse contient 400 boisseaux, ce qui exerce 10 tonnes de force. Les pièces RIM, qui ne sont pas fortement renforcées, ne peuvent tout simplement pas répondre à ce type d'exigence de charge et l'outillage RIM est très cher. »
Développement continu
« Nous faisons beaucoup de R&D avec nos clients », dit Kieffer. « Nous explorons différentes résines, mousses, stratifiés, couches de renfort et finitions, et leur montrons des prototypes pour qu'ils puissent faire des tests très rapidement. Nous essayons de rendre la pièce plus fabriquable, en regardant comment réduire le coût et améliorer la performance, tout en répondant aux diverses exigences en service, comme les températures extrêmes chaudes et froides et l'impact. »
Plastics Unlimited dispose de 9 300 m² d'espace de production et 75 employés, dont une équipe de trois ingénieurs. Sa machine CNC Thermwood 5 axes permet la production d'outillage en interne et aussi le prototypage rapide, ce dernier important pour les clients qui cherchent à raccourcir les délais de développement.
« Nous travaillons aussi avec des entreprises de transport en commun et aérospatiales », continue-t-il. « Beaucoup d'intérieurs de métro sont actuellement en PRV avec gelcoat plus structure en aluminium derrière. Ils ont besoin de légèreté mais aussi d'une finition esthétique. Nous regardons une large gamme d'applications, y compris médicale, électrique et construction. »
L'entreprise examine aussi le thermoformage de plastiques renforcés de fibres de carbone (PRFC). « Nous avons formé des matériaux Tepex et Polystrand et travaillons sur divers développements avec un client médical », dit Kieffer. « Nous pouvons utiliser des matériaux plastiques haut de gamme comme Kydex et le renforcer avec carbone/époxy pour l'aérospatial, ou des matériaux comme polyuréthane, polycarbonate et ABS, qui offrent une belle finition extérieure et sont rentables. Derrière ces plastiques, nous pouvons utiliser des stratifiés polyester, vinylester ou époxy renforcés de fibres de verre. »
Plastics Unlimited opère à l'intersection des plastiques, métaux et composites, dit Kieffer. « Nos pièces sont typiquement 30 à 40 % plus légères que l'acier. Mais nous constatons que le marché a encore besoin de pas mal d'éducation sur ce que sont les composites et ce qu'ils peuvent faire. » Malgré tout, l'entreprise voit beaucoup de potentiel pour la croissance future. « Tous les matériaux ne fonctionnent pas ensemble, et surtout toutes les résines ne fonctionnent pas avec tous les plastiques », note-t-il. « Nous avons fait tellement de tests et de développement au fil des ans que nous comprenons bien le paysage et les possibilités. Nous avons une expertise unique et offrons une gamme unique de solutions possibles. »
Résine
- Maîtriser Kubernetes sur Azure : Outils Prouvés, Astuces et Meilleures Pratiques
- Maîtriser le Cloud Computing : Patterns Clés & Outils Essentiels pour Architecture Moderne
- Kraiburg Thermolast K Smooth‑Touch TPE : qualité tactile premium pour packaging et pièces grand public
- Composants de bras robotique haute performance pour une automatisation pick-and-place efficace
- Optimisation Fabrication Composites : Capteurs Ultrasonores Sur Mesure pour Contrôle Procédé
- Victrex investit dans Bond High Performance 3D Technology pour accélérer les pièces PAEK imprimées en 3D
- Outils et Équipements de Soudage Essentiels pour Débutants : Guide Complet
- Processus de finition professionnels pour pièces et composants
- Maintenance quotidienne et périodique pour convoyeurs miniers et leurs composants