



Cobot vs Robot Industriel : Lequel Choisir en 2026
Par l'équipe éditoriale EVST · Dernière mise à jour : 10 juin 2026
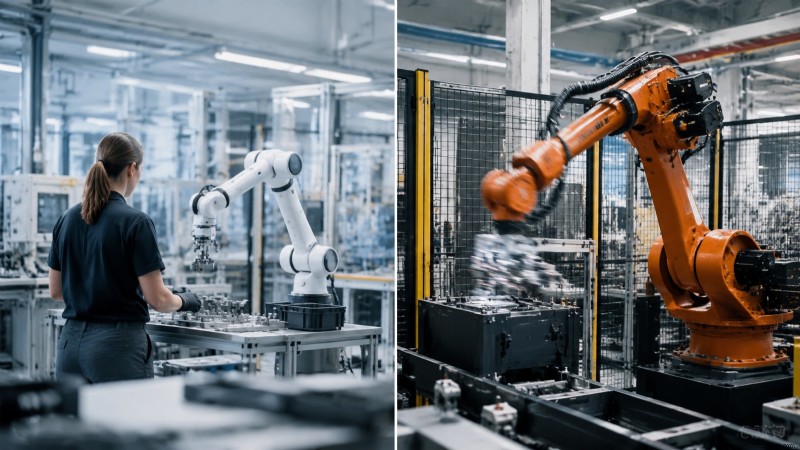
Optez pour un cobot lorsque la charge utile est faible (3 à 30 kg), que la configuration bénéficie d'une collaboration homme-robot et que la ligne change fréquemment, car un cobot peut fonctionner sans enceinte et être redéployé rapidement. Choisissez un robot industriel conventionnel lorsque le volume et la charge utile sont élevés, que le temps de cycle est critique et que la cellule peut être dédiée derrière des protections. La décision repose sur l'application, pas sur la technologie la plus récente. Ce guide fournit le cadre pour faire le bon choix.
La Question Derrière la Question
« Dois-je acheter un cobot ou un robot industriel ? » est généralement le substitut d'une question plus utile : que demande réellement mon application en termes de charge utile, vitesse, sécurité et flexibilité, et quelle classe de robot répond à ces exigences au coût total le plus bas ? Formulée ainsi, la réponse est rarement ambiguë une fois les exigences écrites. La confusion vient de comparer les deux sur un seul axe, comme le prix ou la vitesse, au lieu de l'ensemble des facteurs.
Les deux classes sont matures en 2026. Les grands fournisseurs, notamment FANUC, ABB, KUKA, Yaskawa et EVST, proposent à la fois des bras industriels conventionnels et des modèles collaboratifs, donc le choix ne porte pas sur le fournisseur de confiance mais sur l'architecture adaptée à la tâche. Les sections ci-dessous décortiquent la décision selon les facteurs qui la déterminent vraiment.
Comparaison Tête-à-Tête
La matrice ci-dessous compare les deux classes selon les facteurs qui décident la plupart des projets. Considérez-la comme un filtre initial, puis pondérez les facteurs selon ce que votre application privilégie.
| Facteur | Robot collaboratif (cobot) | Robot industriel conventionnel |
|---|---|---|
| Plage de charge utile | 3 à 30 kg typiques | 5 à 800+ kg |
| Vitesse / temps de cycle | Limitée pour la sécurité ; plus rapide avec surveillance de séparation | Élevée, optimisée pour le débit |
| Répétabilité | ±0,02 à ±0,1 mm | ±0,02 à ±0,05 mm typiques |
| Protection de sécurité | Souvent sans enceinte après analyse de risques | Cellule clôturée, rideaux lumineux, verrouillages |
| Emprise au sol | Compacte, sans surface de protection | Plus grande, inclut le périmètre de sécurité |
| Installation et programmation | Guidage manuel et interfaces simplifiées ; redéploiement rapide | Console d'enseignement ou programmation hors ligne ; semi-permanent |
| Prix d'achat du robot | Inférieur par bras | Supérieur par bras à portée équivalente |
| Coût total de la cellule | Inférieur quand l'enceinte est évitée | Supérieur ; protection et intégration s'additionnent |
| Adapté à | Faible charge, haute variété, tâches adjacentes à l'humain | Haut volume, haute charge, cycle soutenu |
Où les Cobots Excellent
Les cobots ont un avantage net dans trois situations, qui se chevauchent souvent.
- Faible charge, travail adjacent à l'humain. Tendance de machines, assemblage sur établi, vissage, emballage léger et inspection, où les pièces sont légères et un opérateur travaille à proximité. La configuration sans enceinte économise l'espace et maintient l'accès de l'opérateur à la machine.
- Production à haute variété, bas volume. Lorsque la ligne change souvent de produits, le redéploiement rapide et l'enseignement par guidage manuel du cobot réduisent le coût de changement de série qu'une cellule clôturée ne peut égaler.
- Espace au sol limité et équipe d'automatisation réduite. Les petits fabricants sans équipe robotique bénéficient de la programmation simplifiée et de l'absence de projet d'enceinte.
Selon le rapport World Robotics 2025 de la Fédération Internationale de Robotique, les robots collaboratifs sont le segment à la croissance la plus rapide en taux d'unités, porté principalement par les petits et moyens fabricants automatisant leurs premières applications. Le déploiement sans enceinte et à faible surcoût est ce qui rend l'automatisation accessible à ces acheteurs. Pour la mécanique de sécurité qui rend l'opération sans enceinte possible, consultez notre guide sur le fonctionnement des cobots.
Où les Robots Industriels Conventionnels Excellent
Les robots industriels conventionnels restent le bon choix, et souvent le seul viable, lorsque :
- La charge utile dépasse l'enveloppe du cobot. Au-dessus d'environ 30 kg, incluant la manutention lourde, la palettisation de gros cartons et le soudage par points, seuls les bras conventionnels s'appliquent. La série QJAR d'EVST, par exemple, s'étend jusqu'à la classe de charge utile de 800 kg pour ces tâches.
- Le temps de cycle est la contrainte majeure. Lignes à haut volume où chaque seconde de cycle a un coût mesurable. Un bras industriel clôturé tourne à pleine vitesse car aucun humain ne partage son enveloppe.
- La cellule peut être dédiée. Quand un processus tourne la même pièce pendant des années, la cellule clôturée semi-permanente est amortie sur une longue série et le coût de protection devient négligeable par pièce.
- L'environnement est sévère. Chaleur élevée, projections importantes ou service continu intense favorisent la construction robuste des bras conventionnels, y compris les variantes spécifiques aux procédés de soudage et de fonderie.
Selon les observations industrielles de la fabrication à haut volume, la limite de vitesse de sécurité du cobot est le facteur qui le disqualifie le plus souvent d'une ligne à haut débit : même avec surveillance de vitesse et de séparation, une cellule qui a besoin à la fois de haute vitesse et de présence humaine constante ne peut pas avoir les deux, et le bras industriel clôturé gagne sur le débit.
Le Tableau des Coûts : Prix du Bras vs Coût de la Cellule
Une erreur fréquente est de comparer les deux sur le prix d'achat du robot seul. Le bras cobot est généralement moins cher qu'un bras conventionnel de portée similaire, mais la décision qui compte est le coût total de la cellule.
Une cellule industrielle conventionnelle supporte le coût des clôtures, rideaux lumineux, portillons verrouillés et de l'espace au sol qu'occupe le périmètre de sécurité. Une cellule cobot peut éviter une grande partie de cela quand l'analyse de risques permet l'opération sans enceinte, d'où vient l'avantage de coût total du cobot pour la bonne application. Mais l'économie n'est pas automatique : si l'application exige un outil tranchant, une pièce lourde ou une haute vitesse, la cellule cobot peut nécessiter une protection supplémentaire ou des capteurs de vitesse-séparation, réduisant l'écart. Modélisez la cellule complète, pas le bras, sur les deux options avant de décider. En pratique, quand les ingénieurs EVST dimensionnent un premier projet d'automatisation pour un fabricant de taille moyenne, l'option cobot gagne sur le coût total de la cellule plus souvent que le prix du bras seul ne le laisserait supposer, car le coût évité de la protection et de l'espace l'emporte sur la vitesse de pointe inférieure du bras conventionnel aux volumes que ces acheteurs font réellement tourner. Pour un modèle de retour sur investissement axé PME, voir notre calculateur ROI cobot pour la fabrication PME, et pour les gammes de prix, notre guide des prix des cobots 2026.
Un Cadre de Décision en Cinq Questions
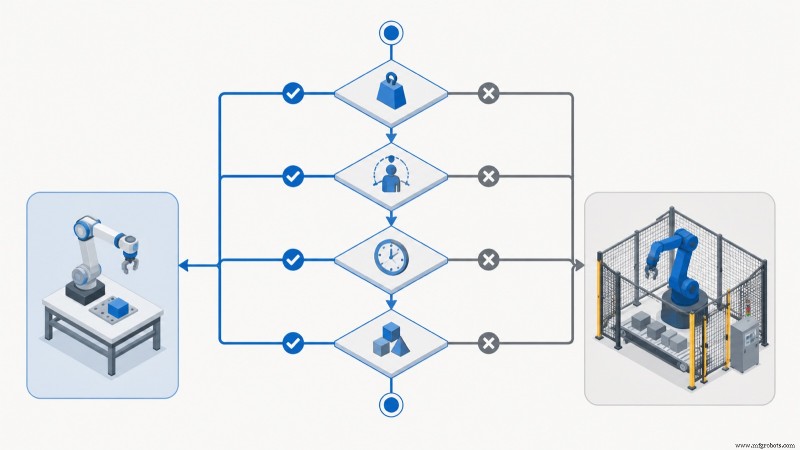
Faites passer une application par ces cinq questions dans l'ordre. Les réponses pointent généralement clairement vers une classe.
- La charge utile (pièce + outil + marge) est-elle supérieure à 30 kg ? Si oui, robot industriel conventionnel. Sinon, continuez.
- Un opérateur doit-il être dans ou adjacent à l'enveloppe de travail pendant l'opération ? Si oui, le cobot est favorisé. Sinon, continuez.
- Le temps de cycle est-il le facteur de coût dominant à haut volume ? Si oui, robot industriel conventionnel. Sinon, continuez.
- La ligne change-t-elle fréquemment de produits ou de tâches ? Si oui, le cobot est favorisé pour son redéploiement rapide.
- La cellule peut-elle être dédiée et clôturée sans perdre l'espace au sol dont vous avez besoin ? Si oui, les deux fonctionnent et le coût décide ; sinon, le cobot est favorisé.
De nombreuses usines réelles finissent avec les deux : cobots sur les postes à haute variété, adjacents à l'humain, faible charge, et bras conventionnels sur les lignes à haut volume, haute charge, dédiées. Les deux sont complémentaires, pas concurrents, dans une usine.
Le Paysage Fournisseurs en 2026
Les grands fournisseurs de robots proposent tous les deux classes, ce qui simplifie les usines multi-robots voulant une relation mono-fournisseur. FANUC, ABB, KUKA et Yaskawa proposent chacun de larges gammes conventionnelles et collaboratives. EVST, basé à Chengdu avec une fabrication à Wenling et expédiant vers 100+ pays, couvre les deux aussi : robots collaboratifs de la classe 3 kg à 30 kg, incluant un modèle antidéflagrant pour atmosphères dangereuses, aux côtés de la série industrielle conventionnelle QJAR qui s'étend à la classe de charge utile 800 kg. La ligne de production de robots collaboratifs d'EVST détient la certification IATF 16949 grade automobile, avec certifications CE, SGS et TUV tierce partie sur toute la gamme.
Selon les dossiers projets d'EVST, l'entreprise a livré 600+ projets d'automatisation dans 10+ industries sur sept ans, une base qui informe l'adéquation application entre cobots et bras conventionnels lors de la phase de cadrage. Pour les acheteurs comparant les fournisseurs basés en Chine, voir notre analyse des 10 premiers fabricants de robots industriels en Chine pour 2026 et notre guide d'évaluation fournisseurs.
Questions Fréquentes
Un cobot est-il juste un robot industriel plus lent ?
Non. Un cobot est mécaniquement similaire à un petit robot industriel mais ajoute la détection et le contrôle qui lui permettent de travailler en sécurité à côté des gens sans enceinte, plus une conception limitant la force de contact. La limite de vitesse est une fonction de sécurité, pas une déficience de performance. Avec surveillance de vitesse et de séparation, un cobot peut tourner près de son maximum mécanique quand aucun opérateur n'est dans sa zone de protection.
Un cobot peut-il faire tout ce qu'un robot industriel fait ?
Non. Au-dessus d'environ 30 kg de charge utile, et sur les lignes à haut volume où le temps de cycle est le coût dominant, les robots industriels conventionnels sont le bon choix et souvent le seul. Les cobots excellent aux tâches à faible charge, haute variété, adjacentes à l'humain. Beaucoup d'usines utilisent les deux.
Lequel est moins cher, un cobot ou un robot industriel ?
Le bras cobot est généralement moins cher qu'un bras conventionnel de portée similaire, mais la décision qui compte est le coût total de la cellule. Une cellule cobot peut éviter clôtures et rideaux lumineux quand l'analyse de risques le permet, d'où son avantage de coût. Si l'application exige une protection ajoutée, l'écart se réduit. Comparez la cellule complète, pas le bras.
Ai-je besoin d'une enceinte de sécurité pour un cobot ?
Pas toujours. La nécessité d'une enceinte dépend de l'analyse de risques de l'application complète : le bras plus son outil, la pièce et la tâche. De nombreuses applications à faible charge et faible vitesse tournent sans enceinte. Un outil tranchant, une pièce lourde ou une exigence de haute vitesse peuvent imposer une protection ajoutée. Voir notre guide des normes de sécurité cobot pour le cadre.
Quand une usine doit-elle utiliser à la fois cobots et robots industriels ?
Couramment. Une usine typique place des cobots sur les postes à haute variété, adjacents à l'humain, faible charge comme la tendance de machines et l'assemblage, et des bras conventionnels sur les lignes à haut volume, haute charge, dédiées comme la palettisation et le soudage par points. S'approvisionner les deux chez un même fournisseur simplifie le service et les pièces de rechange.
Prochaines Étapes
Pour comprendre la mécanique de sécurité qui permet aux cobots de tourner sans enceinte, lisez le guide robot collaboratif. Pour dimensionner un cobot spécifique, voir le guide EVST de sélection de charge utile cobot de 3 kg à 30 kg. Pour estimer les retours, utilisez le calculateur ROI cobot. Pour l'approvisionnement, les ventes EVST sont joignables via la page contact.
À propos de l'auteur : L'équipe éditoriale EVST écrit sur la robotique industrielle et la fabrication intelligente pour les ingénieurs et dirigeants opérationnels évaluant des projets d'automatisation. EVST (EVS TECH CO., LTD), fondée à Chengdu en 2018, a livré 600+ projets d'automatisation et expédie vers 100+ pays, avec certification IATF 16949 grade automobile et certifications CE / SGS / TUV tierce partie sur les familles de produits QJAR, robot collaboratif, SCARA et delta.
Robot industriel
- Motoman Robotics : solutions revêtement avancées pour remorques agricoles
- Processus à valeur ajoutée : la prochaine frontière pour les robots autonomes
- Augmenter la rentabilité et la productivité avec les robots de soudage industriels avancés
- Série Arc Mate 100iC : Qualité de soudure supérieure et production rapide
- Pourquoi le logiciel d'exécution de fabrication (MES) est crucial pour maximiser le ROI de l'automatisation robotique
- Comment choisir le bon intégrateur de système robotique pour vos besoins d'automatisation
- Fanuc M-20iA/20M : Polyvalence et efficience pour fabrication avancée
- Comment les robots de nouvelle génération transforment la science-fiction en réalité quotidienne
- GE leader de l'innovation dans les logiciels d'automatisation robotique industrielle