



Normes d'inspection de soudure pour assemblages automobiles critiques pour la sécurité
Les enjeux sont élevés pour les fabricants produisant des pièces automobiles. Les conducteurs et passagers comptent sur la qualité de la soudure pour tenir dans les conditions pour lesquelles elle a été conçue. Une erreur non détectée pendant le processus de fabrication pourrait laisser une entreprise vulnérable, ou pire, surtout quand la pièce en question est « critique pour la sécurité » pour un assemblage.
Les sièges automobiles, par exemple, sont en contact direct avec les passagers ; par conséquent, les soudures de siège sont considérées comme critiques pour la sécurité. Cette classification dicte un protocole particulier avant la production. Bien que les exigences des OEM varient, elles tendent à être cohérentes avec la pratique industrielle et sont mises en œuvre avec des différences mineures selon la pièce, l'usine et l'équipement industriel utilisé. Voici les éléments de base d'un protocole :
Protocole de pré-production
- Définition des paramètres — Établir les paramètres de soudure et vérifier leur acceptabilité. Cela peut se faire en coupant et attaquant des sections de soudure pour vérifier la pénétration (15-20 %).
- Processus de libération — Un processus défini pour libérer ou approuver la production une fois ce qui précède vérifié.
- Gestion des changements — Les changements de variables essentielles au-delà de certaines limites nécessitent une re-validation par test de coupe et attaque.
- Assurance qualité — Des pièces aléatoires peuvent être sélectionnées de la production pour coupe et attaque à une fréquence dictée par l'OEM.
Le soudage robotique a aidé à améliorer la qualité des pièces immensément en plaçant toujours les soudures au même endroit avec des paramètres de soudure programmés. L'adhérence aux procédures ci-dessus aide à produire un produit soudé de qualité. Les OEM automobiles se sont concentrés sur les soudures critiques pour la sécurité, et cela a résulté en la révision de certains éléments clés :
Protocole de production
- Sécurité — Vérifier que le personnel qualifié a accès à l'équipement et que des changements ne sont pas faits pour affecter négativement la qualité.
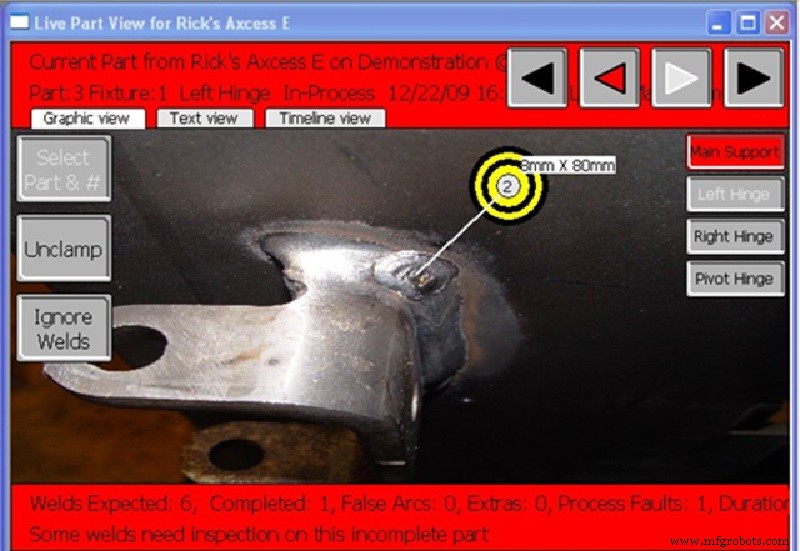
- Surveillance d'arc — La mise en œuvre d'un système de surveillance d'arc peut aider à vérifier que le processus est sous contrôle et peut permettre de réduire la fréquence des tests destructifs. La surveillance d'arc vérifie que les paramètres de soudure respectent les limites établies. Les soudures hors limites sont signalées pour une inspection plus approfondie.
- Traçabilité — Suivre les changements et résultats de soudure, et maintenir la capacité d'enregistrer la date, l'heure et le numéro de série où des changements de pièce ont eu lieu.
Chez Yaskawa Motoman, nous prenons le temps d'apprendre les exigences de fabrication et de traçabilité de nos clients. Au fil des ans, nous avons développé plusieurs améliorations logicielles et E/S pour nos contrôleurs qui permettent aux fabricants d'effectuer des inspections de soudure fiables et traçables.
Fonctions de sécurité
Fonction de mot de passe
Le système de sécurité standard d'un mot de passe global à divers niveaux est pratique pour plusieurs techniciens maintenant plusieurs cellules robotiques dans une usine. Cependant, les mots de passe globaux risquent d'être partagés parmi le personnel de l'usine, sans contrôle de ce qui est changé et par qui.
La Fonction de mot de passe du contrôleur DX de Yaskawa crée une base de données d'utilisateurs avec mots de passe et niveaux de sécurité. Les utilisateurs doivent se connecter pour opérer le robot ; la fonction de journalisation enregistrera le nom d'utilisateur et les changements effectués.
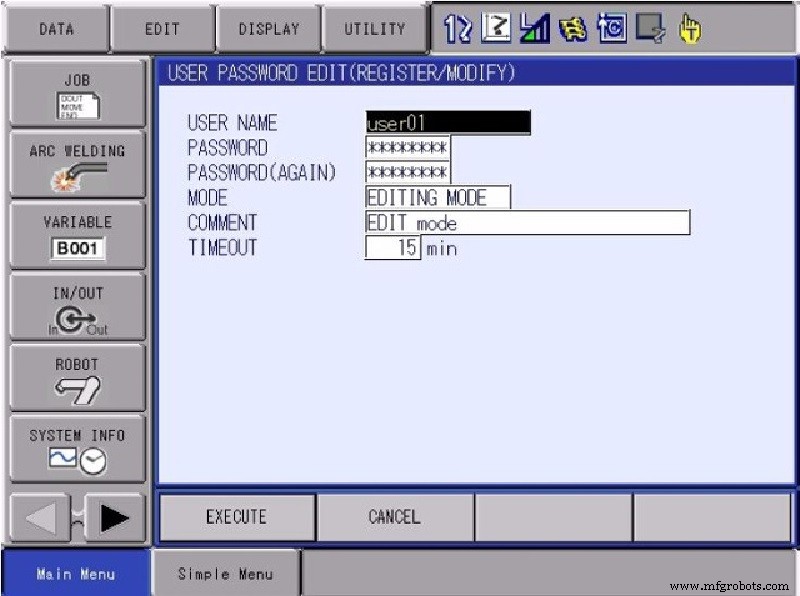
Un logiciel a été ajouté au contrôleur DX200 pour permettre le contrôle à distance du mot de passe par PLC. Les ingénieurs de contrôle peuvent implémenter une logique pour utiliser des contrôles basés sur l'usine/la cellule pour administrer à distance les utilisateurs et connexions basés sur leurs badges d'employé internes ou système de sécurité.
Niveaux de sécurité
- Niveau Opération — Par défaut, ce niveau de base permet à quiconque de déplacer ou d'exécuter pas à pas un programme mais pas de changer des points ou réglages de soudure.
- Niveau Édition — Permet à l'utilisateur de créer des programmes et changer les réglages de soudure, mais ne permet pas l'accès aux paramètres ou données de niveau supérieur.
- Mode Gestion — Fournit un accès complet aux paramètres et fonctions de maintenance.
- Niveau Sécurité — Permet l'accès pour configurer et administrer les limites logicielles fiables et la logique de sécurité implémentées dans les contrôleurs DX (Unité de Sécurité Fonctionnelle — FSU).
Ce que ces niveaux permettent aux utilisateurs de faire et d'accéder est défini par le système. Le niveau auquel la direction contrôle l'accès variera selon l'emplacement de l'usine.
Fonction de journalisation
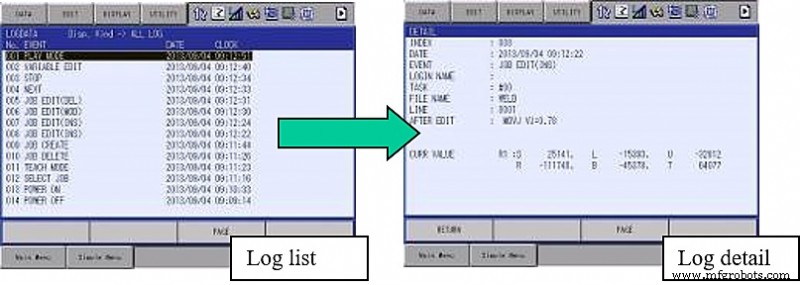
De nombreux contrôleurs de robots plus récents sont livrés avec une fonction de journalisation standard qui suit les changements faits au système par date et heure. Par exemple, un opérateur de quart de jour peut voir si quelqu'un du quart de nuit a fait un changement. Le robot maintient un fichier local de la dernière série de changements, donc une sauvegarde de routine des données peut garder un journal historique de l'activité des utilisateurs. Le robot peut aussi utiliser la Sécurité par Mot de passe, exigeant que les utilisateurs se connectent pour faire des changements. Les noms d'utilisateur sont aussi notés quand des changements sont faits.
Fonction d'édition de ré-apprentissage de sécurité (Safety Re-Teach Edit Function)
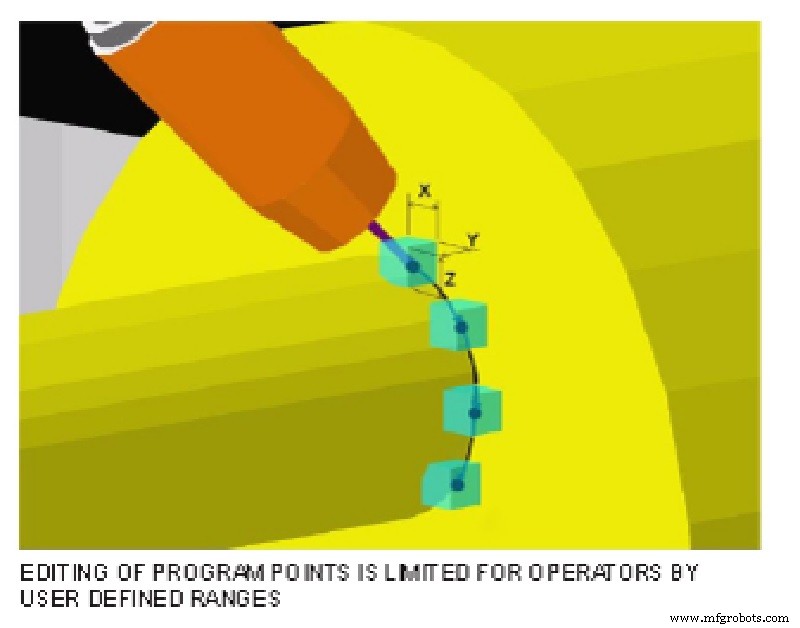
Le Niveau Opération ne permet pas aux utilisateurs de changer les points de programme, mais certaines entreprises permettront aux opérateurs ou techniciens de premier niveau de faire des changements mineurs pour la variation de pièce. Le Ré-apprentissage de Sécurité permet aux utilisateurs de Niveau Opération de modifier les points programmés dans une plage 3D définie par le Mode Gestion. Cela est normalement réglé à quelques millimètres, et un gestionnaire peut limiter la quantité de changement d'angle pour la torche ou l'axe externe. Les utilisateurs de Niveau Opération ne peuvent pas changer les paramètres de soudure, donc les variables essentielles de soudure ne sont pas changées. Cela évite les tests destructifs répétitifs. Le Ré-apprentissage de Sécurité peut être activé par paramètre en Mode Gestion sur n'importe quel contrôleur DX.
Surveillance d'arc
En tant que fournisseur de robots qui intègre des systèmes de soudage et s'appuie sur une histoire de coentreprise avec une entreprise de soudage, Yaskawa Motoman a une expérience complète de la surveillance d'arc. Nous avons conçu nos interfaces de soudage pour supporter la capacité de surveillance d'arc que les fabricants de sources d'alimentation peuvent avoir intégrée.
Les fonctionnalités intégrées de Miller Insight Centerpoint™ et Lincoln Electric Production Monitoring™ sont accessibles depuis le pendant d'enseignement du robot. WeldCube, de Fronius, communique directement avec la/les source(s) d'alimentation. Yaskawa et Fronius travaillent pour avoir le résultat du moniteur rapporté dans les bits d'état du soudeur.

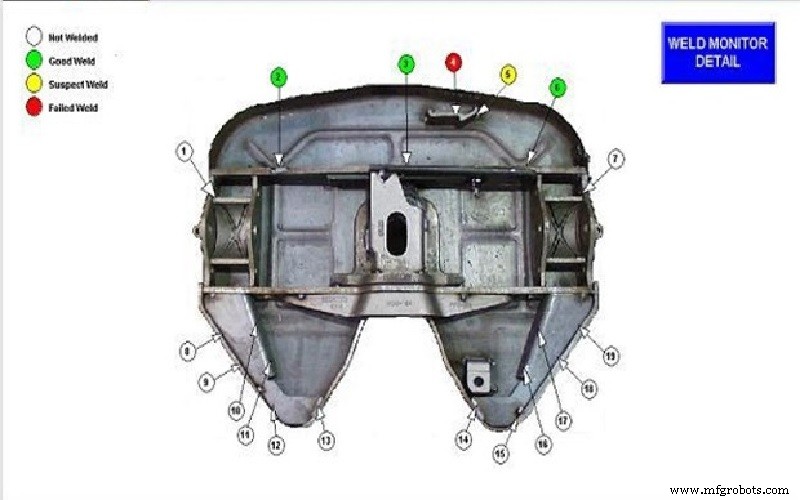
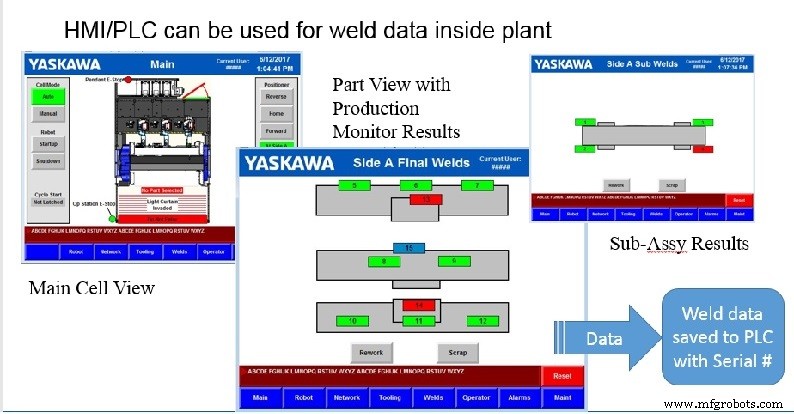
Le défi de répondre aux mandats « critiques pour la sécurité » implique aussi de présenter clairement les résultats de soudure de la surveillance d'arc de la source d'alimentation dans un format utile. Le meilleur format est de mettre en évidence les résultats du moniteur sur un diagramme de pièce sur une IHM de cellule robotique. Ainsi, les opérateurs de poste de soudure peuvent facilement repérer les irrégularités et réagir rapidement. Les opérateurs doivent inspecter visuellement les soudures signalées par le système, avec des résultats de moniteur hors plage, pour juger si les soudures sont conformes ou non conformes.
Alors que le contrôleur de robot peut reporter l'état du moniteur d'arc localement sur une IHM, les fabricants de sources d'alimentation offrent aussi des logiciels conçus pour reporter les résultats de surveillance d'arc à distance, via un ordinateur personnel ou un logiciel basé sur le cloud.
Miller Insight Centerpoint
Traçabilité
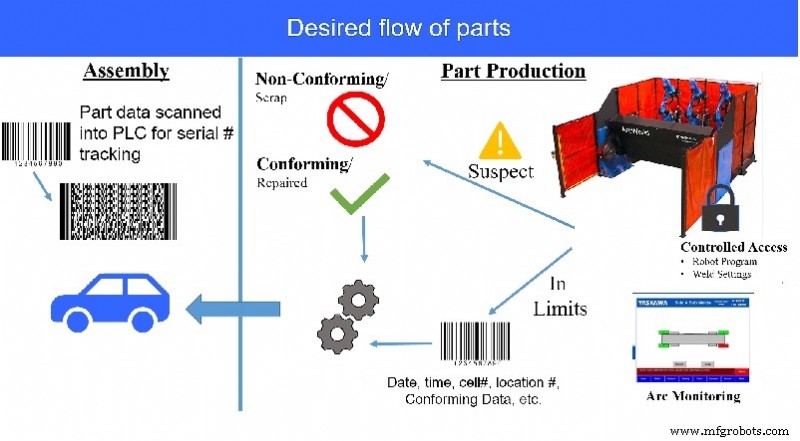
Les OEM automobiles ne demandent pas seulement à leurs fournisseurs de faire de bonnes pièces, ils leur demandent d'implémenter des systèmes de qualité pour fournir de la « traçabilité » qui associera les résultats de soudure d'une pièce à son numéro de série. Le but est de pouvoir remonter à un point de production où les pièces étaient connues comme conformes si une pièce non conforme est détectée.
Pour aider les fabricants à répondre à la traçabilité, les données de surveillance d'arc de la source d'alimentation de soudage et du contrôleur de robot, plus toutes les données spécifiques à la pièce qui doivent être accessibles à distance et finalement journalisées dans l'automate, doivent être capturées et associées au numéro de série de la pièce. Comment harmoniser ce mélange de données — et la difficulté à le faire — dépend de ce qu'un fabricant peut intégrer hors de la boîte, sans compromettre les protocoles de sécurité internes.
Variables de chaîne
Une astuce est d'utiliser une fonction de création de variable de chaîne du contrôleur de robot pour créer des identifiants uniques comme mécanisme de traçage. Il y a un mélange de variables utilisées pour stocker des nombres ou même des positions, et ces variables diffèrent selon le format et le nombre de chiffres. Les variables de chaîne peuvent être une combinaison de caractères ou de chiffres jusqu'à 32 caractères de long. Elles peuvent être appelées pour afficher un message sur le pendant ou pour d'autres usages.
Dans le cas de la production automobile, nous les avons utilisées pour contenir l'information de numéro de série pour la pièce particulière en production. Les ingénieries de contrôle peuvent utiliser la communication Ethernet pour « lire » les valeurs depuis un PLC ou lecteur de code-barres et nous pouvons les passer à d'autres appareils.
E/S simultanées (Concurrent I/O)
Yaskawa Motoman utilise les E/S simultanées (CIO) pour effectuer un contrôle logique programmable et communiquer des données entre le robot et la source d'alimentation. Bien qu'utilisées pour les réglages de soudure, elles peuvent aussi être utilisées pour passer les résultats de surveillance d'arc entre la source d'alimentation et le robot. Pour la traçabilité, nous les avons utilisées pour concaténer les résultats de soudure pour chaque emplacement de soudure et les envoyer, avec le numéro de série de la pièce, à l'automate de l'usine pour un enregistrement de pièce. Nous prenons aussi le numéro de série de la pièce et l'envoyons à un marqueur à pointe qui grave le numéro de série sur les pièces qui passent le moniteur de soudure.
Récemment, nous avons livré un système qui prendra les données d'inspection de soudure de Lincoln Electric Production Monitor et les présentera à l'opérateur dans une représentation graphique de la pièce. Il mettra en évidence, en vert ou rouge, les résultats du moniteur à chaque emplacement de soudure — basés sur le fait d'être dans ou hors des limites. CheckPoint™ monitoring (un logiciel externe) est conçu pour stocker les données dans le Cloud. Le CIO a permis un accès immédiat aux résultats du Production Monitor pour qu'ils puissent être présentés à l'opérateur pendant que la pièce était en production.
Implémentation
La gestion des données de surveillance de soudure doit prendre en compte le contrôle de production, ainsi que les exigences de journalisation historique et de traçabilité. Les données capturées en cours de route sont utilisées différemment à travers l'organisation, et ces besoins doivent être considérés pour chaque rôle à chaque étape.
Alors que l'utilisation des données de surveillance de soudure devrait rendre simple pour les opérateurs sur le terrain de vérifier la qualité des pièces, les données historiques peuvent être utilisées par le personnel de supervision pour administrer les plans de qualité et résoudre les difficultés. Les fonctions de sécurité rendent presque impossible de s'écarter des protocoles et paramètres établis, et la surveillance d'arc fournit des indications graphiques en temps réel des soudures qui nécessitent une inspection plus approfondie.
Avec l'automate comme destination ultime, les données de soudure spécifiques à la pièce sont journalisées, stockées et traçables. Cela peut prendre une quantité considérable de travail en amont pour arriver à une harmonisation complète des données ; cependant, les résultats sont des clients confiants et une qualité améliorée qui peut aussi aider à sécuriser l'avenir de votre opération.
Robot industriel
- Températures critiques des supraconducteurs élémentaires et à haute température (Kelvin)
- L'excellence en fiabilité : la clé d'opérations plus sûres et plus rentables
- Les 10 règles de codage essentielles de la NASA pour développer des logiciels critiques
- Sécurité des machinistes CNC : directives essentielles pour le lieu de travail
- Construire un avenir plus sûr : faire progresser les solutions intelligentes de sécurité alimentaire
- Pourquoi moderniser votre flotte réduit les coûts et booste la durabilité
- Stratégies essentielles pour une préparation de soudure efficace
- 5 conseils de sécurité essentiels pour le transport d'équipement lourd
- Directives de sécurité critiques pour le soudage de réservoirs de carburant