



Comment choisir le meilleur grade de carbure pour vos besoins d'usinage
 Crédit photo : Getty Images
Si le terme métallurgique « grades de carbure » fait référence spécifiquement au carbure de tungstène (WC) fritté avec du cobalt, le même terme a une signification plus large en usinage : carbure de tungstène fritté combiné avec des revêtements et autres traitements. Par exemple, deux plaquettes de tournage en même matériau carbure mais avec un revêtement ou post-traitement différent sont considérées comme des grades différents. Les combinaisons carbure-revêtement manquent de standardisation de classification, donc différents fournisseurs d'outils de coupe utilisent différents noms et méthodes de classification pour leurs tableaux de grades. Cela rend la comparaison difficile pour l'utilisateur final, un problème d'autant plus délicat que l'adéquation du grade de carbure pour une application donnée affecte considérablement les conditions de coupe possibles et la durée de vie de l'outil.
Pour naviguer dans ce labyrinthe, les utilisateurs doivent d'abord comprendre ce qui constitue un grade de carbure et comment chaque élément influence différents aspects de l'usinage.
Qu'est-ce que le substrat ?
Le substrat est le matériau nu de la plaquette de coupe ou de l'outil monobloc sous les revêtements et post-traitements. Il est généralement composé de 80 à 95 % de WC. Pour donner au substrat les propriétés souhaitées, les fabricants ajoutent divers éléments d'alliage. L'élément principal est le cobalt (Co) — des niveaux plus élevés de cobalt mènent à une plus grande ténacité, tandis que des niveaux plus bas mènent à une plus grande dureté. Les substrats très durs peuvent atteindre une dureté de 1800 HV et offrent une excellente résistance à l'usure, mais sont très fragiles et ne conviennent qu'à des conditions très stables. Les substrats très tenaces ont une dureté d'environ 1300 HV. Ils ne peuvent usiner qu'à des vitesses de coupe plus basses et s'usent plus vite, mais ont une meilleure résistance aux coupes interrompues et conditions défavorables.
Le bon équilibre entre dureté et ténacité est le facteur le plus crucial lors de la sélection d'un grade pour une application particulière. Choisir un grade trop dur peut entraîner des micro-fissures sur le tranchant ou même une rupture catastrophique. À l'inverse, un grade trop tenace s'usera vite ou nécessitera de réduire la vitesse de coupe, réduisant la productivité. Le Tableau 1 fournit quelques directives de base pour sélectionner la dureté correcte :
| Matériau | Tournage | Fraisage | ||
|---|---|---|---|---|
| Continu | Légèrement interrompu | Fortement interrompu | ||
| Acier | Dur | Moyen | Tenace | Tenace |
| Acier inoxydable | Dur | Moyen | Tenace | Tenace |
| Aluminium | Dur | Moyen-Dur | Moyen | Moyen |
| Inconel | Très dur | Dur | Moyen | Tenace |
| Titane | Très dur | Dur | Moyen | Moyen |
Que sont les revêtements de carbure ?
La plupart des plaquettes carbure modernes et outils monobloc sont revêtus d'un film mince (entre 3 et 20 microns, soit 0,0001 à 0,0007 pouce). Le revêtement est généralement composé de couches de nitrure de titane, d'oxyde d'aluminium et de carbonitrure de titane. Ce revêtement augmente la dureté et crée une barrière thermique entre la coupe et le substrat.
Les revêtements d'outils de coupe sont ajoutés par l'une de deux technologies majeures :
- CVD (Dépôt chimique en phase vapeur) — Les couches CVD peuvent atteindre 25 microns d'épaisseur. Cette épaisseur assure une barrière thermique efficace et permet des vitesses de coupe plus élevées que les revêtements PVD. En revanche, cette même épaisseur rend impossible des arêtes très vives, et le revêtement est plus sujet aux fissures et ruptures.
- PVD (Dépôt physique en phase vapeur) — Les revêtements PVD ont une épaisseur de 1 à 8 microns. Les plaquettes PVD doivent fonctionner à des vitesses de coupe plus basses que les CVD ; cependant, elles sont plus tenaces, peuvent être appliquées sur des arêtes vives, et ont des surfaces plus lisses générant moins de frottement.
Le Tableau 2 fournit un guide de base pour sélectionner le revêtement le plus adapté à différentes applications.
| Matériau | Tournage | Tronçonnage et rainurage | Fraisage | |
|---|---|---|---|---|
| Haute vitesse de coupe | Basse vitesse de coupe | |||
| Acier | CVD | PVD | PVD | PVD / CVD mince |
| Acier inoxydable | CVD mince | PVD | PVD | PVD / CVD mince |
| Aluminium | Non revêtu | Non revêtu | Non revêtu | Non revêtu |
| Inconel | PVD mince | PVD mince | PVD mince | PVD |
| Titane | PVD mince / Non revêtu | PVD mince / Non revêtu | PVD mince / Non revêtu | PVD / Non revêtu |
Que sont les post-traitements ?
Bien qu'ils n'aient gagné du terrain qu'il y a environ une décennie, l'ajout d'un post-traitement après revêtement est devenu une norme industrielle. Ces traitements sont généralement du sablage ou d'autres techniques de polissage qui lissent la couche de revêtement supérieure, réduisant le frottement et, par conséquent, la chaleur générée. Les différences de prix sont généralement mineures, et dans la plupart des cas, il est recommandé de favoriser les grades avec post-traitement.
Tableaux de sélection des grades
Pour choisir le bon grade de carbure pour une application particulière, consultez le catalogue ou le site du fournisseur. Bien qu'il n'y ait pas de standard international formel, la plupart utilisent des tableaux décrivant les enveloppes de travail recommandées basées sur leur « plage d'application » exprimée par une combinaison lettre-chiffre de trois caractères, comme P05-P20.
La première lettre représente le groupe de matériau selon la norme ISO. Une lettre et une couleur correspondante sont attribuées à chaque groupe.
| Lettre | Matériau | Couleur |
| P | Acier | Bleu |
| M | Acier inoxydable | Jaune |
| K | Fonte | Rouge |
| N | Non-ferreux | Vert |
| S | Super-alliages | Orange |
| H | Acier trempé | Gris |
Les deux chiffres suivants représentent le niveau de dureté relatif du grade sur une échelle de 05 à 45 par incréments de 5. Une application 05 nécessite un grade très dur pour conditions favorables et stables. Une application 45 nécessite un grade très tenace pour conditions défavorables et instables.
Encore une fois, il n'y a pas de standard pour ces valeurs, elles doivent être interprétées comme valeurs relatives dans le tableau spécifique où elles apparaissent. Par exemple, un grade marqué P10-P20 dans deux catalogues de fournisseurs différents pourrait avoir une dureté différente.
Les tableaux de sélection sont généralement présentés séparément pour quatre applications principales :
- Tournage
- Fraisage
- Rainurage/Tronçonnage
- Forage
Un grade marqué P10-P20 dans le tableau tournage pourrait avoir une dureté différente qu'un grade P10-P20 dans le tableau fraisage, même dans le même catalogue. Cette différence vient du fait que les conditions favorables varient selon les applications. Le tournage est mieux abordé avec des grades très durs, mais en fraisage, les conditions favorables nécessitent une certaine ténacité en raison de sa nature interrompue.
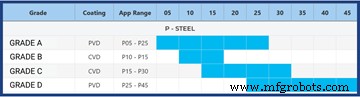
Le Tableau 3 représente un graphique hypothétique des grades et leurs utilisations dans différentes difficultés d'applications de tournage, tel qu'il pourrait apparaître dans un catalogue de fournisseur d'outils de coupe. Dans cet exemple, le grade A serait recommandé pour une large gamme de conditions de tournage, mais pas pour les coupes fortement interrompues, tandis que le grade D serait recommandé pour le tournage fortement interrompu et autres conditions très défavorables. Des outils comme le Grades Finder de MachiningDoctor.com permettent de rechercher des grades selon ce système de désignation.
Désignations des grades de carbure
Tout comme il n'y a pas de standard officiel pour les plages d'application, il n'y a pas de standard formel pour les désignations de grades. Cela dit, la plupart des grands fournisseurs de plaquettes carbure suivent des lignes directrices communes. La désignation « classique » suit un format de six caractères BBSSNN, où :
- BB — Code Marque : Chaque grand fournisseur a ses propres lettres associées.
- SS — Numéro de série du grade : Les numéros de série sont généralement représentés par deux chiffres aléatoires. Une série est habituellement un groupe de grades conçus pour une matière première particulière et partageant un type de revêtement commun. Exemples :
- BB85 — grades CVD pour tournage acier.
- BB64 — grades PVD pour alliages base nickel.
- BB23 — grades CVD pour fraisage fonte.
- NN — Niveau de dureté : Les deux derniers chiffres, dans la plupart des cas, reflètent le niveau de dureté des différents grades dans une série. Le nombre varie généralement de 05 à 45 selon le même système expliqué pour les tableaux. Exemples :
- BB8505 — Grade très dur pour tournage acier en conditions stables.
- BB8540 — Grade très tenace pour tournage acier en coupes fortement interrompues.
L'explication ci-dessus est correcte dans de nombreux cas. Mais comme ce n'est pas une norme ISO/ANSI, certains fournisseurs font leurs propres ajustements, il est sage de surveiller ces changements.
Grades de tournage
Les grades jouent un rôle vital dans les applications de tournage, plus que dans toute autre application. C'est pourquoi, dans n'importe quel catalogue, la section tournage présentera la plus grande sélection de grades.
Pourquoi les grades sont-ils si importants en tournage ?
Cette large gamme de grades de tournage découle de la large gamme d'applications de tournage. Tout, de l'usinage continu, où le tranchant est constamment engagé et ne subit pas d'impact mais génère beaucoup de chaleur, aux coupes interrompues avec impacts lourds, entre dans cette catégorie.
La large gamme de grades de tournage concerne aussi la vaste gamme de diamètres en fabrication, de 1/8 pouce (3 mm) pour machines de type suisse à 100 pouces pour usages industriels lourds. Comme la vitesse de coupe dépend aussi du diamètre, il y a besoin de grades différents optimisés pour vitesses basses ou hautes.
Les grands fournisseurs fournissent généralement des séries séparées pour chaque groupe de matériau. Dans chaque série, les grades vont du tenace pour coupes interrompues au dur pour usinage continu.
Grades de fraisage
En fraisage, la gamme de grades offerte est plus petite. En raison de la nature fondamentalement interrompue de l'application, les outils de fraisage nécessitent des grades tenaces avec haute résistance aux impacts. Pour la même raison, la couche de revêtement doit être mince — sinon, elle ne résistera pas aux impacts.
La plupart des fournisseurs utiliseront un substrat tenace et une variété de revêtements pour fraiser différents groupes de matériaux.
Grades de tronçonnage et rainurage
En tronçonnage ou rainurage, la sélection de grade est limitée par les facteurs de vitesse de coupe. C'est-à-dire que le diamètre diminue à mesure que la coupe approche du centre. La vitesse de coupe diminue ainsi graduellement. En tronçonnage jusqu'au centre, la vitesse atteint finalement zéro à la fin de la coupe, et l'opération devient du cisaillement au lieu de la coupe.
Par conséquent, un grade pour tronçonnage doit être compatible avec une large gamme de vitesses de coupe, et le substrat doit être assez tenace pour gérer le cisaillement à la fin.
Le rainurage peu profond est une exception. Comme il partage des similitudes avec le tournage, les fournisseurs avec une grande sélection de plaquettes de rainurage offriront généralement une plus grande variété de grades pour groupes de matériaux et conditions spécifiques.
Grades de forage
En forage, le centre de la mèche a toujours une vitesse de coupe de zéro, tandis que la périphérie a une vitesse dépendant du diamètre et de la vitesse de broche. Les grades optimisés pour hautes vitesses échoueront et ne devraient pas être utilisés. La plupart des fournisseurs n'offriront qu'une poignée de grades.
Équipement industriel
- Guide expert installation et maintenance vibreurs industriels
- Guide essentiel de la sécurité des grues à pont : protéger les travailleurs et réduire les accidents
- Guide complet des étriers de frein à disque industriels : conception, applications et impact sectoriel
- Opérations et maintenance des grues : guide complet de sécurité et d'entretien
- Guide définitif pour choisir les accouplements moteurs pour une performance durable
- Maîtriser les fins de course : Guide complet pour la sécurité et l'efficacité
- Comprendre le freinage dynamique dans les trains lourds
- Guide complet des composants de freins industriels
- Guide complet des grues de chargement : sélection, maintenance et applications industrielles