



Forage profond précis sans dérive
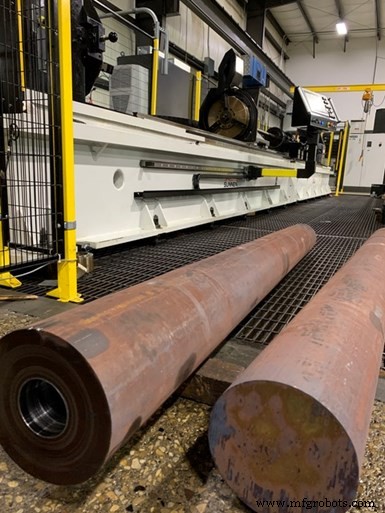
Le SHDD-4500 de Sunnen peut forer des diamètres intérieurs entre 0,8 et 5,0 pouces et réaliser des alésages ou du trépanage sur des diamètres intérieurs jusqu'à 7,0 pouces, le directeur général de Midwest, Tom Huiras, affirmant que la machine reste précise à toute taille de trou avec une dérive minimale. Toutes les images sont fournies par Sunnen.
Les pièces cylindriques sortant du SHDD-4500 de forage profond de Sunnen chez Midwest Precision Manufacturing présentent une différence nette par rapport aux travaux de forage profond auxquels l'atelier est habitué. Sur les pièces de la machine Sunnen, il est extrêmement difficile de dire quelle extrémité est l'entrée et laquelle est la sortie. Au-delà de cet alignement de trou supérieur, le SHDD-4500 a aussi raccourci les temps de cycle de Midwest et simplifié la programmation du forage profond par rapport aux autres foreuses profondes de l'atelier.
Midwest Precision Manufacturing est un atelier qui effectue du forage profond, du forage canon de précision et du rodage de précision pour une large gamme de clients, avec un accent particulier sur ceux du pétrole et gaz, fonderie sous pression ou industrie médicale. L'entreprise a aussi assoupli les problèmes de chaîne d'approvisionnement de ses clients en produisant des pièces de rechange pour aciéries et tuyaux en acier.
Le SHDD-4500 a été clé pour maintenir les délais de Midwest bas depuis son arrivée en décembre 2020. Cette machine est l'une des rares véritablement sur mesure pour les besoins d'un atelier — Midwest était l'un des 10 ateliers à avoir donné son avis pendant le développement, contribuant au design final.
Cette machine étant la première incursion de Sunnen, fournisseur de technologie de rodage, dans le forage profond, Midwest a consulté sur les défis et exigences. L'atelier a ensuite testé la fiabilité mécanique des amortisseurs de vibration et convoyeurs de copeaux du prototype pour assurer la compatibilité avec le flux constant de pièces en Inconel, titane, aciers 4140 et 8620 que Midwest fore régulièrement. Le chef d'équipe senior Chris Braby a aussi joué un rôle significatif dans la conception du contrôle de la machine Sunnen.
Base de données sur machine
"Les anciens systèmes de forage nécessitent une expertise opérateur, ce qui demande beaucoup de formation", dit Braby. Il a travaillé avec Sunnen pour que le contrôle de la foreuse profonde rationalise l'expérience opérateur et rende la machine plus facile à faire fonctionner.
Clé pour rationaliser l'opération : permettre au contrôle de sauvegarder les vitesses et avances de chaque numéro de pièce pour un accès ultérieur via menus déroulants. Cela permet aux nouveaux employés d'utiliser les connaissances du personnel expérimenté en gagnant du temps sur les travaux répétitifs ou en utilisant des paramètres réussis comme points de départ pour des pièces similaires du même matériau.
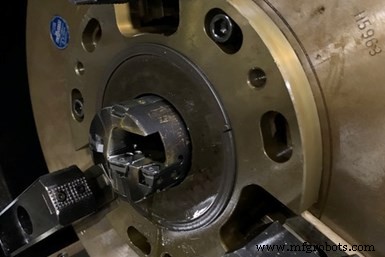
Midwest a pu améliorer ses vitesses et avances de 20 à 30 % pour les pièces sur le SHDD-4500 comparé à ses anciennes foreuses.
Stabilité de la machine (W)hole
Outre le contrôle, Sunnen et Midwest ont priorisé la stabilité et la précision pour la première génération de foreuses profondes de Sunnen. Des vis à billes asservies pour l'avance de l'outil offrent un positionnement plus précis et une durée de vie plus longue qu'un système crémaillère-pignon, tandis que des rails linéaires robustes transportent les amortisseurs de vibration de l'entraînement d'outil et le chariot de la broche d'entraînement.
Le SHDD-4500 supporte des pièces jusqu'à 13,12 pieds (4 m) de long, avec un diamètre extérieur maximal de 508 mm. Pour le forage plein, la machine supporte des diamètres intérieurs de 0,8 à 5,0 pouces (19 à 127 mm), avec alésage et trépanage jusqu'à 7,0 pouces (177,8 mm). Mais malgré la large gamme de tailles, l'atelier a constaté que la machine maintient des tolérances serrées sur la taille et la dérive du trou. Selon Huiras, les tailles de trou sont maintenues à ±0,005 pouce (0,127 mm), avec une dérive inférieure à 0,001 pouce (0,0254 mm) par pouce foré.
Ce niveau de précision surpasse les autres foreuses profondes de Midwest et a permis à l'atelier d'augmenter les vitesses et avances de 20-30 % sur pièces en alliages et aciers inoxydables sur le SHDD-4500. Cette augmentation de cadence a aidé Midwest à maintenir ses délais à une semaine et demie, même face à une demande accrue.
Équipement industriel
- Perçage par friction expliqué : coupe par chaleur pour trous plus rapides et plus propres
- Vis auto-taraudeuses vs vis traditionnelles : choisir la meilleure fixation pour votre projet
- Atteindre une stabilité inégalée en perçage de trous profonds
- Guide complet du perçage par électroérosion (EDM) : techniques, machines et astuces
- Comprendre le perçage par électroérosion : principes et techniques clés
- Pourquoi le perçage de trous profonds est un défi — et comment les ateliers de précision le surmontent
- Guide Complet des Opérations sur Perceuse
- Maîtriser le taraudage de trous profonds sur Haas CNC : Techniques de brisement de copeaux et picotage
- ECS G83 Cycle perçage profond et dégagement : Perçage trous précis et efficace