



Maîtriser le compactage de l'asphalte : techniques clés pour un revêtement durable
Le compactage de l'asphalte est une partie essentielle du processus de revêtement souple. La production, la mise en œuvre et le compactage de l'enrobé à chaud (EAC) ou de l'enrobé tiède (ET) sont liés au temps — c'est pourquoi les retards ne peuvent vraiment pas être permis dans ce processus de construction. Même des retards modérés peuvent interférer avec la capacité d'atteindre l'objectif ultime de revêtements à longue durée de vie.
Savoir comment effectuer chaque phase du processus de compactage de l'asphalte est important — suivre les meilleures pratiques est critique. Voici les choses les plus importantes à savoir sur chaque étape.
TROIS PHASES DU COMPACTAGE DE L'ASPHALTE
Historiquement, l'industrie du revêtement a reconnu qu'il y a plusieurs activités impliquées dans l'élimination des vides d'air des matériaux de revêtement. Cela s'accomplit pendant les trois phases du compactage de l'asphalte :
- La règle du finisseur est le premier outil utilisé pour améliorer la capacité portante des matériaux de revêtement pendant le processus de mise en œuvre.
- Le compactage par rouleau est la phase suivante. Selon l'application, les spécifications matériaux, le type de finisseur et autres variables, un ou plusieurs compacteurs sont employés pour augmenter davantage la densité du revêtement.
- La phase finale est le compactage par le trafic via les véhicules routiers. L'industrie reconnaît que de forts volumes de trafic poids lourds réduiront encore les vides d'air du revêtement. C'est vrai même quand le revêtement a été correctement compacté pendant les phases de construction de mise en œuvre et compactage par rouleau.
Examinons plus en profondeur les procédures de chaque phase.
PROCESSUS DE COMPACTAGE PAR LA RÈGLE DU FINISSEUR
De nombreuses variables influencent la capacité de la règle du finisseur à éliminer les vides d'air du mélange de revêtement d'asphalte. Selon le type de règle, son poids, la vitesse de pose et d'autres variables, la densité du matériau après la pose peut varier de 70 % de densité relative à 90 % — voire plus dans certains cas. Les règles utilisant l'influence de la vibration pendant la mise en œuvre produisent généralement une densité globale un peu plus faible, mais elles permettent des vitesses de pose plus rapides pour les applications où la productivité est plus importante. Les règles vibrantes permettent des vitesses de pose aussi rapides que 30 m/min (100 pieds/min).
Les règles à damage équipées de barres de damage simples ou doubles produisent généralement une densité plus élevée, mais l'accomplissent à des vitesses de pose plus lentes. La vitesse d'avancement des règles à damage est limitée par la fréquence des dameurs et par la largeur de la barre de damage, qui se rapporte à la surface de contact. Les vitesses de pose avec une règle à barre de damage sont rarement supérieures à 10 m/min (33 pieds/min). Cela est généralement considéré comme trop lent pour le type de revêtement d'asphalte typiquement fait en Amérique du Nord.
La température à laquelle le revêtement est posé par le finisseur est importante pour un compactage réussi, mais elle dépend du matériau. Les mélanges d'asphalte mastic pierreux (EMP) sont produits avec des liants relativement rigides et des granulats souvent blociformes et grossièrement gradués. L'EMP est régulièrement produit à des températures supérieures à 176 °C (350 °F) et posé avant que le mélange ne refroidisse sous 149 °C (300 °F).
Les mélanges Superpave contenant des liants modifiés aux polymères sont produits et traités à des températures élevées similaires. Les mélanges Marshall avec liants asphalte pur sont faits à des températures un peu plus basses pour éviter d'endommager le liant par surchauffe. Ces mélanges sont généralement posés à des températures entre 121 °C et 149 °C (250 °F à 300 °F). Les nouvelles technologies de mélanges, appelées enrobés tièdes (ET), permettent de réduire les températures de mélange jusqu'à 38 °C (100 °F) pour des économies d'énergie considérables pendant la production.
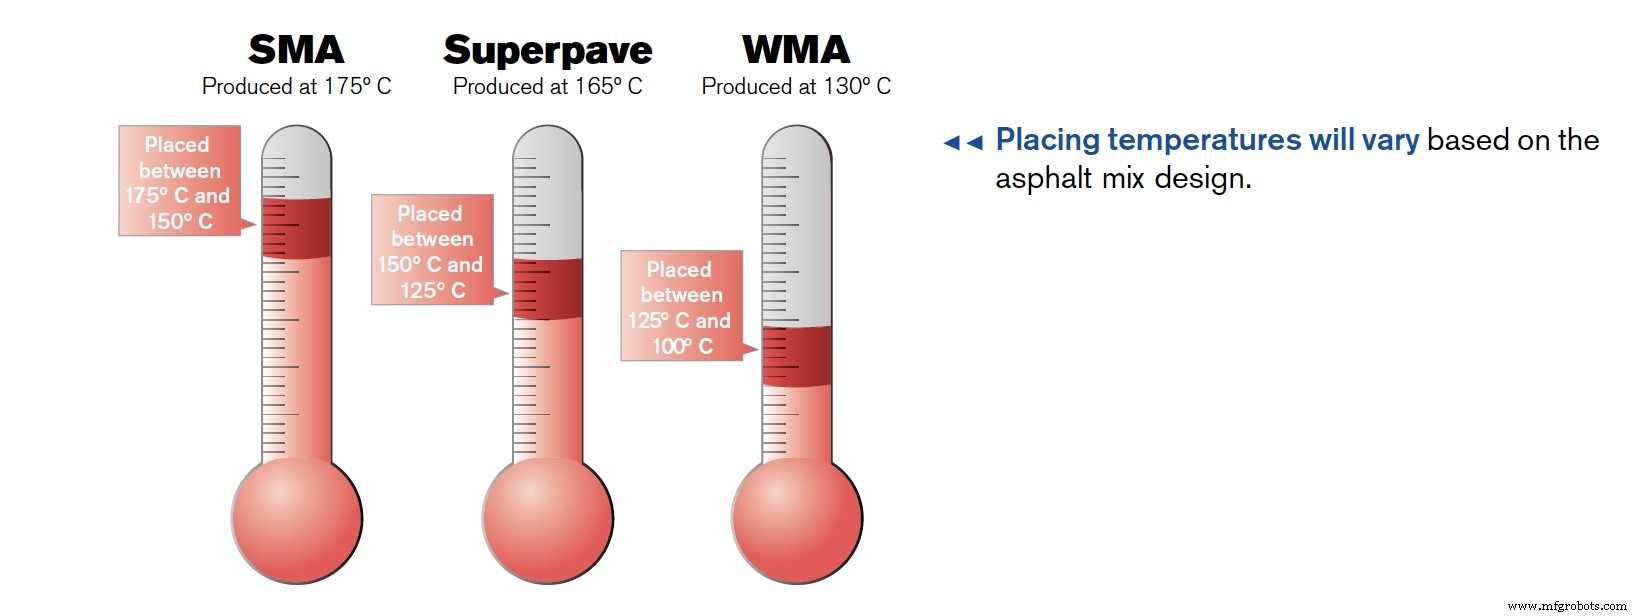
Le temps de traitement pour tous ces mélanges est approximativement la même durée. L'uniformité de la température pendant le processus de pose est primordiale pour atteindre un contenu en vides d'air et une capacité portante uniformes du revêtement.
PROCESSUS DE COMPACTAGE PAR ROULEAU
Le processus de compactage par rouleau est intégral à la construction de revêtements souples de haute qualité. En suivant des finisseurs avec règles vibrantes, les compacteurs doivent augmenter la densité du matériau de 20 % en moyenne. Cela doit être complété avant que la température du mélange de revêtement d'asphalte ne descende en dessous de sa limite de travail. Selon les propriétés du mélange et d'autres variables, cette limite basse de température peut être aussi chaude que 80 °C (175 °F) ou aussi froide que 50 °C (120 °F), selon la conception du mélange et les propriétés du liant de ciment d'asphalte.
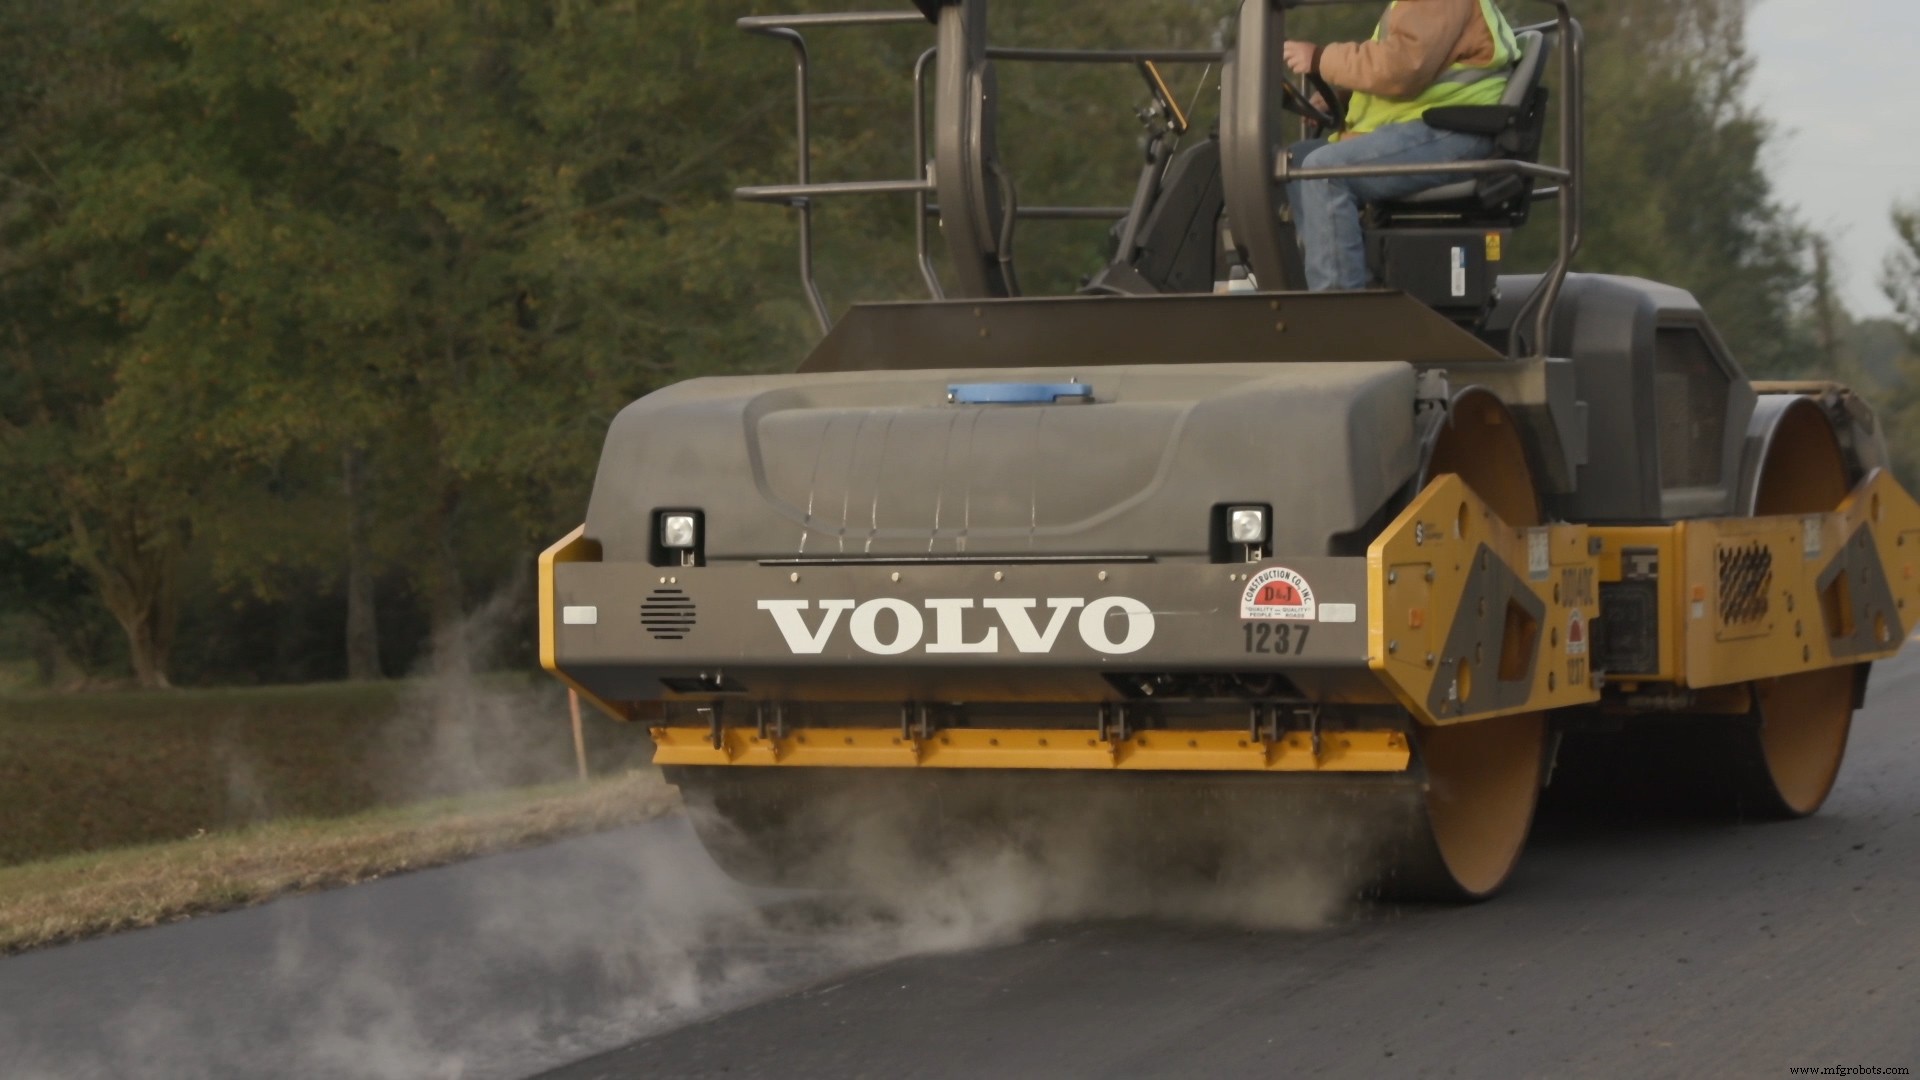 Le compactage de finition est la partie la plus importante du processus de compactage de l'asphalte et résulte en l'élimination de la plupart des vides d'air de la structure du revêtement. Il est important de sélectionner le type et la taille appropriés d'équipement de compactage pour le compactage de finition et de couvrir uniformément toute la surface du revêtement.
La sélection d'un compacteur de finition se fait souvent selon sa largeur de roulement et l'optimisation de la couverture uniforme du panneau revêtu. Par exemple, si la largeur de pose est de 3,66 m (12 pieds), un compacteur de finition avec une largeur de tambour de 2 m (79 pouces) peut couvrir la largeur du panneau en deux passages côte à côte avec un débord suffisant des bords de tambour et un chevauchement au centre.
Sélectionner un compacteur de finition avec une largeur de tambour plus étroite réduira la productivité car trois passages côte à côte seront nécessaires pour couvrir correctement le panneau. Sélectionner un compacteur avec un tambour plus large n'augmentera pas la productivité. En fait, cela peut causer une densité non uniforme du panneau quand un chevauchement excessif dans le motif de roulement se produit.
Les compacteurs qui suivent le compacteur de finition devraient aussi être sélectionnés pour que le train de compactage accomplisse les deux objectifs de densité et de lisseur tout en maintenant l'équilibre de productivité défini par le train de revêtement.
PROCESSUS DE COMPACTAGE PAR LE TRAFIC
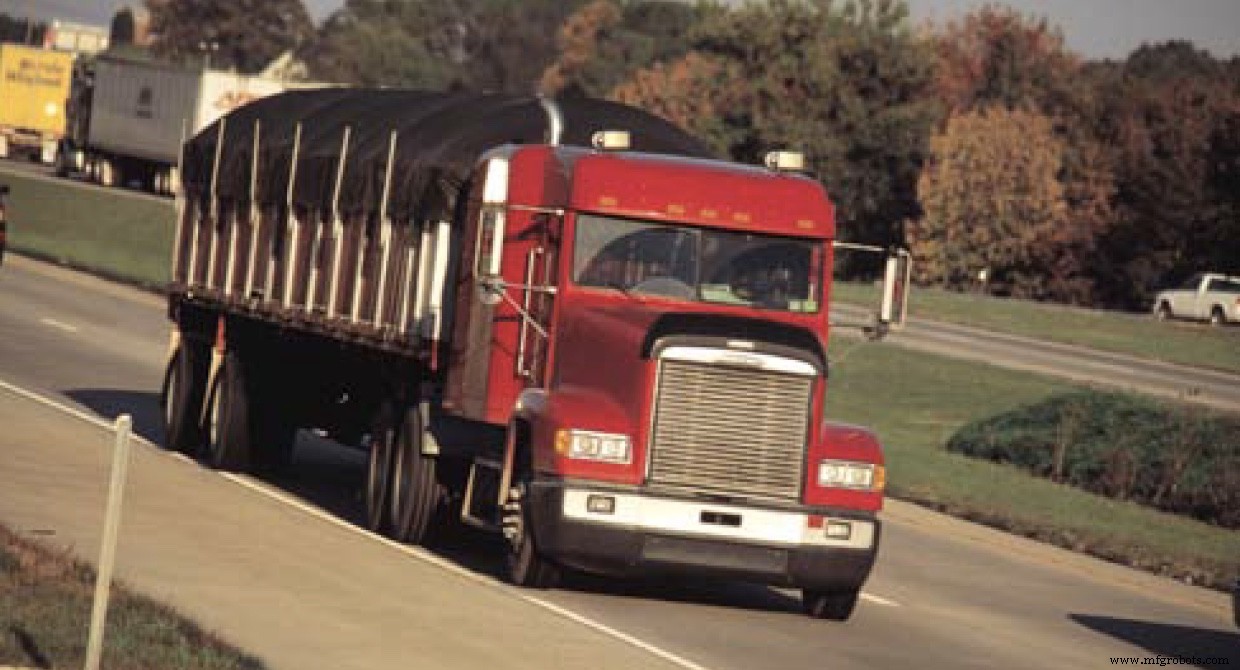
Les agences et groupes de recherche dans l'industrie de la construction de revêtements souples ont prouvé que les revêtements reçoivent une réduction supplémentaire des vides d'air par les effets de poids du trafic sur le revêtement. Le Test Routier AASHO était une série d'expériences menées par l'American Association of State Highway Officials à la fin des années 1950 pour déterminer la performance des structures de revêtement sous charge. Le Rapport Spécial publié après ces tests a montré que le plus grand dommage au revêtement était causé par le trafic poids lourds sur autoroute. La charge légale pour camions à essieux tandem était de 21 770 kg (48 000 livres) sur les essieux de remorque et 5 440 kg (12 000 livres) sur les essieux de tracteur. Un semi-remorque, à l'époque équipé de pneus à carcasse diagonale gonflés à 4,8-5,5 bar (70-80 psi), causait plus de détresse au revêtement que plus de 50 000 voitures particulières et pickups.
La capacité de concevoir et construire correctement des structures de revêtement souple permet au compactage par le trafic de se produire sans créer de défaillance précoce du revêtement ou de détresse excessive de la surface. L'attention aux détails pendant le processus de sélection des matériaux, la conception du revêtement et les activités de construction sur le terrain résultera en des revêtements souples à longue durée de vie ne nécessitant qu'un entretien de routine. Un compactage d'asphalte réussi ouvre la voie à la responsabilité fiscale, garde les automobilistes satisfaits, et aide à éviter les retards de trafic dans les zones de construction.
Équipement industriel
- Résines polyester : guide essentiel pour les applications composites
- Tissus tissés : fondamentaux pour la fabrication composite
- Maîtriser l'usinage de tour CNC : bases essentielles et meilleures pratiques
- Fraiseuses 101 : guide complet sur leur fonction, composants et utilisations
- Panneaux de contrôle électriques : Essentiels de conception pour la sécurité et le ROI
- Logique à contacts 101 : maîtriser les fondamentaux pour réussir l'automatisation
- Maîtriser la finition de surface : guide complet de mesure et de fonction
- Passer de l'hydraulique à l'électrique : Points clés à considérer pour les actionneurs
- Comprendre les systèmes de freinage d'éolienne : Conception, fonctionnement et efficacité