



L'impression 3D dans la joaillerie : Comment la technologie transforme design, production et personnalisation
La joaillerie allie art, savoir‑faire et individualité. L'impression 3D fusionne désormais ces éléments avec une technologie de pointe, débloquant des designs autrefois impossibles.
Les imprimantes haute résolution donnent vie à des concepts complexes plus vite et avec moins de déchets. Des designs qui demandaient des semaines de sculpture manuelle peuvent être créés numériquement, imprimés et finis en une fraction du temps — tout en conservant la qualité artisanale que les clients attendent.
De plus, l'impression 3D élargit les horizons créatifs, laissant les designers expérimenter géométries complexes, espaces négatifs et structures en treillis légères que les méthodes traditionnelles peinent à réaliser.
Cet article explore comment l'impression 3D redessine le design, la fabrication et la personnalisation en joaillerie, et ce que cela signifie pour les joailliers confirmés comme pour les nouveaux innovateurs.
La joaillerie traditionnelle avant l'impression 3D
Historiquement, la joaillerie était façonnée à la main par sculpture, fonte à la cire perdue, estampage et électroformage. Ces techniques exigeaient un savoir‑faire exceptionnel et pouvaient prendre des jours ou semaines pour produire une seule pièce. Reproduire un design de façon constante était difficile ; toute erreur signifiait souvent tout recommencer.
Si ces méthodes artisanales restent valorisées, elles sont de plus en plus complétées par des approches modernes qui rationalisent la production et réduisent les coûts initiaux pour les grandes séries.
Comment les approches numériques s'intègrent à la joaillerie traditionnelle
L'impression 3D s'intègre parfaitement au flux de travail traditionnel, améliorant plutôt que remplaçant le savoir‑faire qui définit l'industrie.
Les outils numériques génèrent des modèles détaillés en cire ou résine en quelques heures, réduisant drastiquement le travail manuel. Les étapes de finition — polissage, détails à la main — reposent encore sur des artisans qualifiés, préservant la touche humaine.
Les erreurs de design sont désormais plus faciles et moins coûteuses à corriger, permettant aux créateurs indépendants comme aux grands fabricants d'expérimenter librement sans le risque élevé des méthodes traditionnelles.
Avantages clés pour joailliers et clients
L'impression 3D apporte rapidité, personnalisation et économies.
- Temps de prototypage passant de jours à heures, accélérant les validations clients.
- Plusieurs modèles complexes produits en une seule série, soutenant petits lots et personnalisation de masse.
- Gaspillage matériau réduit drastiquement, rendant les pièces sur mesure plus abordables.
- Imprimantes haute résolution (détail 25 microns) permettant structures filigranes autrefois inaccessibles.
- Itération rapide laissant clients visualiser et ajuster plusieurs variantes vite, fidélisant et générant du réachat.
Créations personnalisées et sur mesure
L'impression 3D permet aux designers de produire des pièces vraiment uniques — bagues de fiançailles, mise à jour d'héritages, objets commémoratifs — en ajustant simplement les modèles CAO. Gravures complexes, filigranes et géométries personnalisées deviennent routinières, donnant aux marques indépendantes un avantage distinct.
Flexibilité de design étendue
La conception numérique supprime de nombreuses limites géométriques, permettant pièces imbriquées, cœurs creux et formes organiques impossibles à la main. Caractéristiques sous 0,5 mm réalisables, permettant usage minimal de matériau sans compromettre l'esthétique.
Prototypage plus rapide et réparations facilitées
Un modèle préliminaire s'imprime en 1‑2 heures, donnant un retour instantané. Sections endommagées ou modifiées — comme un fermoir — peuvent être réimprimées précisément, assurant réparations rapides et exactes.
Efficacité de production accrue
Petits studios et grands fabricants peuvent échelle efficacement. Avec constructions multiples, 500‑2 000 pièces/mois sont atteignables. Modèles maîtres créent moules caoutchouc ou silicone, permettant moulage à haute répétabilité et réduisant la main‑d'œuvre.
Avantage concurrentiel pour designers indépendants
L'impression 3D abaisse les barrières d'entrée : moins de capital pour l'outillage, courbe d'apprentissage plus courte, capacité d'itérer vite. Services d'impression à la demande réduisent encore les coûts de démarrage, permettant focus sur design et vente directe.
Choix des matériaux
Les designers utilisent généralement des résines calcinables qui brûlent proprement, préservant le détail lors de la fonte à la cire perdue d'or, argent, laiton ou bronze. Pour l'impression métal directe, la fusion sur lit de poudre offre pièces finies mais à coût plus élevé. Résines plastiques ou nylon idéales pour prototypes légers.
Poids optimisé
En ajustant épaisseur de paroi et structure interne, les designers réduisent l'usage de métal, baissent les coûts et créent pièces plus légères et confortables. Structures en treillis maintiennent la résistance tout en coupant le volume.
Processus et techniques en joaillerie imprimée 3D
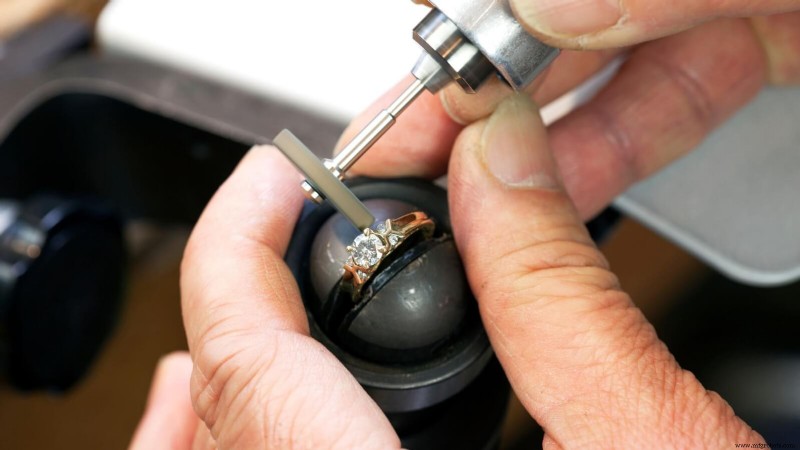
Le flux commence par un modèle 3D numérique, imprimé comme modèle cire ou résine pour fonte à la cire perdue. Méthodes alternatives incluent impression 3D métal directe via fusion sur lit de poudre et production moules caoutchouc pour gros volumes.
Impression 3D directe de composants joaillerie
Construction couche par couche en métal contournant la fabrication de moules, permettant designs complexes en or, argent ou platine. Nécessite cependant post‑traitement significatif — retrait supports, polissage — pour standards haute joaillerie.
Fonte à la cire perdue via modèles imprimés 3D
Modèles cire ou résine imprimés 3D transfèrent le détail complexe au métal avec déchets réduits et itération plus rapide. Résines à calcination propre préviennent résidus, assurant écoulement métal fluide.
Fonte à la cire perdue et fabrication de moules
Maîtres haute résolution créent moules silicone ou caoutchouc durables supportant >170 °C. Ces moules permettent production efficace, répétable de designs complexes.
Impression 3D métal (métaux précieux inclus)
Frittage laser direct métal construit pièces depuis poudres métaux précieux. Plus coûteux, mais élimine étapes de fonderie et offre liberté de design sans précédent.
CNC vs impression 3D pour joaillerie
Le fraisage CNC excelle aux formes géométriques mais génère plus de déchets ; l'impression 3D ajoute matériau couche par couche, permettant structures internes complexes et prototypage rapide. Beaucoup de joailliers combinent les deux pour résultats optimaux.
Principaux logiciels et outils de conception pour modélisation joaillerie
Les logiciels CAO dédiés joaillerie offrent gabarits tailles bagues, sertissages griffes et rendu photoréaliste, permettant designers et clients de prévisualiser pièces finales précisément. La conception paramétrique permet changements de dimensions rapides tout en préservant l'intention.
Choisir le bon programme CAO
Sélectionner logiciel avec UI intuitive, bibliothèques joaillerie, export STL/OBJ, simulation matériaux temps réel. Options essai ou cloud aident débutants à contenir les coûts.
Considérations pré‑impression
Vérifier épaisseur parois, ajouter supports, éviter contre‑dépouilles, utiliser logiciel tranchage pour vérifications orientation et échelle. Simulation adéquate prévient échecs et réduit post‑traitement.
Imprimantes et options matériaux
Imprimantes résine SLA/DLP dominent pour leur détail et calcinabilité. Fusion sur lit de poudre métal offre impressions métal directes mais à coût plus élevé. Imprimantes FDM conviennent pièces plus grandes, simples.
Imprimantes résine atteignent maintenant résolution 8K, repoussant les limites du design. Jet de matériau cire‑like réduit résidus, améliorant qualité de fonderie.
Cires et résines calcinables spécialisées
Résines faible cendre (15‑30 % cire) brûlent proprement, préservant détail fin. Résistance mécanique doit soutenir structures délicates. Post‑durcissement suit directives fabricant pour stabilité.
Filaments et poudres métalliques
Filaments métal‑infusés requièrent frittage ; impression poudre métal complète (ex. fusion laser sélective) donne pièces finies. Supports et polissage essentiels pour qualité surface.
Résines moules caoutchouc et autres matériaux
Résines haute température produisant moules caoutchouc vulcanisé capturant le détail. Résines flexibles permettant pièces pliables comme attaches boucles d'oreilles. Résines haute teneur cire optimisant fidélité fonderie.
Critères de sélection d'imprimante
Prioriser résolution (≤25 µm), volume construction pour production par lots, compatibilité matériaux, facilité maintenance.
Impression interne vs externalisée
Posséder une imprimante donne contrôle total mais implique coût initial et formation. L'externalisation réduit investissement initial et offre variété matériaux, idéale pour nouveaux designers ou faibles volumes. Modèle hybride — prototype interne, production externalisée — maximise l'efficacité.
Lignes directrices pratiques, analyse coûts et meilleures pratiques
Pour intégrer l'impression 3D avec succès, suivre ces étapes :
- Établir flux rationalisé : CAO → impression 3D → post‑traitement → finition.
- Réaliser analyse seuil rentabilité comparant sculpture manuelle vs impression 3D, intégrant temps et déchets.
- Suivre métriques clés : coût par impression, production mensuelle, fréquence révisions.
- Planifier étapes production pour éviter goulots d'étranglement.
Exigences essentielles pour réussir
- Maîtrise CAO joaillerie et compréhension tailles bagues et sertissages pierres.
- Équipement fiable : imprimante 3D adaptée, four calcination, outils polissage.
- Maîtrise réglages imprimante — hauteur couche, exposition — pour éviter échecs.
- Maintenance constante : nettoyage, remplacement résine, calibrage.
Limitations et pièges courants
- Gérer odeurs résine ; utiliser durcissement UV et ventilation adéquate.
- Éviter sections trop fines pouvant gauchir.
- Assurer extraction fumées adéquate pendant calcination.
- Calibrer régulièrement imprimantes et remplacer consommables.
Calcul temps et économies
- Coûts main‑d'œuvre vs impression : heures sculpture manuelle × taux horaires vs cycles plus rapides et coûts matériaux.
- Corrections numériques éliminant retouches coûteuses.
- Production par lots plus élevée réduisant coût unitaire.
- Déchets minimaux avec résines ou poudres réutilisables.
Du prototypage à la production à échelle
- Protyper vite, puis répliquer avec modèles maîtres pour moules.
- Fichiers numériques permettant passage instantané pièce unique à grandes séries.
- Ajouter capacité impression ou tumbler automatisés incrémentalement selon demande.
Règles pratiques et astuces pro
- Orienter designs pour réduire contact supports sur surfaces visibles.
- Utiliser épaisseur paroi 0,6‑0,8 mm pour pièces délicates.
- Adapter polissage au matériau ; tester sur échantillons.
- Documenter tous paramètres impression pour constance.
Opportunités pour designers émergents
- Fabrication à la demande éliminant risque stock.
- Modifications CAO rapides répondant tendances ou demandes clients.
- E‑commerce et financement participatif validant demande avant séries.
- Focus pièces complexes, personnalisées pour concurrencer marques production de masse.
Inspirations créatives et innovations futures
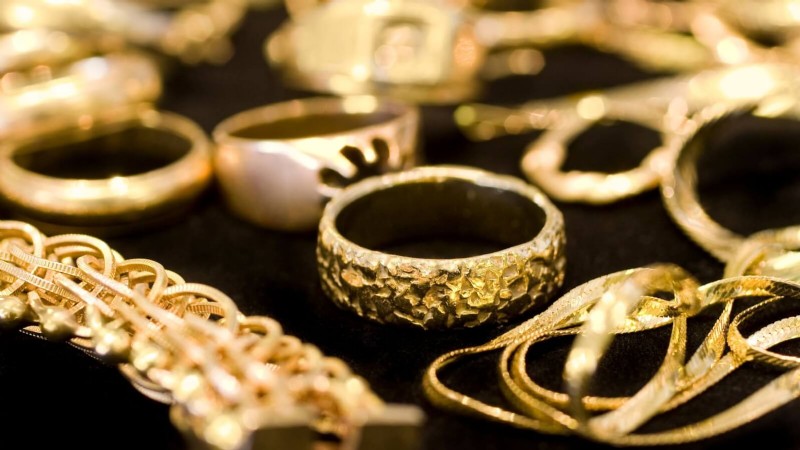
La joaillerie moderne embrasse structures en treillis, formes nature‑inspirées et géométries complexes impossibles à l'artisanat manuel. Générateurs de motifs algorithmiques et outils design IA aident optimiser poids, suggérer variations et rationaliser le processus créatif.
L'impression multi‑matériaux mélange éléments rigides et flexibles, permettant pièces dynamiques, portables. Post‑traitement avancé — galvanoplastie, nanorevêtements, polissage précision — affine davantage la finition. Futures imprimantes avec capteurs temps réel auto‑corrigeront les écarts, améliorant la précision.
Quelle est la durabilité de la joaillerie imprimée 3D ?
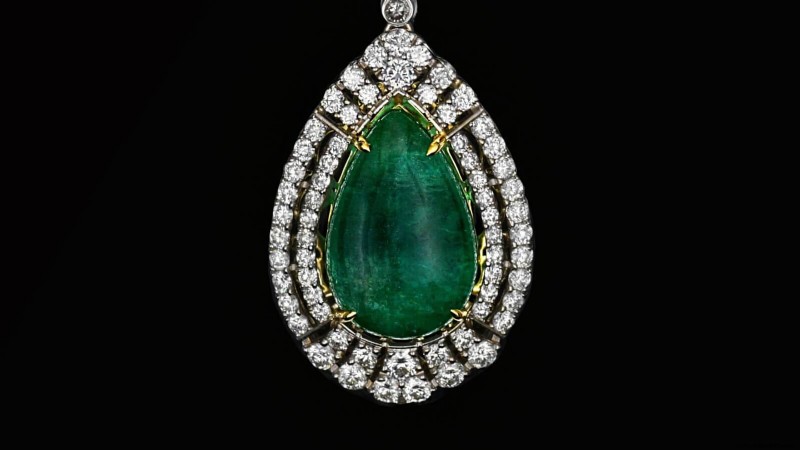
Métaux précieux imprimés via fusion poudre métal ou fonte à la cire perdue égalent la résistance des pièces moulées traditionnelles. Surfaces métal poli résistent à l'usure quotidienne ; revêtements protecteurs prolongent la longévité.
Durabilité joaillerie résine variable : résines calcinables fragiles pré‑fonderie, photopolymères haute résistance résistant aux rayures. Épaisseur paroi adéquate et supports améliorent performance long terme.
Post‑traitement comme recuit réduit contraintes internes et booste durabilité. Nettoyage régulier et stockage adéquat préservent designs complexes.
L'impression 3D limite‑t‑elle la créativité ?
Non. La fabrication additive étend les possibilités au‑delà des limites de la sculpture manuelle. Si structures de support et épaisseur minimale imposent certaines contraintes, imprimantes modernes et logiciels tranchage les atténuent. Tests itératifs assurent pièces finales haute qualité.
Combien de temps pour imprimer une pièce typique ?
Le temps d'impression dépend complexité, hauteur couche et post‑traitement. Bagues simples finissent en 1‑2 heures ; pendentifs complexes ou designs multi‑composants prennent 4‑8 heures. Nettoyage, durcissement, retrait supports ajoutent 30‑60 min. Fonte, polissage, sertissage ajoutent temps extra, mais flux global reste plus rapide que sculpture manuelle.
Conclusion
L'impression 3D redéfinit la création joaillière. En mariant artisanat traditionnel et technologie avancée, designers produisent pièces complexes, personnalisées plus vite et avec moins de déchets. Résultat : un marché plus riche, plus personnalisé, récompensant créativité et efficacité.
Questions fréquentes
Quelle est la taille du marché joaillerie impression 3D ?
Le marché mondial de la joaillerie imprimée 3D croît régulièrement, projeté à près de 2 milliards USD de croissance entre 2020 et 2024. Demande personnalisation et production rapide propulsent cette expansion, et avec l'amélioration technologique, le marché devrait croître davantage.
Peut‑on imprimer 3D de la joaillerie en or ?
Oui. La voie la plus courante est fonte à la cire perdue utilisant modèle cire ou résine imprimé 3D. Impression métal direct avec poudre or aussi possible mais nécessite équipement spécialisé et coûts plus élevés. Post‑traitement — barbotage, polissage, placage — assure finition impeccable.
Quels métaux et matériaux sont sûrs pour contact cutané ?
Acier inoxydable qualité médicale, argent sterling, et alliages or spécifiques sont généralement sûrs. Laiton, bronze, cuivre peuvent oxyder et décolorer la peau sans revêtement (ex. placage rhodium). Joaillerie résine doit être scellée ou revêtue pour prévenir irritation ; certaines résines calcinables commercialisées comme biocompatibles. Polissage adéquat réduit abrasion et débris piégés, minimisant irritation cutanée.
commande numérique par ordinateur
- Scie à pont vs Coupeur à jet d'eau : Choisir la meilleure solution de coupe de pierre
- Programmation CNC expliquée : comment les machines atteignent la précision sur pièces complexes
- Guide du fraisage CNC : Utilisation de G41 et G40 pour la compensation de rayon d'outil précise
- Nouveauté Blue Elephant : 1325 Carrousel ATC bois avec perçage intégré
- Maximisez les incitations fiscales 2020 : Déduisez jusqu'à 1M $ sur les équipements neufs et d'occasion
- Référence complète des G-Codes et M-Codes pour systèmes CNC Fagor 101/102
- Exemple Complet de Programme CNC Selca – Guide Pas à Pas
- Programmation angle précise CNC G01 : Maîtriser angles, rayons et chanfreins
- Métaux abordables pour projets d'usinage CNC de précision