



Étau de machiniste (Machinist Vise) expliqué : Pièces, fonctions et meilleures pratiques de bridage
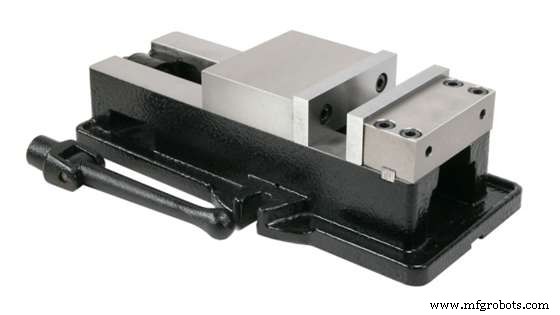
L'un des dispositifs de bridage (workholding) les plus courants pour maintenir la pièce en place est l'étau de machiniste. Connu aussi sous les noms : étau d'ingénieur (engineer's vise), étau d'ajusteur (fitter's vise), étau d'établi métallurgie (metalworking bench vise). Outil essentiel en usinage métal et bois. Parmi les étaux de fraisage, l'étau de machiniste se distingue par son fonctionnement efficace par coin (wedge operation). Qu'est-ce qu'un étau de machiniste ? Quelles sont ses pièces et son fonctionnement ? Comment améliorer la solution de bridage ? Réponses et informations complètes ci-dessous. Appelé aussi étau d'ingénieur, c'est un dispositif de bridage à corps métallique fixé sur le dessus d'un établi pour divers usages. Étau robuste assurant meilleure précision et qualité de sortie en maintenant l'objet pour l'opérateur. Fixable sur le côté de l'établi pour meilleure préhension sur tous types d'outils. Typiquement : mâchoire mobile 7–20 cm large (vs étau menuisier 17–25 cm). Mâchoires maintiennent pièce immobile ; revêtement bois/plastique sur arêtes pour éviter dommages. Deux différences clés vs autres étaux : montage + construction métal lourd. Corps métal lourd = résistance multiples contraintes, usages variés. Montage sur table par boulons (vs autres étaux). Base fixe = stabilité accrue. Base pivotante (swivel) = polyvalence mais peut limiter précision sur certains projets. Base pivotante = rotation circulaire, maintien pièce en diagonale (pas vertical). Le machiniste maintient solidement les pièces pour fraisage entre ses mâchoires → immobilité pendant que la fraise tourne. Différent des gabarits et montages (jigs and fixtures). Ingénieurs/artisans l'utilisent pour fraisage et autres opérations à cause de la pression sortante de la fraise en rotation. Sans maintien ferme, la pression éjecterait la pièce → danger utilisateur. Avantageux pour perceuse à colonne : fraisage mains libres. Acier, bois, aluminium, plastique = matériaux bridables. Souvent utilisé par ingénieurs pour queues d'aronde sur fraiseuse. Tâches : profilage, plongée. Facile à utiliser : peu de compétence/expérience requise. Corps fonte/acier + finition → robustesse + résistance efforts. Procédé par coin (wedge) tire mâchoires flexibles vers le banc → pièce immobile, sans vibration ni déflexion (mâchoires serrées). Tailles variées (largeur mâchoire). Min 4″ (100 mm), max 10″ (250 mm). Industrie : 6″ (150 mm) le plus utilisé. Grosses machines CNC : jusqu'à 12″ (300 mm). Base pivotante = meilleure ? Facilite réglage angle, mais artisans préfèrent base fixe (précision). Table propre, sans copeaux bois/autres avant montage. Monter sur copeau = déséquilibre + risque endommager rainure en T. Dresser (trim) = balayer mâchoire fixe avec comparateur → parallélisme étau/axe. Compétence base pour opérer efficacement. Méthodes rapides : 3 goupilles de centrage sur plaque montage machine → étau maintenu fermement sur goupilles + serrage. Mâchoires alu tendres (soft jaws) → fraise bout bonne en broche → usiner marche sur mâchoires. Objet grippé sous marche → coupe (marche parfaitement dans le tram). Étape fixée → prêt. Règle 1 m, tranche droite dans étau. Positionnée sur table machine, rainure T contre objet droit/bord table. Tête alignée pour voir les deux bouts sans incliner. Alignement yeux seuls mobiles → étau aligné sur référence table. Tailles mâchoires variables, poids léger à lourd. Comment choisir pour usinage CNC ou autre ? Connaître taille pièce à brider avant de choisir étau. Largeur mâchoires = largeur pièce. Mâchoire trop petite = facile à régler mais restrictif pour grosses pièces. Vérifier poids étau. Tables fraiseuses supportent généralement toute masse, mais confirmer specs produit. Plusieurs étaux = solution bridage accrue. Tables machines spacieuses → installation aisée plusieurs étaux. Commodité accrue : étaux dimensions clés identiques + tolérances acceptables. Dupliquer arrangement, ordre différent = pas de problème. Appairage étaux facile (rectifieuse plane) mais rarement fait par fabricants. X-axis maximisé par étaux multiples sur table → double poste = Y-axis maximisé. 1 étau = 2 pièces simultanées. Multiplie pièces usinables en même temps. Étau + configurations (multiples, double poste) = gros travail possible. Autre amélioration : étau brider d'autres dispositifs. Ex: étaux de rectification / étaux d'outilleur (Toolmaker vises) dans étau machiniste → mâchoires travaillent direction différente. Palettes d'étau (vise pallets) : mini-plaques montage sur mâchoires fraisage → étau reste sur machine dans conditions idéales. Mâchoires tendres = solution bridage la plus populaire sur étaux machinistes. Ingénieurs créent mâchoires sur mesure en aluminium (tendre vs autres métaux). Mâchoires dures = matériau durable pour longévité mâchoire. Vérité : mâchoires sur mesure + étaux = solutions formidables. MAIS changement mâchoires = temps → développement mâchoires quick-change. Ateliers : temps création mâchoires sur mesure. Stockées (boîtes) au cas où client ancien/nouveau commande ou besoin mâchoire. Vis tête creuse + cliquet pneumatique = changement considérablement accéléré. vs mâchoires étau CNC : étau machiniste = mâchoires robustes pour très grosses pièces (similaire étau perceuse). Protections sur mâchoires = protection matériaux tendres (plastique, bois) pendant fraisage. Modèles fraisage : base pivotante souvent incluse. Étau CNC ≠ étau machiniste. Fonction similaire MAIS : étau CNC = design plus portable → multi-étaux sur table faciles. Serrage latéral/horizontal facile (rectifié multi-faces précision). Défi étau CNC : pas de flasque → fixation table délicate. Mais pinces table spéciales = défi trivial. Intéressé CNC ? Article détaillé sur bases usinage CNC disponible. Maintenance = clé pour performance optimale durable. Tâches régulières : Compte tenu des complexités CNC, étaux machinistes, fraisage pièces : pros comme WayKen recommandés. Solutions bridage par étau + plus pour nombreux clients. Selon vos besoins usinage : solutions pièces sur mesure, standards stricts. WayKen : gain temps, pros haut niveau, évitement risques usinage, pièces qualité/coût optimisés. Au-delà bridage : tous vos besoins usinage (CNC, impression 3D, moulage injection rapide, finition pièces). Design → production : dépassement attentes via équipe interne qualifiée + équipements pointe. Autres étaux fraisage fonctionnent, mais étau machiniste unique : coin (wedge) = efficacité. Serré sans dommage (revêtements protecteurs mâchoires). Indispensable processus manufacturiers divers pour maintien pièces. Différence étau machiniste vs étau machine ? Étau machiniste = manuel. Étau machine = automatisé (monté machine). Étau machine = industrie. Étau machiniste = atelier privé. Comment connaître ma taille d'étau ? Longueur vis maintenant mâchoires = taille. Vis courte = ouverture faible entre mâchoires fixe/mobile. Rappel : étau ne bridera JAMAIS efficacement objet > ouverture max. Base pivotante nécessaire pour étau machiniste ? Coupes d'angle fréquentes → base pivotante utile. MAIS vérifier équerrage étau/établi avec base pivotante.Qu'est-ce qu'un étau de machiniste ?
Pourquoi utiliser un étau de machiniste ?
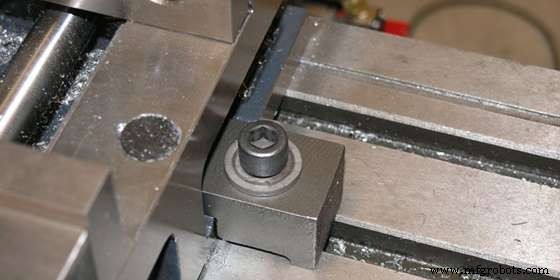
Qu'est-ce qui fait un bon étau de machiniste ?
Étapes pour utiliser un étau de machiniste
1. Assurez une table propre
2. Dresser (Trimer) l'étau
Méthode plaque de montage (Fixture Plate)
Méthode rapide (Quick Method)
Méthode par règle (Edging Method)
Facteurs pour choisir le bon étau de machiniste
Taille
Poids
Comment augmenter la solution de bridage avec un étau de machiniste ?
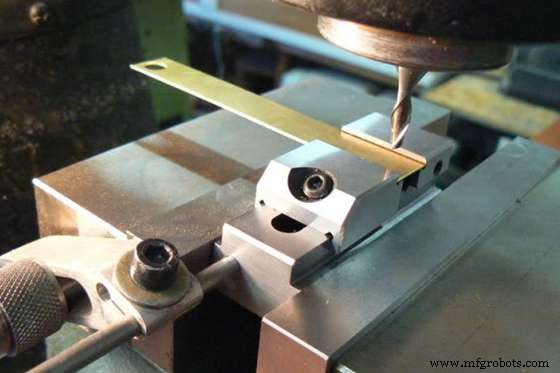
Étau multiples et mâchoires traversantes
Étau double poste (Double Station Vise)
Étau pour maintenir d'autres solutions de bridage
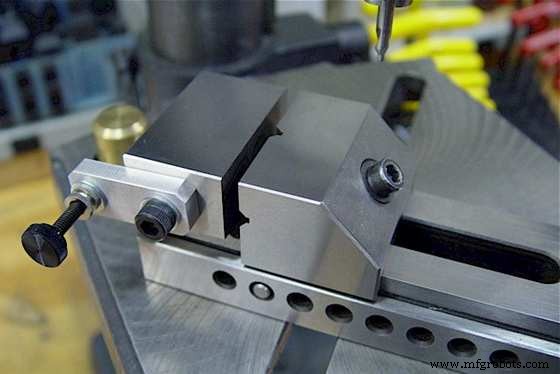
Mâchoires tendres (Soft Jaws) et mâchoires dures personnalisées (Custom Hard Jaws)
Mâchoires à changement rapide (Quick Change Jaws)
Étau de machiniste vs Étau CNC : Sont-ils identiques ?
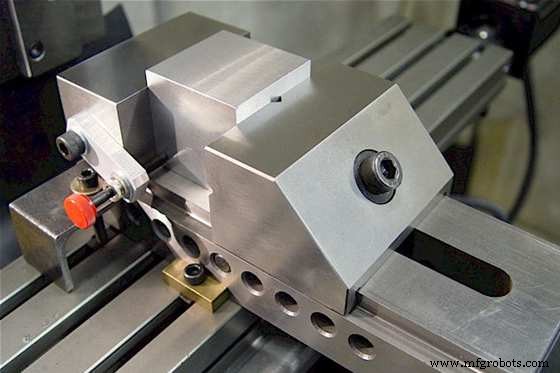
Maintenance et entretien de l'étau de machiniste
WayKen propose des solutions de bridage par étau pour vos pièces usinées
Conclusion
FAQ
commande numérique par ordinateur
- Critères essentiels pour choisir une machine CNC
- Meilleures pratiques pour la maintenance préventive CNC
- Comment devenir opérateur CNC : formation, compétences et parcours professionnel
- Causes courantes de pannes de machines CNC et comment les prévenir
- Choisir le bon fluide de coupe pour l'usinage CNC : types, avantages et maintenance
- Optimiser les tolérances d'usinage et affiner l'équipement CNC pour la précision
- L'armée américaine fait progresser la maintenance conditionnelle avec capteurs innovants et analytique prédictive
- Révolutionner le pétrole & gaz : comment l'impression 3D pilote efficacité et durabilité
- Comment l'IIoT et l'analytique transforment l'EHS : booster sécurité, efficacité et économies