



Optimiser les feuilles de réglage d'outils et la documentation pour ateliers CNC
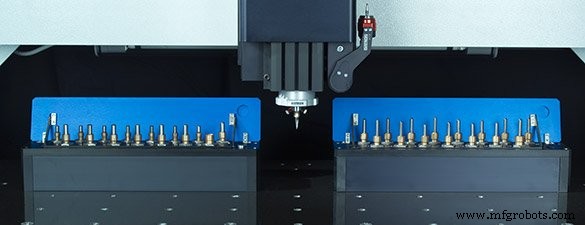
Si possible, standardisez les outils en les gardant dans la même position d'une machine à l'autre et en laissant deux emplacements « variables » ouverts dans le changeur d'outils.
Ma première suggestion est la standardisation des outils. C'est principalement une préoccupation dans les ateliers CNC puisque vous chargez manuellement les outils sur vos machines manuelles de toute façon. La première étape pour standardiser vos outils est accomplie dans votre logiciel de FAO. La base de données d'outils doit être créée. Je suggérerais toujours de partir de zéro. Au fur et à mesure que vous programmez des travaux et déterminez quels outils sont les plus courants, l'image deviendra claire. Faites une base de données d'outils qui ne contient que les outils que vous utilisez – cela rend la programmation beaucoup plus simple plutôt que de devoir jouer avec des filtres et types d'outils. Cela peut prendre du temps pour décider ce qui marche le mieux pour votre atelier mais si Outil 1 est une fraise en bout à goujure unique de 6mm sur machine 1, il devrait être le même sur toutes vos fraiseuses. Le dernier atelier où j'ai travaillé faisait tourner les outils dans l'ordre numérique pour chaque travail. Je lançais de deux à six travaux par jour, et chaque travail utilisait un ensemble différent d'outils. Chaque travail commençait à l'Outil 1, et à moins que ce ne soit un jour de chance, cet outil était différent du dernier Outil 1. Certains de ces travaux utilisaient plus de douze outils. Un jour chargé (six travaux, douze outils chacun) vous chargez soixante-douze outils à la main. Cela n'inclut pas les outils qui devaient être changés dans le porte-outil. Très inefficace. Maintenant disons que nous avons standardisé nos outils. Dans chaque machine de notre atelier, Outils 1-10 sont les mêmes, et nous laisserons deux positions ouvertes pour variables. Outil 1 ici est le même qu'Outil 1 là-bas. Vous l'avez ? OK, maintenant sur cette même journée chargée avec six travaux, chacun utilisant douze outils, vous chargez jusqu'à douze outils variables à la main. Douze est plus efficace que soixante-douze (vous pouvez vous référer à mon blog sur les maths d'atelier si nécessaire, mais je pense que vous voyez mon point). Vous aurez tellement de temps pour rechercher les sleepers dans votre ligue de fantasy football que vous êtes un chausse-pied pour le championnat. Vous êtes les bienvenus.
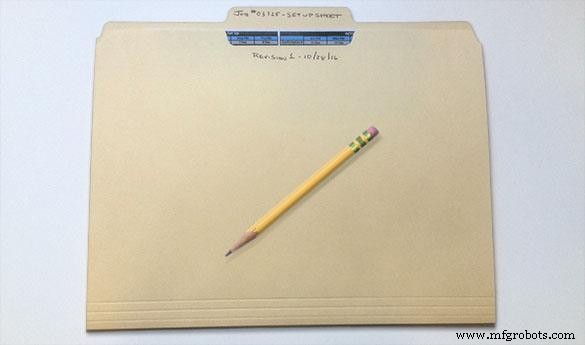
Le prochain sujet à discuter est la feuille de réglage réelle. C'est une feuille qui devrait accompagner le travail à un certain niveau. Pour être honnête, ma méthode préférée pour cela a toujours été un classeur avec des dossiers manille. Je sais, l'ère numérique et tout ça. Il y a une place pour ça, mais surtout quand vous essayez d'assimiler les vieux qui ne sont toujours pas tout à fait sûrs de comment vérifier leurs emails parfois, compter sur la paperasse numérique peut être difficile. Si l'autre programmeur sauvegarde un fichier au mauvais endroit ou fait des changements sans vous le dire, tout le système peut s'effondrer. Programmez un travail, prenez un CRAYON (pas de stylos !) et documentez les détails. Mes feuilles de réglage incluaient toujours le numéro de pièce, l'emplacement du dispositif, la liste d'outillage, et une brève description de la mise en place incluant les points zéro X, Y et Z et toute information pertinente sur l'emplacement du dispositif ou l'opération. Utiliser un crayon était toujours un aspect important pour moi parce que non seulement vous pouvez modifier ce que vous écrivez mais vous pourrez voir si quelqu'un d'autre a fait un changement et « oublié » de vous le dire. Les vieux deviennent nostalgiques avec les crayons aussi. Ça les met à l'aise, les rend un peu plus dociles et coopératifs. J'ai eu des résultats mitigés avec ce dernier point, donc soyez prudent. Bref, le point ici est que vous obtenez un bon de travail et vous pouvez aller à votre classeur pour tirer ce numéro de travail. Vous pouvez écrire le niveau de révision actuel sur le dossier lui-même ou la feuille de réglage pour garder la conformité contente, et quand le travail est fini il retourne dans le classeur. Vous pouvez certainement faire un argument pour faire tout cela numériquement, et si vous avez un bon système, c'est probablement la voie à suivre. Avec un système numérique, vous n'avez pas autant de papier qui flotte, vous n'avez pas à vous soucier des dommages physiques (perdre la documentation dans un incendie par exemple) tant que vous sauvegardez tout, de préférence sur un serveur hors site. La gestion de documentation numérique est aussi plus efficace puisque vous tirez le document du même serveur que vous tirez votre programme, tout en même temps. Je n'ai encore pas utilisé de système numérique qui n'avait pas de problèmes, d'où ma préférence pour le vieux classeur mais si vous pouvez gérer un système numérique et éviter les gros maux de tête, vous êtes en avance sur le jeu.
Finalement, je parlerai de documentation. Celle-ci est facile. Vous utiliserez le dossier et la feuille de réglage dont nous avons déjà parlé, qui a toutes les informations dessus dont nous avons déjà parlé. Le point ici est de tout documenter. Pendant que vous faisiez tourner le travail sur le troisième quart, l'Outil 2 claquait beaucoup alors vous avez changé l'outil et ralenti votre avance. Ils ont perdu l'électricité brièvement sur le premier quart alors ils ont dû recharger le programme. Comment sauront-ils quels changements ils doivent faire ? Je vais vous le dire ! Quand l'opérateur du premier quart est arrivé ce matin, vous bavez sur vous-même tellement il ne pouvait pas comprendre aucun des mots sortant de votre bouche, mais il est trop gentil pour dire quoi que ce soit. Au lieu de ça, il a vérifié la feuille de réglage et a vu la note détaillée que vous avez laissée sur le problème que vous avez eu et comment vous l'avez réparé. Bon travail ! Maintenant juste au cas où vous n'auriez jamais mis à jour le serveur, il peut faire le changement permanent et c'est fait. Voyez ? J'ai pu vous apprendre quelque chose après tout. DOCUMENTEZ TOUT, peu importe à quel point cela peut sembler petit ou insignifiant. Comme je l'ai dit avant, ce sont généralement les petites choses qui font la différence. Il y a toujours une façon différente de faire les choses et les gens qui peuvent reconnaître où leur processus manque sont déjà en avance sur le jeu.
commande numérique par ordinateur
- Maîtriser l'inspection d'outils CNC : 3 techniques éprouvées
- Choisir la bonne machine de découpe plasma CNC pour votre atelier : guide pratique
- Machines de découpe numérique & laser : la solution ultime pour production textile & tissus
- Top tendances machines-outils CNC 2024 : comment choisir la meilleure option
- Facteurs clés à considérer lors de l'achat de machines-outils CNC
- Maîtriser les opérations de tour et la sélection des outils de coupe
- 7 conseils d'experts pour choisir l'atelier d'usinage idéal
- Sondage pour précision en usinage sans surveillance : la stratégie sécurité d'un atelier mono-opérateur
- Top 10 des Risques pour les Opérateurs de Machines-Outils — Guide de Sécurité