



Maîtriser le fraisage de cavités profondes : stratégies pour prévenir la déflexion d'outil et améliorer l'évacuation des copeaux
Le fraisage de cavités profondes est une opération courante mais exigeante. Dans ce type d'usinage, l'outil présente un porte-à-faux important — c'est-à-dire la distance sur laquelle l'outil de coupe dépasse de son porte-outil. Les défis les plus fréquents sont la déflexion de l'outil, l'évacuation des copeaux et la portée de l'outil.
Éviter la déflexion de l'outil
Un porte-à-faux excessif est la cause principale de la déflexion, due à un manque de rigidité. Outre la casse immédiate de l'outil et la mise au rebut potentielle de la pièce, un porte-à-faux trop grand compromet la précision dimensionnelle et empêche d'obtenir une finition de surface satisfaisante.
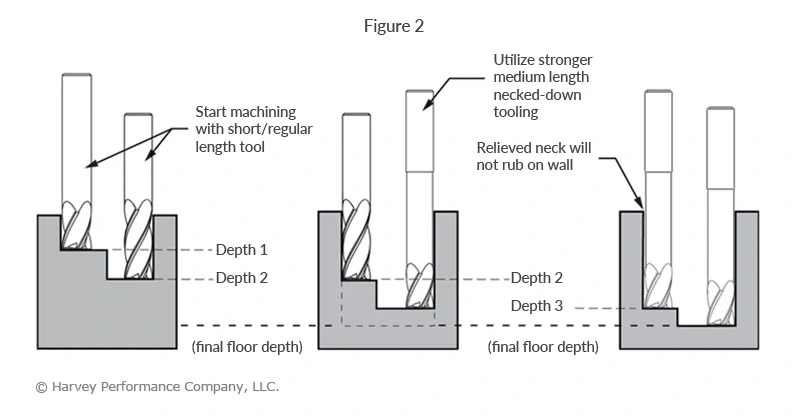
La déflexion entraîne un conage des parois (Figure 1), ce qui génère des dimensions non voulues et, le plus souvent, une pièce inutilisable. En utilisant le plus grand diamètre possible, des outils à épaulement (necked tooling) et en procédant par passes successives avec des profondeurs de passe axiales (ADOC) réduites, le conage est considérablement diminué (Figure 2).
Obtenir une finition optimale
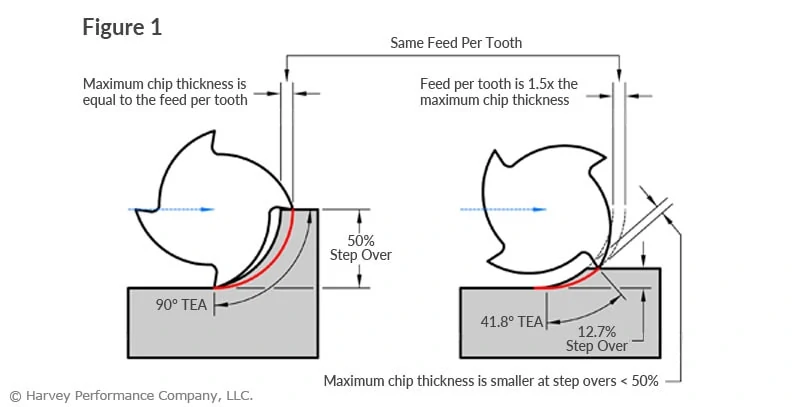
Bien qu'augmenter les passes et diminuer l'ADOC soit idéal pour l'ébauche en cavités profondes, ce procédé laisse souvent des marques de reprise à chaque changement de palier. Pour obtenir une finition de qualité, il est nécessaire d'utiliser des fraises de finition à longue portée et longues goujures (Long Reach, Long Flute Finishing End Mills), associées à une faible profondeur de passe radiale (Figure 3).
Atteindre la profondeur requise
Éviter la déflexion et obtenir une finition acceptable sont des défis à relever, mais que faire si l'on ne peut même pas atteindre la profondeur requise ? L'incapacité d'atteindre la profondeur peut résulter d'un porte-outil inadapté ou simplement de l'absence d'outils suffisamment longs.
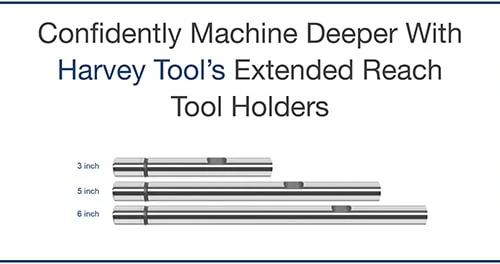
Heureusement, la portée effective de votre porte-outil peut être aisément augmentée grâce au porte-outil à portée étendue Harvey Tool, qui permet d'aller jusqu'à 6 pouces (environ 152 mm) plus loin.
Usiner plus profond en toute confiance avec les porte-outils à portée étendue Harvey Tool
Évacuer les copeaux efficacement
De nombreuses opérations d'usinage sont confrontées à l'évacuation des copeaux, mais aucune plus que le fraisage de cavités profondes. Dans une cavité profonde, les copeaux rencontrent davantage d'obstacles, ce qui rend leur évacuation plus difficile. Cela entraîne fréquemment une usure accrue de l'outil due à la recoupe des copeaux et des arrêts de production dus à l'engorgement des goujures.
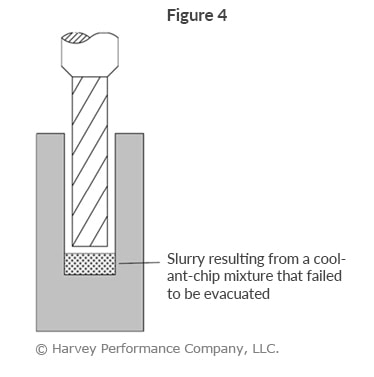
Le liquide de refroidissement haute pression, notamment par l'axe de la broche, facilite l'évacuation des copeaux. Toutefois, l'air comprimé est une meilleure option si la chaleur et la lubrification ne sont pas des préoccupations, car les mélanges liquide-copeaux peuvent former une « boue » au fond des cavités profondes (Figure 4). Lors de l'usinage d'alliages trempés, où l'on obtient de fins copeaux poudreux, cette boue est un phénomène courant qu'il faut absolument éviter.
commande numérique par ordinateur
- Choisir les pieds de nivellement idéaux pour mobilier et machines
- Choisir les bons coulisses de tiroir : guide complet
- Maîtriser l'inspection d'outils CNC : 3 techniques éprouvées
- Choisir la machine CNC idéale : guide pratique
- Maîtriser la précision du fraisage CNC : étapes éprouvées pour pièces de précision
- 7 étapes essentielles pour sélectionner la machine-outil CNC idéale
- Comment Choisir la Bande de Convoyeur Idéale pour votre Industrie
- Maîtriser l'usinage du titane : sélectionner les meilleurs outils de fraisage pour superalliages
- Sélectionner la meilleure mini fraiseuse CNC pour votre atelier