



Prévenir la Corrosion Filiforme : Stratégies Expertes pour la Protection Sous Revêtement
La corrosion filiforme est une forme particulière de corrosion qui se produit sous des revêtements minces sous forme de fils répartis aléatoirement comme des filaments. La corrosion filiforme est aussi connue sous le nom de corrosion sous film, corrosion filamenteuse ou corrosion en trace de ver. Dans cet article, nous examinons les causes de la corrosion filiforme, où elle apparaît généralement, comment elle se développe, comment la détecter et comment l'empêcher de se produire.
Qu'est-ce que la Corrosion Filiforme ?
La corrosion filiforme se produit sur des surfaces métalliques revêtues d'un film organique mince, généralement de 0,05 à 0,1 mm (2 à 4 mils) d'épaisseur, lorsqu'elles sont exposées à un air atmosphérique chaud et humide. La corrosion filiforme commence toujours au niveau de défauts de revêtement tels que des rayures et des points faibles tels que des bavures, bords coupés et trous. (Consultez notre Guide Gratuit des Défaillances et Défauts de Revêtement.)
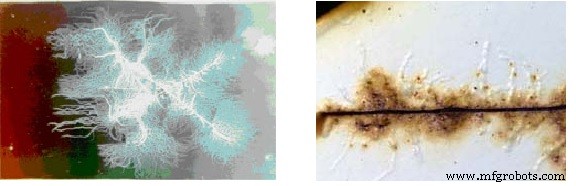
Source : Laboratoire d'Ingénierie de la Corrosion NASA
Comment la Corrosion Filiforme Se Produit
À bien des égards, la corrosion filiforme sur l'aluminium (Al) et le magnésium (Mg) est similaire à la corrosion sur l'acier. La corrosion filiforme est pilotée par la formation de cellules d'aération différentielle aux sites de défauts sur des substrats revêtus.
La cellule filiforme consiste en une tête active et une queue qui reçoit l'oxygène et la vapeur d'eau condensée à travers les fissures dans le revêtement appliqué. La tête peut être remplie de gel d'alumine et de bulles de gaz dans l'aluminium si la tête est très acide. Dans le magnésium, la tête apparaît noirâtre à cause de l'attaque du magnésium, mais le fluide corrosif est clair lorsque la tête est brisée. Les queues filiformes dans l'aluminium et le magnésium sont blanchâtres. Les produits de corrosion sont les hydroxydes et oxydes d'aluminium et de magnésium, respectivement. Les réactions anodiques produisent des ions Al³⁺ ou Mg²⁺, qui réagissent pour former des précipités insolubles avec les ions hydroxyles produits dans la réaction de réduction d'oxygène se produisant prédominamment dans la queue.
Le mécanisme d'initiation et d'activation dans l'aluminium et le magnésium est essentiellement le même que pour l'acier revêtu. La tête acidifiée est une piscine mobile d'électrolytes, mais la queue est une région dans laquelle les ions d'aluminium sont transportés et une réaction progressive avec les ions hydroxyles se produit. Les produits de corrosion finaux sont partiellement hydratés et entièrement expansés dans la queue poreuse. La tête de la queue et ses sections moyennes sont des emplacements correspondants pour les divers ions réactifs initiaux et les produits intermédiaires de la corrosion de l'aluminium dans les milieux aqueux. (Pour en savoir plus, lire Corrosion de l'Aluminium : 5 Faits Incroyables à Connaître.)
En contraste avec l'acier, l'aluminium et le magnésium montrent une plus grande tendance à former des cloques dans les milieux acides, avec du gaz hydrogène évolué dans les réactions cathodiques dans la région de la tête. Les produits de corrosion de la queue sont soit l'hydroxyde d'aluminium Al(OH)₃, un précipité gélatineux blanchâtre, soit l'hydroxyde de magnésium Mg(OH)₂, un précipité blanchâtre.
Facteurs Affectant la Corrosion Filiforme
Divers facteurs affectent l'initiation de la corrosion filiforme, notamment :
La nature du revêtement
La corrosion filiforme se produit avec tous les types de peintures : laques acryliques, époxy-polyamides, époxy-amines et polyuréthanes, et quel que soit le mode d'application classique, qu'il s'agisse de peinture liquide ou de poudrage électrostatique. Elle ne se produit pas sous des revêtements scellés tels que le ruban d'électricien.
La préparation de surface
C'est un facteur significatif. La corrosion filiforme se développe sur du métal qui n'a reçu aucune préparation de surface, une mauvaise préparation ou du métal dont la surface a été contaminée avant la peinture.
La nature de l'alliage
La nature de l'alliage n'est pas un facteur essentiel car la corrosion filiforme peut affecter tous les alliages d'aluminium. Une étude collaborative récente menée par trois entreprises européennes, Alusuisse, Hydro Aluminium et Pechiney, a montré que pour les alliages les plus couramment utilisés dans l'industrie de la construction, l'Aluminium 6060 et 6063, la composition de l'alliage n'a pas d'influence, sauf lorsque la concentration en cuivre dépasse 0,1 %.
Où la Corrosion Filiforme est la Plus Susceptible de Se Développer
Typiquement, la corrosion filiforme est sévère dans les régions côtières chaudes et tropicales qui subissent des retombées de sel ou dans les zones industrielles lourdement polluées. Les surfaces plus rugueuses subissent également une plus grande sévérité de corrosion filiforme. La corrosion filiforme se produit généralement sur les alliages d'aluminium lorsque le niveau d'humidité est entre 75 % et 90 % et dans une plage de température de 20 °C à 40 °C (68 °F à 104 °F), et la croissance s'accélère à un niveau d'humidité relative (HR) de 85 %. L'humidité relative de l'atmosphère est le facteur unique le plus crucial pour initier la corrosion filiforme. (Lecture connexe : Les 5 Facteurs de la Corrosion Atmosphérique.)
Les autres paramètres principaux régissant la corrosion filiforme sont les compositions d'alliage, l'écroûtage des lingots et billettes, les traitements thermiques, l'état de la couche de surface du métal, la température, le meulage, le décapage et le traitement de surface préliminaire. Bien que l'épaisseur du revêtement organique et la température jouent un rôle mineur dans l'initiation de la corrosion filiforme, l'augmentation de la température augmentera la croissance des filaments si l'humidité relative reste dans la plage critique.
Comment Détecter la Corrosion Filiforme
La corrosion filiforme peut être reconnue visuellement sans utiliser de microscope. Elle a été observée sur de l'acier revêtu, de l'aluminium et du magnésium avec un revêtement mince d'étain, d'or, d'argent, de phosphate, d'émail ou de laque.
Le test standard pour identifier la résistance à la corrosion filiforme aux États-Unis est l'ASTM D 2803, « Guide pour tester la résistance à la corrosion filiforme des revêtements organiques sur métal. » Selon ce test, des éprouvettes métalliques revêtues sont rayées jusqu'au métal nu et soumises à une atmosphère de brouillard salin pendant jusqu'à 24 heures, rincées à l'eau distillée, puis placées mouillées dans une enceinte fermée à 25 °C (77 °F) et 85 % HR. Le temps d'exposition varie généralement de 100 à 1000 heures. Les résultats du test montrent si le matériau revêtu développe une corrosion filiforme.
Industries les Plus Affectées par la Corrosion Filiforme
Les composants structurels d'avions sont fixés avec des boulons et des rivets. Ces éléments de fixation et autres bords tranchants de peau sont des points d'initiation courants pour la corrosion filiforme. Il a été signalé que les avions opérant dans des environnements marins chauds subissent des dommages de corrosion considérables, particulièrement sur les alliages d'aluminium 2024 et 7000 revêtus de polyuréthane et d'autres revêtements.
L'humidité est la variable la plus critique pour la propagation de la corrosion car elle est nécessaire pour dissoudre les ions de sel.
La corrosion commence généralement là où il y a une imperfection dans le substrat et la couche de revêtement. L'imperfection peut être introduite par une rayure ou un éclat de pierre qui affaiblit le lien adhésif entre le substrat et le revêtement.
La corrosion commence à ce foyer, qui forme la tête du défaut de corrosion. La corrosion apparaît normalement comme un filament distinct en forme de fil, comme une trace de ver, qui apparaît sous la surface du revêtement.
Les dommages ne sont pas étendus à l'aluminium mais sont esthétiquement objectionnables, surtout lorsque la trace est longue et blanche.
Ce type de corrosion filiforme peut endommager tous les types de produits en aluminium tels que les roues, les carrosseries automobiles et les avions. Pour réparer les dommages, il faut poncer et appliquer une nouvelle couche de revêtement. Pour prévenir la corrosion filiforme, une prétraitement de surface approprié est requis.
La corrosion filiforme était plus sévère lorsque les concentrations de chlorure sur le métal étaient élevées, principalement lorsque les avions survolaient fréquemment l'océan ou étaient basés dans des hangars d'aérodromes côtiers.
L'aluminium est largement utilisé pour les canettes et autres types d'emballages. La feuille d'aluminium est fréquemment stratifiée sur du papier ou du carton pour former une barrière contre l'humidité ou la vapeur. Si la feuille d'aluminium a été attaquée par la corrosion filiforme, le produit peut devenir contaminé ou séché car la barrière à la vapeur a été rompue. La dégradation du carton stratifié à la feuille pourrait se produire pendant sa production ou son stockage ultérieur dans un environnement humide.
Dans l'industrie automobile, les roues en alliage léger forgé, distinctives, avec surfaces bicolores (sections polies) et/ou surfaces polies montrent une tendance accrue à la corrosion filiforme.
Comment Prévenir la Corrosion Filiforme
Typiquement, la corrosion filiforme peut être prévenue en réduisant l'humidité relative en dessous de 60 %. Malheureusement, il n'est pas pratique de réduire directement l'humidité sur des objets en mouvement tels que les avions et les automobiles. Cependant, le niveau d'humidité pour les composants conservés dans un entrepôt de stockage à long terme peut facilement être contrôlé en ajoutant des ventilateurs sécheurs et des hygrostats, ou en ajoutant des déshydratants aux emballages plastiques.
Les composants apprêtés avec deux couches de systèmes de revêtement époxy et deux couches de polyuréthane sont mieux capables de résister à la corrosion filiforme que les systèmes à revêtement unique.
La chance de corrosion filiforme est réduite lorsque le substrat en acier est galvanisé. Les amorces riches en zinc et les amorces chromatées et phosphatées, avec des couches intermédiaires dures et à séchage lent de polyuréthane et d'époxy, ont réduit la sensibilité à la corrosion filiforme sur les substrats en acier. Les amorces chromate de zinc, l'anodisation à l'acide chromique, et les revêtements de conversion chromate ou chromate-phosphate ont fourni des degrés variables de soulagement de la corrosion filiforme dans les alliages d'aluminium. (Une autre option est discutée dans l'article Avancées dans les Revêtements Multipolymères Nylon Liquide pour les Industries du Transport et des Énergies Renouvelables.)
Des couches multiples sur les surfaces métalliques ralentissent la diffusion de l'humidité et ont moins de sites de pénétration et de défauts que les systèmes de peinture à couche unique. Les systèmes multicouches résistent à la pénétration par abrasion mécanique et ont moins de creux et de bosses. Des revêtements plus épais obtenus par accumulation de couches et séchage plus lent ont démontré une résistance substantiellement meilleure à la corrosion filiforme en diminuant la pénétration d'oxygène et d'humidité, en diminuant l'emprisonnement de solvants et en réduisant les sites d'initiation. Les systèmes de revêtement en poudre sont également bénéfiques car ils sont fusionnés thermiquement, résultant en des revêtements durs avec une meilleure résistance à la perméabilité à l'humidité. Les surfaces métalliques lisses, bien préparées et apprêtées ont généralement une meilleure résistance que les surfaces plus rugueuses.
L'acier, l'aluminium et le magnésium sont tous chimiquement actifs. Leurs alliages contiennent des composés intermétalliques dispersés, précipités et agglomérés pendant le laminage à chaud et le recuit. Bien que ces alliages aient généralement des propriétés mécaniques améliorées, des travaux récents montrent que leur hétérogénéité (intermélange) et la présence de couches de surface actives augmentent leur sensibilité à la corrosion filiforme.
Entretien et réparation d'équipement
- Protéger l'aluminium contre la corrosion : stratégies d'experts pour une durabilité à long terme
- Protégez votre électronique : stratégies d'experts pour prévenir les dommages des rongeurs
- Prévenir les pannes courantes des engins lourds : conseils d'entretien essentiels
- Stratégies d'experts pour éliminer les défauts de non-mouillage dans la production de PCB
- Prévenir le mauvais mouillage de la soudure : techniques éprouvées pour des joints fiables
- Éliminer les défauts de vides dans les joints de brasage : guide expert de prévention
- Comprendre la cavitation dans les pompes hydrauliques et techniques de prévention éprouvées
- Prévenir la Corrosion des Chaudières : Stratégies Prouvées pour une Qualité Supérieure de l'Eau d'Appoint
- Revêtements Époxy Phénolique Amine Alkylée Révolutionnaires pour une Protection Supérieure contre la Corrosion Sous Isolation