



Comment l'analyse vibratoire détecte l'usure des roulements dans les groupes froids industriels
Dans cette étude de cas, un défaut de piste extérieure de roulement sur un groupe froid à air de 1 250 tonnes (4 400 kW) a été identifié en utilisant un équipement d'analyse vibratoire portable disponible dans le commerce et un logiciel.
Le groupe froid est un compresseur centrifuge à un seul étage équipé d'un roulement de butée à éléments roulants sur l'extrémité libre du moteur et d'un palier lisse sur l'extrémité d'entraînement du moteur. L'approche diagnostique illustrée ici s'applique à toute machine rotative – pompes, ventilateurs, engrenages – qui utilise des roulements à contact roulant.
Outils d'analyse vibratoire
Au cours du dernier quart de siècle, les outils de mesure vibratoire ont évolué de manière spectaculaire. Pour la plupart des machines industrielles, un accéléromètre triaxial reste le capteur de choix. Bien que la sortie brute soit proportionnelle à l'accélération, elle est normalement intégrée et exprimée en unités de vitesse. Toutes les données de ce cas ont été collectées avec un groupe d'accéléromètres triaxiaux, illustré à la Figure 2.
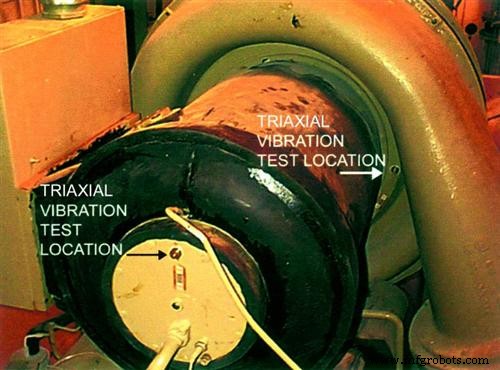
Figure 1. Groupe froid montrant l'emplacement du test vibratoire sur les boîtiers de roulement du moteur.
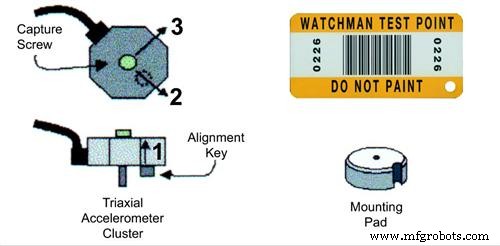
Figure 2. Schéma d'un groupe d'accéléromètres triaxiaux (gauche) monté sur goujon sur le disque de montage en bronze (bas droit). Le groupe contient trois accéléromètres, chacun mutuellement perpendiculaire aux autres. La collecte de données vibratoire est activée à l'aide d'un code-barres qui configure automatiquement le collecteur de données, enregistre et stocke les données.
Le disque de montage est rigidement collé au boîtier de roulement du moteur, et le groupe triaxial est monté sur goujon, permettant la collecte simultanée des trois axes.
La configuration basée sur les codes-barres garantit une collecte de données répétable et précise, quel que soit l'opérateur. Des conditions d'exploitation cohérentes produisent des données cohérentes lorsque l'état mécanique de la machine reste inchangé.
Les choix de traitement du signal varient selon le niveau de détail souhaité. Les programmes de maintenance prédictive de routine collectent généralement deux types de données :
Niveau global : Une mesure vibratoire à large bande qui représente l'amplitude totale sur une large plage de fréquences. Elle est peu coûteuse à collecter, traiter et suivre en tendance.
Bande étroite : En utilisant une Transformée de Fourier Rapide (FFT), le signal vibratoire est décomposé en fréquences discrètes, affichées sous forme de graphique spectral 2D d'amplitude versus fréquence. Dans ce cas, chaque spectre contient 800 pics discrets, offrant une fine résolution en fréquence.
Critères d'acceptation vibratoire
Quel niveau de vibration est acceptable pour un groupe froid de 1 250 tonnes (4 400 kW) ? Le fabricant utilise une spécification large bande pass/fail de 0,25 po/s (crête). Les limites d'acceptation sont généralement exprimées comme des critères absolus ou relatifs.
Le tableau de sévérité vibratoire des machines générales IRD, résumé dans le Tableau 1, est une référence absolue largement utilisée. Chaque bande de condition est séparée par un facteur de deux en vitesse, correspondant à un changement de 6 dB en VdB.
Tableau 1. Tableau de sévérité vibratoire des machines générales IRD
| Condition de la machine | Vitesse (po/s pic) | Vitesse (VdB) |
|---|---|---|
| Très rugueuse | >0,628 | >121 |
| Rugueuse | 0,314 < V < 0,628 | 115 < VdB < 121 |
| Légèrement rugueuse | 0,157 < V < 0,314 | 109 < VdB < 115 |
| Moyenne | 0,0785 < V < 0,157 | 103 < VdB < 109 |
| Bonne | 0,0392 < V < 0,0785 | 97 < VdB < 103 |
| Très bonne | 0,0196 < V < 0,0392 | 91 < VdB < 97 |
| Lisse | 0,0098 < V < 0,0196 | 85 < VdB < 91 |
| Très lisse | 0,0049 < V < 0,0098 | 79 < VdB < 85 |
| Extrêmement lisse | <0,0049 | <79 |
Tableau 1. Le tableau IRD offre une vue graduée de l'état de la machine pour les fréquences entre 1,6 et 1 667 Hz, applicable à la plupart des équipements rotatifs.
Les critères absolus sont adéquats pour les tests d'acceptation, mais la maintenance prédictive exige des critères relatifs plus sensibles. Les limites relatives sont dérivées en moyennant les spectres vibratoires de plusieurs machines identiques sous des charges similaires. Pour cette étude, les spectres de 12 groupes froids identiques ont été moyennés. Les disques de montage en bronze étaient montés identiquement, et les données ont été collectées avec chaque groupe froid fonctionnant à environ 80 % de la charge nominale.
Après examen manuel, des spectres de base ont été établis et les écarts-types calculés. Un masque « moyenne + 1 σ » a ensuite été généré. Statistiquement, environ 85 % des amplitudes vibratoires devraient se situer en dessous de ce masque. Contrairement aux limites pass/fail définies par le fournisseur, cette approche relative adapte les plages acceptables à l'équipement spécifique.
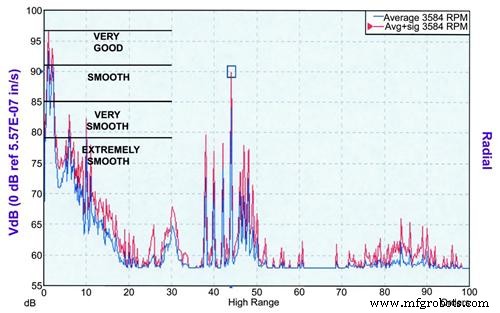
Figure 3. Critères d'acceptation relatifs pour le groupe froid de 1 250 tonnes, générés à partir de 12 unités identiques. Le spectre bleu est la moyenne ; la courbe rouge est la moyenne + 1 σ. Pour comparaison, le tableau de sévérité IRD est superposé.
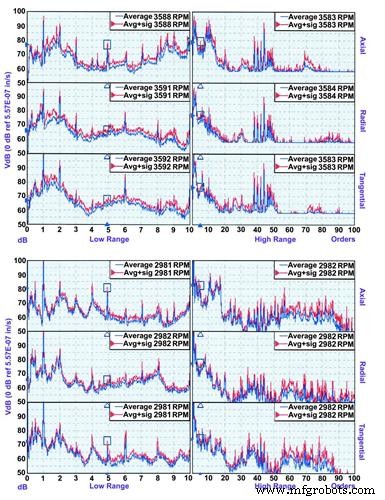
Figure 4. Données de base de deux installations : Usine A (six premiers spectres) et Usine B (six derniers). Chaque usine héberge 18 groupes froids identiques. La vitesse de rotation de l'usine B (2 982 tr/min) reflète une entrée 50 Hz typique de l'Europe. Les données représentent le roulement moteur côté libre.
Problèmes de roulements anti-friction
Les défauts de roulements sont parmi les problèmes les plus courants détectés par l'analyse vibratoire. Les défauts précoces se manifestent par des composantes vibratoires à des fréquences qui ne sont pas des multiples du taux de rotation de l'arbre. Ces fréquences non synchrones sont déterminées par la géométrie du roulement et peuvent être approximées avec les règles suivantes :
Fréquence de passage des billes piste extérieure (BPFO) = # de rouleaux × vitesse arbre × 0,4
Fréquence de passage des billes piste intérieure (BPFI) = # de rouleaux × vitesse arbre × 0,6
Fréquence fondamentale d'entraînement (FTF) = vitesse arbre × 0,4
Le fabricant a spécifié un roulement SKF 7318. Son tableau montre des fréquences de passage des billes extérieure et intérieure de 4,9×M et 7,1×M respectivement, confirmant un roulement à 12 éléments. À mesure que l'usure progresse, des harmoniques (multiples entiers) de ces fréquences de passage des billes apparaissent dans le spectre. Selon le type de défaut, des bandes latérales 1×M peuvent également être présentes. Une usure sévère élève le plancher de bruit haute fréquence entre 70×M et 100×M.
Stratégies de diagnostic courantes
La détection précise de l'usure des roulements nécessite une méthodologie cohérente de collecte et d'analyse de données. Les mesureurs à large bande manquent souvent l'usure précoce, offrant un avertissement limité avant une défaillance catastrophique. Les méthodes de choc haute fréquence ou ultrasoniques peuvent détecter l'usure précoce mais manquent les défauts à basse fréquence tels que le déséquilibre ou le désalignement.
L'analyse spectrale en bande étroite triaxiale avec des critères d'acceptation relatifs fournit une détection précoce fiable et peut diagnostiquer une large gamme de défauts – déséquilibre, désalignement, jeu d'impulseur, desserrage, résonance. Cette étude utilise cette approche.
L'ensemble de données en bande étroite comprend deux spectres triaxiaux à haute résolution (800 lignes) d'un seul point sur un boîtier de roulement rigide. Le spectre à basse gamme couvre 0-10 ordres de vitesse d'arbre, capturant les tons fondamentaux des roulements. Le spectre à haute gamme s'étend sur 0-100 ordres, révélant les harmoniques des tons de roulement et le plancher de bruit haute fréquence. Bien qu'étendu, la configuration basée sur les codes-barres permet une acquisition de données rapide et répétable, et le traitement sur PC est rapide et automatisé.
Le modèle de défaut pour les défauts de roulements comprend quatre indicateurs clés :
- Série harmonique de pics à une fréquence fondamentale non synchrone.
- Bandés latéraux 1×M et/ou FTF autour de ces pics.
- Plancher de bruit haute fréquence élevé.
- Série harmonique au taux de rotation d'arbre due au desserrage du roulement.
Analyse vibratoire : Humain vs Ordinateur
Le volume de données en bande étroite requis pour un diagnostic précis nécessite un traitement informatique. Un ordinateur personnel, équipé d'un système expert, peut effectuer les étapes suivantes en quelques secondes :
- Normaliser les spectres par rapport à la vitesse d'arbre.
- Extraire les amplitudes des fréquences de forçage clés et des pics annexes.
- Appliquer le modèle de défaut pour identifier les motifs de défaut.
- Quantifier la sévérité en fonction de la proéminence du motif.
Ces règles logiques ont été calibrées en comparant les diagnostics automatisés aux analyses d'experts sur une grande population de machines, assurant que les conclusions de l'ordinateur reflètent les jugements d'un analyste vibratoire chevronné.
La Figure 5 montre le rapport de diagnostic textuel généré par le système expert pour le Groupe froid 4.
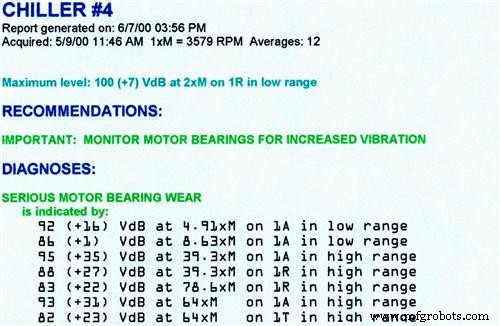
Figure 5. Résultats de diagnostic générés par ordinateur pour le Groupe froid 4.
Examen manuel des données spectrales
La Figure 6 présente les données côté libre du moteur collectées le 25 mars pour le Groupe froid 4. Le masque moyenne + σ (rouge) est superposé pour comparaison. L'axe horizontal est échelonné en « ordres », où 1 ordre équivaut à une rotation d'arbre.
Des pics non synchrones proéminents apparaissent à 4,9×M et 7,1×M dans les données axiales à basse gamme – exactement les BPFO et BPFI pour le roulement moteur. Dans les spectres à haute gamme, des harmoniques espacés de 4,9×M confirment la série harmonique BPFO. Le plancher de bruit haute fréquence correspond au masque σ, indiquant que l'usure est présente mais pas encore critique.
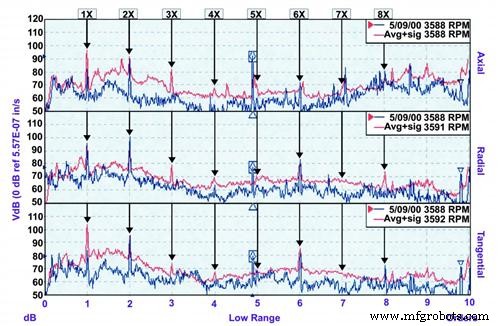
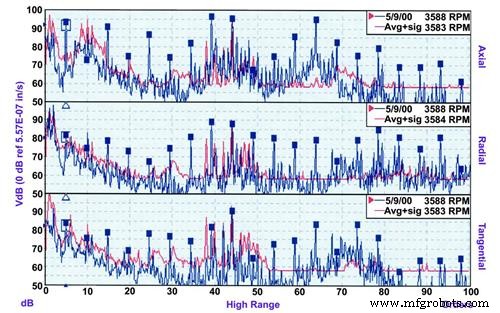
Figure 6. Spectres vibratoires triaxiaux pour le roulement moteur côté libre sur le Groupe froid 4. Gauche : données basse gamme ; droite : données haute gamme. Pics marqués montrent une série harmonique BPFO 4,9×M.
Prognostics
Une fois un défaut de roulement confirmé, la question suivante est la durée de vie restante. Un analyste chevronné diffère son jugement jusqu'à ce que plusieurs ensembles de données révèlent une tendance. Le système expert calcule un score de sévérité basé sur trois facteurs :
- Le nombre de pics de soutien.
- L'ampleur du dépassement de chaque pic par rapport au critère.
- L'amplitude absolue de chaque pic.
Les scores de sévérité sont mappés sur une échelle de léger, modéré, sérieux et extrême. Dans le graphique de tendance (Figure 7), la sévérité de l'usure du roulement s'est stabilisée à un niveau bas-sérieux.
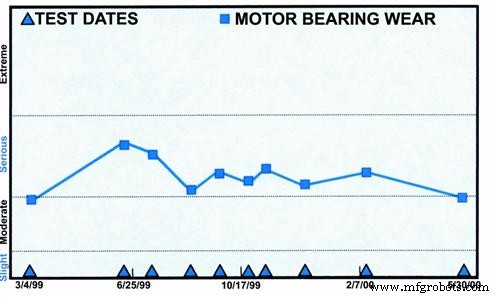
Figure 7. Graphique de tendance du système expert pour le Groupe froid 4.
La durée de vie du roulement est largement dictée par la charge ; les données actuelles ne montrent aucune aggravation au cours de l'année écoulée. L'analyse vibratoire fournit des preuves quantifiables de la santé du roulement, permettant des décisions proactives. À mesure que l'usure s'intensifie, le système élèvera le score de sévérité en conséquence.
Lors d'une visite de service antérieure, un ingénieur du fabricant a utilisé un mesureur de vibration global et a conclu que le roulement était en bon état. La limite de 0,25 po/s crête du fabricant était probablement satisfaite, illustrant une limitation clé des mesures à large bande pour la maintenance prédictive – elles manquent les signatures non synchrones subtiles telles que les harmoniques BPFO.
Conclusion
Pour maximiser la durée de vie des roulements, les ingénieurs d'installation devraient surveiller en continu chaque machine par rapport à sa ligne de base moyenne + 1 σ spécifique au modèle. Le score de sévérité du système expert offre une tendance cohérente et objective qui informe les décisions de maintenance opportunes. Lorsque la sévérité approche le niveau extrême, un remplacement de roulement doit être planifié, et le roulement retiré inspecté pour boucler la boucle diagnostique.
À propos d'Azima DLI
Azima DLI est un fournisseur leader de surveillance et d'analyse prédictive de l'état des machines, fournissant des solutions fiables et évolutives qui s'alignent sur les normes élevées des clients en matière de disponibilité. Leurs services WATCHMAN Reliability Services combinent déploiement flexible, logiciel de diagnostic éprouvé et expertise analytique approfondie pour offrir des programmes de maintenance basés sur l'état durables et rentables. Siégeant à Woburn, Massachusetts, avec une présence mondiale aux États-Unis, Asie-Pacifique, Amérique centrale, Europe et Amérique du Sud, Azima DLI aide les clients à maximiser la disponibilité et la productivité des actifs. Pour plus d'informations, visitez www.azimadli.com.
Entretien et réparation d'équipement
- Surveillance conditionnelle proactive : Analyse des causes racines d'une défaillance de moteur électrique 450 HP
- Guide étape par étape pour retirer un roulement en toute sécurité pour réparation
- PPL Montana améliore la fiabilité de sa centrale grâce à la formation maintenance de Timken
- Éliminer les pannes de roulements : comment les partenariats stratégiques ont boosté la fiabilité et économisé 230 K$
- Comment l'analyse vibratoire pilote le succès de la maintenance prédictive
- Maximiser l'efficacité : Comment le logiciel de maintenance préventive pilote le succès dans la fabrication
- Pourquoi l'analyse d'huile est essentielle pour le succès du transport routier commercial
- Analyse des fluides : booster la fiabilité et réduire les arrêts
- Guide complet équipement démolition & déconstruction lourd : sélection & exploitation