



Soudage MIG Expliqué : Techniques, Avantages et Comment Débuter
Qu'est-ce que le Soudage MIG ?
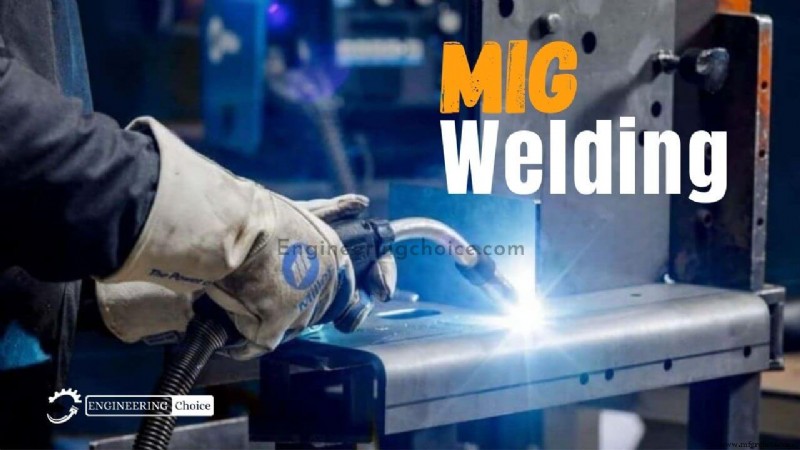
Le soudage MIG (Metal Inert Gas) est un procédé de soudage à l'arc qui utilise une électrode filaire continue solide, chauffée et introduite dans le bain de fusion depuis un pistolet de soudage. Les deux métaux de base sont fondus ensemble formant une jointure. Le pistolet alimente un gaz de protection aux côtés de l'électrode pour protéger le bain de fusion des contaminants atmosphériques.
Le MIG est aussi connu sous le nom de soudage à l'arc sous gaz métal (GMAW). Ce type de soudage est essentiellement un procédé à l'arc qui joint deux métaux en les chauffant via un arc. Cet arc se forme entre la surface à souder et une électrode d'apport alimentée en continu.
Ce type de soudage utilise un gaz de protection pour protéger le bain de métal en fusion de la réaction avec les éléments présents dans l'atmosphère.
Le soudage MIG a été breveté pour la première fois aux USA en 1949 pour souder de l'aluminium. L'arc et le bain de fusion formés avec une électrode filaire nue étaient protégés par du gaz hélium, facilement disponible à l'époque.
Vers 1952, le procédé est devenu populaire au Royaume-Uni pour souder l'aluminium avec l'argon comme gaz de protection, et les aciers au carbone avec du CO2. Le CO2 et les mélanges argon-CO2 sont connus sous le nom de procédés MAG (Metal Active Gas). Le MIG est une alternative attractive au MMA, offrant des taux de dépôt élevés et une productivité élevée.
En savoir plus : Qu'est-ce que le soudage à l'arc ? ou Qu'est-ce que le soudage et ses types ?
Ce qu'il Faut pour le Soudage MIG et sa Préparation
Comme pour tous les travaux impliquant des risques, la sécurité doit être la priorité absolue.
- Masque facial adapté.
- Gants de protection.
- Respirateur de soudage (si travail en espaces confinés ou ventilation limitée).
- Extracteur de fumées (si souhaité).
- Veste de soudage ou veste en cuir.
- Manches de soudage.
- Bottes de travail fermées, robustes.
Maintenant que la sécurité est couverte, voyons l'équipement nécessaire.
- Poste à souder MIG et torche.
- Bouteille d'argon.
- Bouteille de dioxyde de carbone.
- Alimentation électrique.
- Régulateur de gaz.
- Pince de masse.
- Dévidoir de fil.

Sécurité d'abord
Avant d'aborder un projet de soudage, il est important de s'assurer d'avoir les vêtements de protection corrects et d'éliminer les risques d'incendie de la zone de soudage.
L'équipement de base comprend : chaussures ou bottes en cuir, pantalons à revers, veste à manches longues ignifugée, gants en cuir, casque de soudage, lunettes, cagoule ou calotte pour protéger le sommet de la tête des étincelles et projections.
Préparation du métal
Contrairement aux électrodes enrobées et fourrées, qui contiennent plus d'additifs spéciaux, le fil MIG plein ne combat pas bien la rouille, la saleté, l'huile ou autres contaminants. Utilisez une brosse métallique ou une meuleuse et nettoyez le métal avant d'amorcer l'arc. Assurez-vous que votre pince de masse est aussi connectée à du métal propre. Toute impédance électrique affectera la performance du dévidage du fil.
Pour assurer des soudures solides sur métal épais, biseautez le joint pour que la soudure pénètre complètement dans le métal de base. C'est particulièrement important pour les joints bout à bout.
Préparation de l'équipement
- Vérifiez vos câbles. Avant d'amorcer l'arc, contrôlez l'équipement pour vous assurer que toutes les connexions de câbles sont bien serrées et sans effilochage ni dommages.
- Sélectionnez la polarité de l'électrode. Le soudage MIG nécessite du courant continu électrode positive (polarité inverse). Les connexions de polarité se trouvent généralement à l'intérieur de la machine.
- Réglez le débit de gaz. Ouvrez le gaz de protection et réglez le débit à 20–25 pieds cubes par heure. Si vous suspectez des fuites dans le tuyau de gaz, appliquez une solution d'eau savonneuse et cherchez des bulles. Si fuite, jetez le tuyau et installez-en un neuf.
- Vérifiez la tension. Trop ou trop peu de tension sur les galets d'entraînement ou le moyeu de la bobine peut entraîner une mauvaise performance d'alimentation du fil. Ajustez selon le manuel.
- Inspectez les consommables. Enlevez l'excès de projections des tubes contact, remplacez les pointes de contact et gaines usées, jetez le fil s'il semble rouillé.
Choix du fil
Deux types de fil courants pour l'acier. Pour soudage usage général, utilisez une classification AWS ER70S-3. Utilisez ER70S-6 quand plus de désoxydant est nécessaire pour souder de l'acier sale ou rouillé. Pour le diamètre, 0,030 pouce (0,76 mm) est un bon choix pour souder une variété d'épaisseurs en applications domestiques et sportives.
Pour matériel plus fin, utilisez fil 0,023 pouce (0,58 mm) pour réduire l'apport de chaleur. Pour matériel plus épais avec apports de chaleur totaux plus élevés, utilisez 0,035 pouce (0,89 mm) (ou 0,045 pouce si votre poste le permet).
Choix du gaz
- Un mélange de 75 % argon et 25 % dioxyde de carbone (aussi appelé 75/25 ou C25) est le meilleur gaz de protection usage général pour l'acier au carbone. Il crée le moins de projections, la meilleure apparence des cordons, et n'encourage pas les métaux fins à brûler.
- 100 % CO2 offre une pénétration plus profonde mais augmente projections et le cordon sera plus rugueux qu'avec 75/25.
Tension et ampérage
La tension et le courant requis dépendent de nombreuses variables : épaisseur du métal, type de métal, configuration du joint, position de soudage, gaz de protection, vitesse de dévidage du fil (entre autres).
Consultez l'article détaillé sur les positions de soudage.
Dépassement du fil (Stick-out)
Le stick-out est la longueur d'électrode non fondue qui dépasse de l'extrémité du tube contact, n'incluant pas la longueur d'arc. En général, maintenez un stick-out de 3/8 pouce (≈9,5 mm) et écoutez un crépitement comme du bacon. Si l'arc sonne de façon erratique, votre dépassement est peut-être trop long, erreur très courante.
Pousser ou tirer le pistolet ?
- La technique de poussée (forehand) consiste à pousser le pistolet loin du bain de fusion (en avant). La poussée produit généralement une pénétration moindre et un cordon plus large, plus plat car la force de l'arc est dirigée loin du bain.
- Avec la technique de traction (backhand), le pistolet est pointé vers le bain de fusion et tiré loin du métal déposé. La traction produit généralement une pénétration plus profonde et un cordon plus étroit avec plus de renfort.
Pour souder l'acier doux au MIG, vous pouvez utiliser les deux techniques, mais notez que la poussée offre généralement une meilleure vue et permet de mieux diriger le fil dans le joint.
Angle de déplacement (Travel Angle)
L'angle de déplacement est l'angle par rapport au pistolet en position perpendiculaire. Conditions normales dans toutes positions : 5 à 15 degrés. Au-delà de 20–25 degrés, risque de plus de projections, moins de pénétration, instabilité de l'arc.
Angle de travail (Work Angle)
L'angle de travail est la position du pistolet par rapport à l'angle du joint de soudage, variant selon chaque position de soudage et configuration de joint.
Quel gaz pour le soudage MIG ?
Le soudage MIG est un processus où un arc électrique se forme entre une électrode filaire consommable et la pièce. Ce processus utilise des gaz inertes ou mélanges gazeux comme gaz de protection. L'argon et l'hélium sont typiquement utilisés pour le MIG des métaux non ferreux comme l'aluminium.
Choisir le Bon Gaz de Protection :
De nombreuses applications MIG se prêtent à une variété de gaz de protection. Vous devez évaluer vos objectifs de soudage et vos applications pour choisir le bon pour votre application spécifique. Considérez :
- Le coût du gaz
- Les propriétés du cordon fini
- Préparation et nettoyage post-soudage
- Le matériau de base
- Le processus de transfert de soudure
- Vos objectifs de productivité.
Les quatre gaz de protection les plus courants en MIG sont l'Argon, l'Hélium, le Dioxyde de Carbone et l'Oxygène. Chacun offre avantages et inconvénients uniques selon l'application.
1. Dioxyde de Carbone (CO2)
Le gaz réactif le plus courant en MIG est le CO2. C'est le seul utilisable pur sans ajout de gaz inerte. Le CO2 est aussi le plus économique des gaz de protection courants, choix attractif quand le coût matière est prioritaire.
Le CO2 pur offre une pénétration de soudure très profonde, utile pour matériel épais. Cependant, il crée un arc moins stable et plus de projections que mélangé avec d'autres gaz. Limité au processus de court-circuit.
2. Argon
Pour les entreprises valorisant qualité de soudure, apparence et nettoyage réduit après soudage, un mélange de 75 à 95 % argon et 5 à 25 % CO2 peut être la meilleure option. Il offre une combinaison plus désirable de stabilité d'arc, contrôle du bain et projections réduites que le CO2 pur.
Ce mélange permet aussi l'utilisation d'un processus de transfert par pulvérisation (spray transfer) produisant des taux de productivité plus élevés et des soudures plus esthétiques. L'argon crée aussi un profil de pénétration plus serré utile pour les soudures d'angle. Pour souder un métal non ferreux – aluminium, magnésium, titane – il faut 100 % argon.
3. Oxygène
L'oxygène, gaz réactif, est généralement utilisé en proportions de 9 % ou moins pour améliorer la fluidité, la pénétration et la stabilité de l'arc du bain de fusion dans les aciers doux, faiblement alliés et inoxydables. Cependant, il cause l'oxydation du dépôt de soudure, donc non recommandé pour aluminium, magnésium, cuivre ou métaux exotiques.
4. Hélium
Comme l'argon pur, l'hélium est généralement utilisé pour métaux non ferreux, mais aussi pour l'inox. Comme l'hélium crée un profil de pénétration large et profond, il fonctionne bien avec matériaux épais et est typiquement utilisé en proportions 25–75 % hélium / 75–25 % argon. En ajustant ces ratios, on change pénétration, profil du cordon, vitesse de déplacement.
L'hélium crée un arc « plus chaud » permettant des vitesses de déplacement plus rapides et taux de productivité plus élevés. Mais il est plus cher et nécessite un débit plus élevé que l'argon. Il faut calculer la valeur de l'augmentation de productivité versus le coût accru du gaz. En inox, l'hélium est souvent utilisé dans une formule tripartite argon/CO2.
Comment Souder au MIG ?
Ceci est un guide de base, pas un manuel définitif. Nous vous expliquerons les différentes étapes du soudage MIG de l'acier pour une compréhension rudimentaire du processus.
Avant la méthode elle-même, quelques pratiques de préparation sont cruciales pour les meilleurs résultats.
1. Réglage de la Machine
Prenez le temps de vous familiariser avec le poste à souder. Première chose : vérifiez la bobine de fil couleur cuivre dans le poste. Assurez-vous qu'elle est fixée par l'écrou de tension mais peut tourner librement quand les galets d'entraînement tirent le fil à travers le pistolet. Si vous soudez de l'aluminium, le fil doit être couleur argent.
2. Les Bouteilles de Gaz
La bouteille de gaz est derrière le poste MIG. Soit 100 % argon, soit mélange argon/CO2. Ouvrez les vannes principales sur chaque bouteille pour vérifier qu'elles sont pleines. Les manomètres doivent indiquer entre 0 et 2 500 PSI. Réglez le détendeur à 15–25 PSI selon ce que vous soudez.
3. Le Pistolet de Soudage
Assurez-vous que le fil d'amorçage est dans le pistolet et dépasse un peu par l'embout métallique. Les embouts sont sacrificiels et varient selon l'épaisseur et le type de métal. Pressez la gâchette pour vérifier qu'il n'y a pas de problème et que le fil passe.
4. La Pince de Masse
La pince de masse est la cathode du circuit et complète le circuit entre le pistolet, le poste et la pièce. Assurez-vous qu'elle est fixée au projet, connexion propre, sans rouille ni débris. Une fois tout vérifié, commencez.
5. Préparez la Soudure
On ne peut sous-estimer l'importance de préparer la soudure. Enlever imperfections et meuler les taches de rouille augmentera l'intégrité de votre soudure.
6. Préparez la Zone
Le métal en fusion peut projeter loin. Il est donc important qu'aucun matériau inflammable ne soit dans la trajectoire des projections. Enlevez plastique, papier, tissu qui pourraient couver et s'enflammer.
Ayez un extincteur CO2 prêt en cas d'incident. N'utilisez jamais d'eau pour éteindre les flammes près d'une machine puissante sous électricité mortelle. Eau et électricité = désastre.
7. Mettez votre Équipement de Sécurité
Mettez le masque sur la tête, mais pas besoin de baisser la visière pendant la préparation. Mettez gants de soudage et assurez-vous que vos bras sont protégés par les manches. En espace étroit ou mal ventilé, mettez un respirateur pour éviter risque d'asphyxie.
Ne soudez jamais d'acier galvanisé : le zinc chauffe pendant la galvanisation et émet un gaz toxique. Inhalé, il cause symptômes grippaux pendant quelques jours (« fièvre des métallurgistes »). Symptômes temporaires mais effets pulmonaires à long terme peuvent être catastrophiques.
Consultez l'article sur Qu'est-ce que la Galvanisation ?
8. Fixez la Pince de Masse
Peut être fixée sur toute surface métallique pour compléter le circuit électrique. La pièce métallique ou la table de soudage conviennent.
9. Ouvrez la Vanne de la Bouteille
Desserrez l'écrou de réglage du détendeur et tournez la molette au sommet de la bouteille pour l'ouvrir. Gardez la main sur le bord de la molette, pas dessus, au cas où la pression la ferait partir. Ne vous penchez pas au-dessus de la bouteille en ouvrant la vanne. Tenez-vous de côté, à bout de bras. Vous verrez le PSI augmenter. Vous pouvez commencer à souder quand vous dépassez 1 000 PSI. Serrez alors la vis de réglage du détendeur jusqu'à ce que le PSI indique 15–25.
10. Trouvez le Réglage de Soudage
Beaucoup de postes MIG ont les réglages sous le couvercle. Ce tableau guide pour déterminer tension et vitesse. Pour cet exercice : fil 0,035 pouce, gaz 75 % argon / 25 % CO2. La seule autre variable pour les réglages est l'épaisseur du matériau.
Pour de nombreux postes MIG, les réglages sont sous le couvercle. Ce tableau guide pour tension et vitesse. Exercice : fil 0,035 pouce, gaz 75 % argon / 25 % CO2. Seule autre variable : épaisseur du matériau.
11. Mettez le Poste sous Tension
Branchez le poste sur l'alimentation et allumez-le. Assurez-vous qu'aucun objet ou débris n'entravera votre progression ou ne vous mettra en danger.
12. Réglez la Vitesse du Fil et la Tension
Avec le même tableau de l'étape 4, réglez vitesse et tension du fil aux valeurs désirées. Exemple : soudage de tôle 18 gauge (≈1,2 mm). Vitesse fil = 16, tension = 120.
Si réglages trop élevés, des trous apparaîtront dans la pièce car elle fond à travers la soudure. Si trop bas, le cordon s'accumulera par à-coups car trop de fil sera alimenté et projeté, créant une soudure faible.
Vous saurez que les réglages sont bons quand vous commencez à souder de façon lisse, uniforme et libre. Écoutez aussi le son crépitant, comme une abeille surexcitée. Cela indique que tension et vitesse sont correctes.
Astuce : Si vous soudez de l'aluminium, vous devriez entendre un bourdonnement grave au lieu de crépitements.
13. Vérifiez le Fil dans la Torche
Il doit y avoir environ un pouce (2,5 cm) de fil dépassant par l'embout de la torche. Si trop, coupez à la bonne longueur.
14. Soudez !
Baissez le masque et commencez à souder le métal. Vous pouvez utiliser la technique de poussée ou de traction. La poussée crée des cordons plus plats mais plus larges, la traction crée une pénétration plus serrée et plus profonde.
Essayez de déposer les cordons en zigzag ou en cercles concentriques créant un motif ondulé, tourbillonnant. L'angle de travail dépend aussi du type de joint.
Déplacez la torche du haut de la soudure vers le bas. Assurez-vous que les cordons font environ 2,5–5 cm. Si vous restez plus longtemps, le métal risque de surchauffer, se déformer et s'affaiblir. Soudez un point, passez au suivant, etc. Terminez en joignant chaque section à la fin.
À la fin de la pièce, mettez le dévidoir au réglage le plus bas.
15. Fermez la Vanne de la Bouteille
Tournez la vanne de la bouteille à la main jusqu'à fermeture hermétique.
16. Purgez le Détendeur
Appuyez sur la gâchette du pistolet pour purger le détendeur. Regardez le débit (CFH) descendre au minimum. Le fil est encore alimenté car le dévidage est > 0.
Vous pouvez aussi desserrer la vis de réglage du détendeur jusqu'à ce qu'elle soit libre.
17. Éteignez le Poste
Éteignez le poste à la machine et à l'alimentation. Retirez le casque et l'équipement de sécurité mais gardez les gants. Ne touchez pas le métal, il peut être encore chaud. Laissez-le refroidir naturellement pour la meilleure soudure.
Vous pouvez maintenant retirer la pince de masse et ranger proprement les câbles. Retirez vos gants.
Conseils pour le Soudage MIG
Mettre en pratique ces conseils améliorera probablement la qualité et la durabilité de vos soudures.
1. Nettoyez, nettoyez, nettoyez
La cause principale d'échec d'une soudure MIG est sa porosité. Cause la plus courante : soudure sur surface sale, huilée, peinte. Tous ces contaminants se piègent dans la soudure, créant des trous ressemblant à une éponge.
« Trop souvent, les agriculteurs ne préparent pas le métal adéquatement avant de souder », dit John Leisner de Miller Electric. « Cela inclut poncer ou enlever peinture, rouille, saleté et autres contaminants de surface ainsi que poncer complètement les fissures souvent au-delà de ce qui est immédiatement visible. »
2. Obtenez une bonne masse
Collier considère ceci comme l'erreur la plus courante en MIG. « Votre poste ne se soucie pas d'une mauvaise masse. Il continue de pomper du fil de soudage, que votre pistolet bégaye ou non. »
Karl Hoes de Lincoln Electric dit qu'un arc de soudage nécessite un courant fluide dans un circuit complet. Le courant cherche le chemin de moindre résistance. Si on ne place pas la pince près de l'arc, le courant peut trouver un autre chemin. Fixez fermement la pince au métal nu, aussi près que possible de l'arc.
3. Gardez votre stick-out court
Règle générale : distance entre le fil et l'extrémité de la pointe de contact entre 1/4 et 3/8 pouce (6–9,5 mm). « Ce conseil simple peut avoir le plus grand effet sur votre soudage MIG », dit Jody Collier.
4. Utilisez les deux mains
« Utilisez les deux mains quand possible », insiste Collier. « Posez la courbure du col du pistolet dans une main et tenez la pièce avec la main sur la gâchette. N'hésitez pas à avoir votre main d'appui près de la soudure. Prenez un gant de soudage résistant à la chaleur et épais si nécessaire. »
5. Écoutez votre poste
La musique pour vos oreilles doit être un bourdonnement régulier pendant le soudage. Un sifflement régulier peut indiquer tension trop haute, note Leisner. « Un son fort et rauque pourrait indiquer tension trop basse. Un crépitement comme une mitraillette indique ampérage trop haut. »
6. Gardez l'arc en avant
« Pour une meilleure pénétration, gardez l'arc au bord avant du bain de fusion », dit Collier.
Exception : soudage de tôle fine. Dans ce cas, gardez l'arc plus en arrière dans le bain pour éviter le burn-through.
7. Adaptez galets, gaine de câble, pointe de contact à la taille du fil
Étonnamment, cette correspondance de base est souvent ignorée. Si vous essayez de passer du fil 0,030 dans des galets 0,035, vous vous retrouverez à changer constamment la vitesse d'alimentation sans jamais trouver le bon réglage, car les rainures des galets sont trop grandes. Même conseil pour la gaine de câble et la taille de la pointe de contact.
8. Pousser ou tirer
La méthode la plus courante est de pousser le pistolet dans la direction de la soudure (méthode forehand). Le forehand produit une pénétration faible avec surface plate, large, lisse.
La seconde approche : traîner le pistolet (méthode backhand). Cela produit une soudure à pénétration profonde, étroite et haute au centre.
Quelle méthode utiliser ? Cela dépend de l'épaisseur du métal et de la profondeur de pénétration nécessaire.
9. Attention en soudage hors position
Si vous soudez verticalement, horizontalement ou en plafond, « gardez le bain de fusion petit pour meilleur contrôle du cordon, et utilisez le plus petit diamètre de fil possible », dit Leisner.
10. Remplacez les pointes de contact généreusement
« Les pointes de contact sont bon marché », dit Collier. « Gardez un paquet dans votre boîte à outils et remplacez-les souvent. » Pointes usées sont généralement ovales et mènent à un arc erratique. Si une pointe entre dans le bain de fusion fondu, remplacez-la immédiatement. Pour la plupart des soudeurs occasionnels, bonne règle : changer la pointe après 100 livres (≈45 kg) de fil consommé.
11. Lisez votre cordon
On apprend beaucoup en regardant son cordon fini, dit Leisner.
Un cordon convexe ou en corde indique souvent que le réglage est trop froid pour l'épaisseur de la réparation et qu'il n'y a pas assez de chaleur pour pénétrer le métal de base. Un cordon concave indique un problème d'apport de chaleur.
Avantages du Soudage MIG
- Productivité plus élevée : Les soudeurs gagnent en productivité grâce au temps économisé sans changer constamment de baguettes ou enlever la scorie, ni brosser la soudure répétitivement. Ils travaillent plus vite et plus proprement.
- Simple à apprendre : Un des principaux avantages du MIG est sa simplicité. On peut apprendre en quelques heures, certains instructeurs affirment pouvoir donner une formation de base en vingt minutes – la majorité du temps passée à nettoyer la soudure. Le TIG prend beaucoup plus de temps à apprendre, et la plupart des soudeurs sur projets domestiques ne veulent pas y investir le temps. Un instructeur a décrit le MIG comme un processus « point and shoot » (pointer et tirer).
- Soudures simples et belles : Le MIG offre une meilleure visibilité du bain de fusion. Ajoutez la simplicité du processus et le meilleur contrôle offert par l'alimentation automatique du fil, et le MIG rend simple la production d'une belle soudure.
- Propre et efficace : Comme le MIG utilise un gaz de protection pour l'arc, il y a très peu de perte d'éléments d'alliage pendant le transfert du métal à travers l'arc. Pas de scorie à enlever (typique du soudage à l'électrode), et seulement de légères projections. Après un bref nettoyage, les soudeurs MIG reprennent le travail en une fraction du temps grâce au nettoyage minimal.
- Polyvalent : Le MIG peut souder une grande variété de métaux et alliages, en fonctionnement semi et totalement automatique. Utile pour projets domestiques, aussi utilisé par de nombreuses industries. Métaux : aluminium, cuivre, acier inoxydable, acier doux, magnésium, nickel, et leurs alliages, ainsi que fer et la plupart de ses alliages.
- Vitesse de soudage plus rapide : Le fil alimenté en continu libère les deux mains pour le MIG, améliorant vitesse, qualité et contrôle global.
Inconvénients du Soudage MIG
- Coût : L'équipement MIG est plus complexe et coûteux, sacrifiant la portabilité. En plus, gaz de protection, électrodes, pointes et buses de rechange s'additionnent.
- Positions limitées : La fluidité du bain de fusion et l'apport de chaleur élevé excluent le soudage vertical ou en plafond. À considérer lors de l'achat pour s'assurer qu'il accomplit tous les travaux prévus.
- Inadapté au soudage en extérieur : Non portable, le MIG est aussi inadapté à l'extérieur car il utilise un gaz de protection. Le vent perturbe le gaz et affecte la qualité. Un poste MIG ne peut pas être emmené dans un champ pour réparer un tracteur, mais fonctionne bien en garage pour l'automobile.
- Taux de refroidissement rapides : Le métal soudé refroidit plus vite car il n'est pas couvert de scorie après la soudure.
- Inadapté aux métaux épais : Bien que le MIG convienne aux métaux fins, il n'assure pas une pénétration correcte pour l'acier épais nécessitant une soudure solide.
- Gaz de protection : La bouteille de gaz prend du temps à remplacer et peut gêner pendant le soudage.
- Temps de préparation du métal : Avant de souder au MIG, le matériau doit être exempt de rouille ou saleté pour une bonne soudure et la sécurité.
À quoi sert le soudage MIG ?
Le soudage MIG/MAG est une technique polyvalente adaptée aux tôles fines et aux sections épaisses. Un arc est frappé entre l'extrémité d'une électrode filaire et la pièce, fondant les deux pour former un bain de fusion. Le fil sert à la fois de source de chaleur (via l'arc à l'extrémité) et de métal d'apport pour le joint de soudure.
Le soudage MIG est généralement utilisé pour matériaux grands et épais. Un fil consommable sert à la fois d'électrode et de métal d'apport.
Comparé au TIG, c'est beaucoup plus rapide, réduisant les délais et coûts de production. De plus, c'est plus facile à apprendre et crée des soudures nécessitant peu ou pas de nettoyage et finition. Cependant, les soudures ne sont pas aussi précises, serrées ou propres que les procédés TIG.
FAQ
Qu'est-ce que le soudage MIG ?
Le soudage MIG (Metal Inert Gas) est un procédé de soudage à l'arc qui utilise une électrode filaire continue solide chauffée et introduite dans le bain de fusion depuis un pistolet. Le pistolet alimente un gaz de protection aux côtés de l'électrode protégeant le bain des contaminants atmosphériques.
À quoi sert le soudage MIG ?
Le soudage MIG/MAG est une technique polyvalente pour tôles fines et sections épaisses. Un arc est frappé entre l'extrémité d'une électrode filaire et la pièce, fondant les deux pour former un bain de fusion. Le fil sert de source de chaleur (arc à l'extrémité) et de métal d'apport pour le joint.
Quels sont les conseils pour le soudage MIG ?
Mettre en pratique ces conseils améliorera probablement la qualité et la durabilité de votre soudure.
- Nettoyez, Nettoyez, Nettoyez.
- Obtenez une Bonne Masse.
- Gardez Votre Stick-out Court.
- Utilisez Les Deux Mains.
- Écoutez Votre Poste.
- Gardez L'Arc En Avant.
- Adaptez Galets, Gaine, Pointe à la Taille du Fil
- Pousser ou tirer.
Comment souder au MIG ?
Le soudage MIG est un procédé à l'arc où une électrode filaire continue est alimentée à travers un pistolet dans le bain de fusion, joignant les deux métaux de base. Le gaz de protection est aussi envoyé par le pistolet et protège le bain de la contamination. MIG signifie metal inert gas.
Quel gaz pour le soudage MIG ?
Le soudage MIG est un processus où un arc électrique se forme entre une électrode filaire consommable et la pièce. Utilise gaz inertes ou mélanges comme gaz de protection. Argon et hélium typiquement pour métaux non ferreux comme l'aluminium.
À quoi sert le soudage MIG ?
Le soudage MIG (metal inert gas) est généralement utilisé pour matériaux grands et épais. Il emploie un fil consommable qui agit comme électrode et métal d'apport. Comparé au TIG, c'est beaucoup plus rapide, réduisant délais et coûts.
Quelle est la différence entre MIG et TIG ?
La différence est la façon dont l'arc est utilisé. MIG utilise un fil d'apport qui se déplace constamment dans le pistolet pour créer l'étincelle, puis fond pour former la soudure. TIG utilise de longues baguettes pour fusionner deux métaux directement.
Lequel est meilleur : arc ou MIG ?
Certains arguent que le soudage à l'électrode (stick) est plus fort que le MIG car il offre meilleure pénétration pour matériaux épais. Cependant, le MIG peut fournir de bonnes soudures malgré une efficacité moindre sur métaux épais, et est meilleur pour joindre métaux fins avec belle finition et moins de risque de burn-through.
Le soudage MIG est-il facile ?
Le soudage MIG est le processus génial d'utilisation de l'électricité pour fondre et joindre des morceaux de métal. Parfois appelé « pistolet à colle chaude » du monde du soudage, généralement considéré comme l'un des types de soudage les plus faciles à apprendre.
Qu'est-ce qui est plus fort : MIG ou TIG ?
Le TIG produit des soudures plus propres et plus précises que le MIG ou d'autres méthodes à l'arc, le rendant le plus fort. Cela dit, différents travaux peuvent nécessiter différentes méthodes ; si le TIG est généralement plus fort et de meilleure qualité, utilisez MIG ou autre si le travail l'exige.
Quels sont les inconvénients du soudage MIG ?
Inconvénients MIG et MAG
- Coût initial d'installation plus élevé.
- L'atmosphère autour du processus doit être stable (d'où les gaz de protection), donc limité aux conditions sans courant d'air.
- Coûts de maintenance plus élevés dus aux composants électroniques supplémentaires.
Dois-je apprendre TIG ou MIG ?
Le MIG est la méthode la plus rapide, idéale pour projets nécessitant taux de production élevés. Taille du projet : la taille pourrait déterminer quelle forme choisir. Le TIG est meilleur pour métaux fins et petits projets car il produit des soudures précises et propres.
Peut-on souder l'inox avec un MIG ?
L'acier inoxydable peut être soudé au MIG (soudage à l'arc sous gaz métal), TIG (soudage à l'arc tungstène sous gaz), et à l'électrode enrobée, chaque procédé donnant un résultat légèrement différent.
Quel est le poste le plus facile à utiliser ?
Le soudage MIG est généralement le type le plus facile pour un débutant. Les postes MIG utilisent un fil d'apport qui traverse la machine à vitesse présélectionnée. Cela rend le processus relativement rapide et produit des soudures consistantes.
Lequel est moins cher : MIG ou électrode enrobée (stick) ?
MIG. Bien que les postes à l'électrode soient moins chers et plus familiers pour la plupart des agriculteurs, le stick a ses lacunes dans l'atelier moderne. Souder des matériaux fins au stick peut être difficile ou impossible.
Quel type de poste un débutant devrait-il utiliser ?
Les postes MIG sont parmi les meilleurs pour débutants, conçus avec une électrode filaire sur bobine alimentée à vitesse préselectionnée à travers un pistolet. En processus semi-automatique ou automatique, le soudage à l'arc sous gaz métal (GMAW ou MIG) est le plus facile à apprendre.
Puis-je m'apprendre à souder au MIG seul ?
N'importe qui peut apprendre le soudage MIG en ligne, depuis chez soi en quelques heures. Je suis réaliste. Il suffit d'investir un peu d'argent dans un bon poste à fil ou MIG et vous serez sur la bonne voie.
Peut-on s'apprendre à souder seul ?
La plupart peuvent apprendre les bases du soudage seul pour faire des fabrications basiques et réparations courantes en recherchant du contenu fiable et beaucoup de pratique. Cependant, pour des intentions professionnelles, on ne peut atteindre un haut niveau de compétence assez vite sans guidance d'experts.
Le MIG peut-il souder l'aluminium ?
C'est possible, mais peut être vraiment difficile et incroyablement frustrant. L'aluminium est plus mou que l'acier et l'inox, donc l'alimenter dans une torche est plus difficile car il se plie plus facilement. Il y a quelques façons de contourner cela avec votre torche MIG.
Quel est le métal le plus dur à souder ?
L'aluminium est un métal très dur à souder en raison de son point de fusion, conductivité thermique et ductilité.
A-t-on besoin de gaz pour le soudage MIG ?
« MIG », pour metal inert gas, en dit long sur cette méthode. Elle nécessite effectivement du gaz pour la protection : le gaz empêche le bain de fusion d'interagir avec les gaz ambiants de l'air.
Lisez Nos Articles Connexes
- Qu'est-ce que le soudage et ses types, processus et positions ?
- Qu'est-ce que le soudage à l'arc ?
- Qu'est-ce que le joint de soudage et ses types ?
- Qu'est-ce que le soudage par points ?
Processus de fabrication
- Soudage MIG expliqué : principes et maîtrise du procédé
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Soudage au gaz : Procédé, équipements et applications
- Comprendre les Fumées de Soudage : Dangers et Stratégies de Réduction Efficaces
- Maîtriser le Soudage du Titane : Procédé Éprouvé et Techniques
- Comprendre les cordons de soudure : types, formation et indicateurs de qualité
- Soudage à la baguette (Stick) expliqué : équipement, processus et guide pas à pas
- Comprendre la porosité en soudage : causes, détection et techniques de prévention
- Comprendre les projections de soudage : causes et techniques de réduction efficaces