



Recuit de détente : Clé pour un usinage de précision constant
Dans l'usinage de pièces de précision, après que de nombreuses pièces ont été traitées par des équipements de précision, il y a toujours des endroits « insatisfaisants ». Évidemment, ce sont les meilleurs maîtres et les meilleurs équipements. Sur la machine, tout était parfait, mais une fois démontée et envoyée en contrôle qualité ou au processus suivant, on découvrait que les dimensions avaient changé silencieusement, le produit parfait devenant un rebut.
En fait, c'est un problème d'arrangement de processus. On n'a considéré que le processus d'usinage ci-dessus, mais pas les caractéristiques du matériau lui-même, entraînant des changements dans la structure interne après usinage, causant des déformations, résultant en mauvaises dimensions.
Comment éviter cela ? Un processus très important doit être utilisé : le processus de « détente » du matériau, appelé dans certains cas traitement de recuit.
Qu'est-ce que le traitement de recuit de détente ?
Le processus de chauffer la pièce à une certaine température, la maintenir un certain temps puis la refroidir pour la restaurer, éliminant ainsi la contrainte résiduelle interne, s'appelle recuit de détente. Le métal déformé à froid est chauffé en dessous de la température de recristallisation pour éliminer la contrainte interne. Mais le traitement thermique qui conserve encore l'effet de durcissement par travail à froid s'appelle recuit de détente.
Le recuit de détente est un processus de traitement thermique qui chauffe l'acier ou diverses pièces mécaniques en métal à une certaine température, la maintient un moment, puis la refroidit lentement pour obtenir un processus proche de l'état d'équilibre. Dans l'industrie mécanique, le recuit est généralement utilisé comme traitement thermique préliminaire dans le processus de fabrication de la pièce.
Dans la production réelle, l'application du recuit de détente est plus large que mentionné. Forgeage à chaud, coulée, déformation à froid, découpage ou coupe, soudage, traitement thermique, et même après assemblage de pièces de machine, sans changer l'état structurel, en conservant les conditions de durcissement à froid, à chaud ou de surface, le processus de chauffer l'acier ou les pièces à une température plus basse pour éliminer (tout ou partie) la contrainte interne et réduire la tendance à la déformation et à la fissuration peut être appelé recuit de détente. En raison des différences de composition, méthode de traitement, taille et distribution de la contrainte interne, et degré d'élimination, la plage de température du recuit de détente est très large. Traditionnellement, le traitement à plus haute température est appelé recuit de détente, et à plus basse température, revenu de détente. L'essence est la même.
Principe du recuit de détente
Dans les processus de mise en forme sous pression, coulée, soudage, traitement thermique, usinage par coupe et autres, le produit peut générer des contraintes internes. Dans la plupart des cas, après la fin du processus, une partie de la contrainte résiduelle reste dans le métal. La contrainte résiduelle peut causer fissuration, déformation ou changement de dimension de la pièce. Elle augmente aussi l'activité chimique du métal, et sous l'action de la contrainte résiduelle de traction, elle cause particulièrement facilement la corrosion intercristalline et la fissuration. Donc, la contrainte résiduelle affecte la performance du matériau ou cause une défaillance prématurée.
Pendant le recuit de détente, le métal subit une déformation plastique locale interne (quand la contrainte dépasse la limite d'élasticité à cette température) ou un processus de relaxation locale (quand la contrainte est inférieure à la limite d'élasticité) sous une certaine température. La contrainte résiduelle se relâche pour atteindre le but d'élimination. Pendant le recuit, la pièce est généralement chauffée lentement à une température plus basse (500-550°C pour fonte grise, 500-650°C pour acier, et en dessous de la température de début de recristallisation pour alliages non ferreux estampés). Après maintien, refroidissement lent pour éviter de nouvelles contraintes résiduelles.
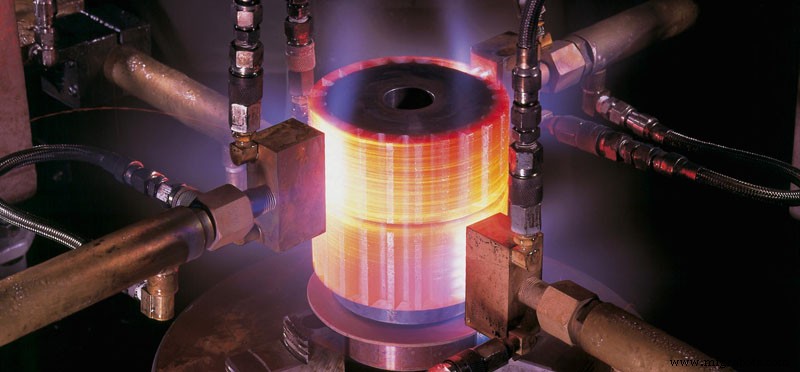
Le recuit de détente ne peut pas éliminer complètement la contrainte résiduelle, mais seulement en grande partie. Pour l'éliminer complètement, il faut chauffer à une température plus élevée. Sous de telles conditions, d'autres changements structurels peuvent survenir, compromettant les performances du matériau.
En plus de la garantie dimensionnelle, la contrainte interne dans les pièces finies est en fait très nuisible. Si elle n'est pas éliminée à temps, la contrainte interne et la force de chargement externe, c'est-à-dire la force appliquée pendant l'utilisation, se superposent, causant une rupture inattendue du matériau. Par conséquent, les pièces après coulée, soudage et coupe doivent subir un recuit de détente pour éliminer la contrainte interne générée pendant le traitement. Donc, quand vous travaillez dur avec le meilleur savoir-faire et ne pouvez toujours pas faire de bonnes pièces, ou que votre client vous dit que les pièces se cassent accidentellement pendant l'utilisation, vous pouvez envisager le processus de recuit de détente, ce processus résoudra beaucoup de problèmes.
Processus de fabrication
- Optimiser les centres d'usinage pour opérations de tournage : Renishaw RAMTIC
- Comprendre l'usinage de précision : définition, avantages et applications
- L'usinage de précision expliqué : terminologie clé et techniques
- Usinage de précision : pièces standard vs pièces non standard expliquées
- Usinage non conventionnel : techniques avancées, applications et enjeux
- Étapes clés du processus d'usinage pour des pièces parfaites
- Usinage conventionnel expliqué : fondamentaux, techniques et défis
- Gravure laser CNC de précision : valoriser prototypes et production
- Usinage CNC de précision vs usinage standard : avantages clés et gains d'efficacité