



Comprendre la rectitude GD&T : symboles, tolérances et techniques de mesure
En usinage de précision, l'exigence de rectitude est très importante pour les pièces. Cet article présente la rectitude, principalement sa définition, ses symboles, ses tolérances, ses méthodes de mesure et ses problèmes courants.
Définition de la rectitude (GD&T)
Le contrôle de forme peut limiter l'écart entre la forme finale et la forme idéale. La rectitude GD&T est l'une des tolérances permettant de garantir que l'élément est proche de l'état idéal.
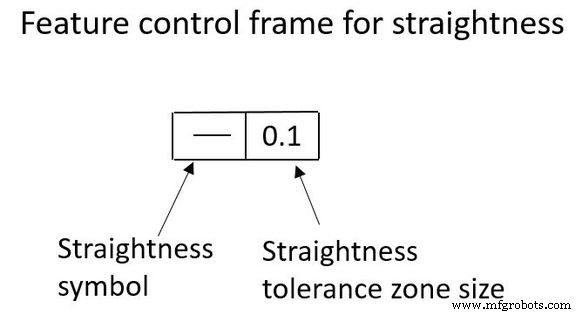
La rectitude a en réalité deux fonctions très différentes en GD&T, selon la manière dont elle est appelée. Sous sa forme normale ou « rectitude de surface », c'est une tolérance qui contrôle la forme des lignes sur une surface ou un élément. La rectitude d'axe est une tolérance qui contrôle le nombre de courbes autorisées sur l'axe de la pièce. Cette valeur est généralement invoquée par un appel contenant la condition de matière maximale. Les deux étiquettes sont très différentes l'une de l'autre !
Rectitude de surface :
La forme standard de rectitude est une tolérance bidimensionnelle, utilisée pour garantir que la pièce est uniforme sur toute la surface ou l'élément. La rectitude peut être appliquée à des éléments plans (tels que la surface d'un bloc), ou à la surface d'un cylindre dans la direction axiale. Définie comme la variance de surface dans la ligne spécifiée sur la surface.
Lorsque nous utilisons cette étiquette pour spécifier la planéité de surface, la zone de tolérance formera une zone totale large au-dessus et au-dessous de la position de surface idéale et contrôlera tous les écarts. La rectitude de surface contrôle la forme des lignes n'importe où sur la surface, et il y a deux types d'applications :
Le premier est une surface plane, telle que la surface d'un cube.
Le second est la surface cylindrique axiale. L'appel de rectitude de surface pointe la flèche vers la surface et donne la tolérance.
Dans les deux cas, la zone de tolérance forme un plan 2D. Elle apparaît sous la forme de deux lignes parallèles (également parallèles à la surface), l'une au-dessus de la surface et l'autre en dessous.
Zone de tolérance GD&T :
Deux lignes parallèles de chaque côté de la ligne de surface où la surface doit être située.
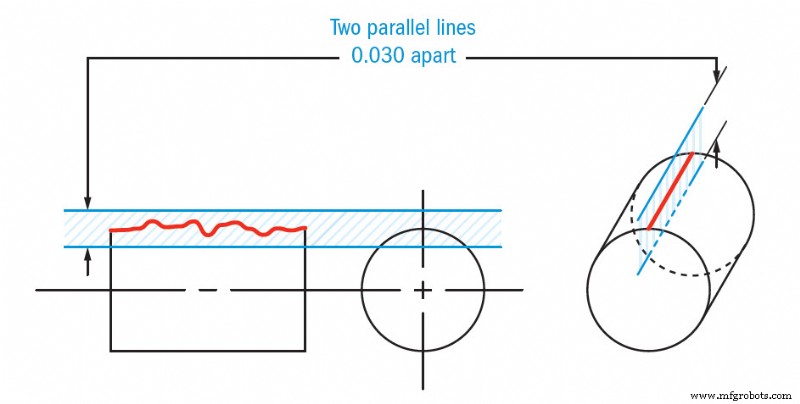
Rectitude d'axe :
La forme de rectitude de l'axe central de contrôle de la pièce est parfois appelée « rectitude axiale ». Cette tolérance marque la rectitude de l'axe (généralement un cylindre) de la pièce spécifiée. Par définition, la rectitude d'axe est en réalité une tolérance 3D, qui contraint l'axe central de la pièce pour l'empêcher de se plier ou de se tordre trop loin.
Zone de tolérance GD&T :
La limite cylindrique autour du véritable axe central de la pièce, et l'axe médian dérivé de la pièce doit pouvoir s'insérer dans cette limite.
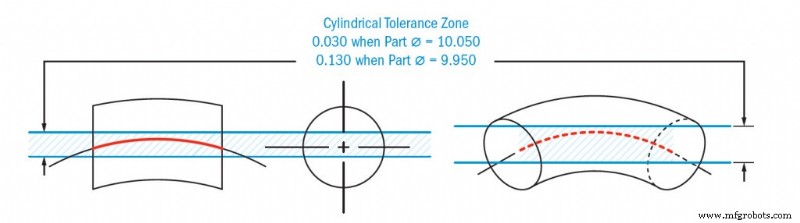
Comment mesurer la rectitude ?
La méthode de mesure de la planéité de surface et de la planéité d'arbre est différente.
Rectitude de surface
La mesure de la planéité de surface est très simple. L'altimètre est fixé à une position spécifiée sur la surface et se déplace linéairement dans la direction indiquée dans le cadre de contrôle de l'élément.
Rectitude d'axe
La rectitude d'arbre est généralement mesurée à l'aide d'un calibre cylindrique, qui est juste plus grand que le diamètre de l'élément pour accommoder la variation admissible. En utilisant les annotations MMC, nous pouvons garantir que la rectitude et la taille assurent que la pièce s'adapte toujours au trou de la taille donnée. Par conséquent, si le diamètre extérieur de la pièce est réduit, des tolérances supplémentaires seront obtenues, et la rectitude de la pièce sera réduite en conséquence.
Instructions d'utilisation
En un sens, la planéité de surface est une version bidimensionnelle de la planéité. Les deux sont mesurées sans repères, et toutes deux sont utilisées pour contrôler et affiner la taille des éléments. De la même manière, nous pouvons penser que la « rectitude d'axe » est liée à la « parallélisme d'axe » et à la « perpendicularité » car elles sont toutes liées à l'axe central dans la zone de tolérance cylindrique de contrôle.
La planéité de surface est généralement utilisée pour les surfaces qui doivent être accouplées avec une autre pièce tout en assurant l'étanchéité. La rectitude d'axe (OTOH) est le plus souvent utilisée lors de la conception de goupilles qui doivent s'insérer dans certains trous.
Pourquoi utiliser des tolérances de rectitude ?
Lorsque deux pièces dans un assemblage nécessitent un contact linéaire, la rectitude est utile. En utilisant la rectitude, nous marquons la surface d'accouplement pour lui accorder une attention particulière lors du traitement.
Le contrôle de rectitude peut être utilisé pour concevoir et fabriquer des manchons hydrauliques, des tubes et des capuchons qui nécessitent un contact parfait pour maintenir une haute pression.
La rectitude d'arbre est utilisée dans la conception de goupilles et de pièces cylindriques qui doivent être insérées dans des trous ou des alésages pour fonctionner. Le marquage de rectitude garantit que les pièces peuvent s'emboîter même sous des conditions de matière maximale.
FAQ
Qu'est-ce que la ligne médiane dérivée ?
La ligne médiane dérivée est une ligne formée en reliant les points médians à chaque section transversale de la pièce. La méridienne doit répondre à la norme définie par le contrôle de rectitude GD&T. Si la pièce répond aux exigences de tolérance, la qualité est qualifiée.
Qu'est-ce que la tolérance bonus ?
Les tolérances bonus sont des tolérances supplémentaires qui entrent en vigueur lorsque la dimension de rectitude est marquée avec le modificateur de condition de matière maximale (MMC). En bref, lorsque la taille réelle de la pièce diffère de la taille MMC, la différence entre la taille réelle et la taille MMC sera ajoutée à la valeur de tolérance de rectitude. C'est ce qu'on appelle la tolérance supplémentaire.
En d'autres termes, à mesure que la taille de la goupille diminue pour s'adapter au trou, la rectitude de la pièce doit devenir de plus en plus petite. Cela signifie que les goupilles avec des formes de goupille, de taille ou de bosse passeront encore les règles de réussite/échec conçues pour elles lorsqu'elles quittent le MMC.
Articles connexes :
Perpendicularité GD&T
Introduction au GD&T – Circularité
Introduction au GD&T : Circular Runout
Introduction au GD&T – Planéité
Guide rapide du parallélisme GD&T
Processus de fabrication
- Fondamentaux de la fonderie : histoire, techniques et applications modernes
- Technologie de Montage en Surface (CMS) Expliquée : L'Avenir de l'Intégration PCB
- Maîtriser les machines d'alésage : techniques, applications et usinage de précision
- Fondamentaux de la rectifieuse plane PLC : finition de précision pour métaux et non-métaux
- Guide complet des rectifieuses planes : caractéristiques, utilisations et avantages
- Principes des presses servo : puissance, précision et efficacité expliquées
- Comprendre les presses mécaniques : applications clés et avantages
- Comprendre les pompes hydrauliques à entraînement direct : caractéristiques clés et applications
- Comprendre la tolérance de planéité en GD&T : Assurer une fabrication de pièces précise