



Maîtriser la rectitude des barres : guide essentiel pour ateliers d'usinage
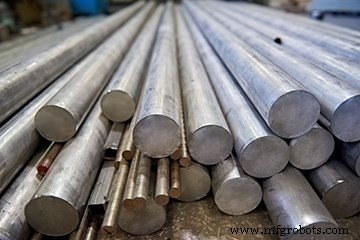
Les ronds sont parfois à tort considérés comme les plus faciles à redresser et font souvent l'objet de réclamations clients. Pourtant, les formes symétriques sont en fait les plus faciles à redresser.
Dans une certaine mesure, la rectitude des barres, c'est comme l'air qu'on respire — on n'y pense vraiment que quand il est pollué ou absent.
Dans mes près de 50 ans d'expérience dans la fabrication, dont la plupart associés à la production et l'utilisation de barres métalliques pour l'usinage, j'ai appris que la rectitude des barres est une propriété critique pour une opération d'usinage réussie. L'absence de rectitude adéquate peut créer divers problèmes : problèmes de chargement de barres, pièces hors tolérance, bruit excessif, usure prématurée de la machine et casse d'outils. Ceux qui possèdent ou gèrent un atelier le savent bien.
Évidemment, certains processus d'usinage sont plus sensibles aux problèmes de rectitude que d'autres. Ceux dont la matière première est un fil ou une barre enroulée ont des caractéristiques de conception mécanique qui redressent ou maintiennent le matériau dans leur mécanisme d'alimentation initial.
Cependant, beaucoup d'opérations exigent un haut degré de rectitude, surtout quand le matériau doit être présenté à une machine par un chargeur de barres. Pour ce secteur du marché, voici un bref rappel des étapes que votre fournisseur de barres peut prendre pour assurer de bons résultats. Cette discussion s'applique à tous les matériaux : aluminium, laiton, bronze, acier. Elle vous donne aussi des questions à poser à votre fournisseur si des problèmes de rectitude surviennent.
Il y a trois types ou configurations de barres droites utilisées comme matière première pour pièces usinées : barres rondes ; formes standard et symétriques (hexagones, octogones, carrés) ; formes spéciales non symétriques (double D, goutte, clé, double lobe). Chaque type nécessite une approche différente dans sa fabrication pour assurer une rectitude adéquate pour le client usinage.
Des opportunités de contrôler (ou ruiner) la rectitude existent à huit stades de fabrication et livraison :
- Procédé de travail à chaud initial (laminage ou extrusion)
- Procédé de tréfilage à froid
- Finition finale (ou redressage)
- Collecte et mise en fagots
- Manutention et stockage des fagots
- Expédition
- Déchargement et stockage chez le client
- Chargement des barres dans le processus d'usinage du client
Avoir simplement des procédures opératoires standard appropriées pour assurer que les barres sont consistantes dès la sortie de la filière de tréfilage est la clé pour fournir des ronds droits, particulièrement en matériau tréfilé à froid. Les opérations de « redressage » ultérieures sur les ronds contrôlent les contraintes internes plutôt que la rectitude absolue. Par exemple, les alliages au plomb peuvent augmenter en diamètre après redressage agressif en opérations à deux rouleaux (ex: équipements Medart ou Mecco). Le contrôle de telles contraintes internes peut aussi être un point de rupture dans les matériaux sans plomb quand le stock est usiné asymétriquement — comme pour les crémaillères de direction auto, où un côté d'une barre ronde est sélectivement enlevé, exposant potentiellement les contraintes internes qui peuvent résulter en pièces finies courbées si l'effet de telles contraintes n'est pas bien compris et contrôlé par le fournisseur de barres.
Les ronds sont parfois à tort considérés comme les plus faciles à redresser et font souvent l'objet de réclamations. Pourtant, les formes symétriques sont en fait les plus faciles à redresser. Les barres doivent sortir de la filière de finition à froid droites. Cette notion simple exige une compréhension approfondie de l'opération de tréfilage par le fournisseur et la « volonté de gestion » de développer des techniques appropriées et contrôler le processus méticuleusement.
Les formes non symétriques peuvent être un défi, mais la clé pour fournir une barre droite au client est la consistance de fabrication. Dans de nombreux cas, l'extrusion ou le tréfilage ont développé une technique pour produire un léger mais constant arc, qui présenté à l'opération de redressage final donne l'opportunité d'exercer une pression corrective constante résultant en une barre droite.
Les opérations qui se concentrent sur le redressage agressif seulement après coup échouent souvent à apprécier dans quelle mesure la rectitude du produit peut être contrôlée en extrusion ou tréfilage. Le contrôle de la rectitude après l'opération de fabrication est fondamentalement l'évitement de dommages post-production. Une conception et une opération soigneuses de la manutention des barres, fagotage, emballage, transport, chargement, déchargement et stockage — souvent simplement du bon sens — iront loin pour assurer que le produit maintienne sa rectitude jusqu'au moment où la machine-outil engage la barre dans l'installation du client.
À propos de l'auteur
Roger Bassett est un ancien président d'entreprise et professeur d'université qui a apprécié une carrière de plus de 40 ans dans l'industrie des métaux. Il assiste actuellement Franconia Industries et Diehl Brass Solutions dans leur développement commercial. Bassett a servi la Precision Machined Products Association au fil des ans, occupant de nombreux postes de direction et intervenant à des réunions locales et nationales. Contact : 586-212-5122 ou bassett@tm.net.
Système de contrôle d'automatisation
- Comprendre les automates programmables : faits clés pour le succès industriel
- Comment choisir le bon routeur CNC : Facteurs clés à considérer
- Guide essentiel des tests d'huile de transformateur pour systèmes électriques fiables
- Guide essentiel des carters de meules : Protéger les utilisateurs contre la rupture et les blessures
- 9 applications essentielles du Machine Learning à connaître
- Maîtriser les Listes de Contrôle d'Auto-Inspection OSHA pour Prévenir les Violations de Sécurité
- Guide essentiel des matériaux de friction industriels : applications, types et performance
- Tournage : le procédé de base des ateliers d'usinage de précision
- Le Bronze au Silicium : Propriétés Clés et Avantages