



Maîtriser la tolérance d'usinage : points clés pour la fabrication de précision
Qu'est-ce que la tolérance ?
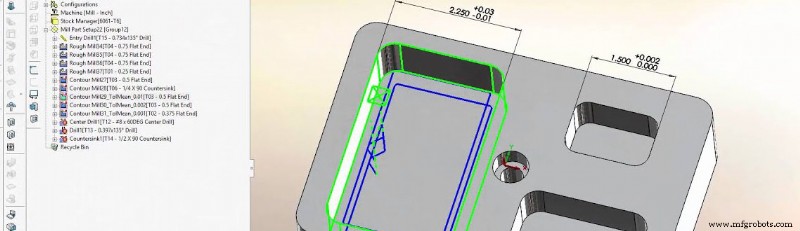
La tolérance d'usinage, également appelée précision dimensionnelle, est la quantité acceptable de variation dans la taille d'une pièce. Cela est exprimé comme les limites de taille maximales et minimales de la pièce. Si la taille de la pièce se trouve dans ces limites, la pièce est considérée comme étant dans la plage de tolérance. Cependant, si les dimensions des pièces dépassent ces limites, les pièces dépassent les tolérances acceptables et sont considérées comme inutilisables.
En ce qui concerne l'usinage CNC, les tolérances sont utilisées dans deux contextes différents : en termes de machine CNC et en termes de conception d'usinage CNC.
Dans la machine CNC, la tolérance fait référence à la précision dimensionnelle que la machine peut atteindre lors de l'usinage des pièces. Les machines CNC sont très précises, et certaines machines peuvent produire une précision de ±0,0025 mm. Cependant, les tolérances des différentes machines CNC sont différentes et sont généralement spécifiées par le fabricant. Par exemple, 0,02 mm est une tolérance moyenne typique. Les fournisseurs d'usinage CNC peuvent ajuster la tolérance de la machine pour répondre à la tolérance spécifiée par le client.
Dans la conception et la fabrication, la tolérance est la plage acceptable de changements dimensionnels de la pièce, qui permettra encore la pleine fonction de la pièce. La tolérance est déterminée par le concepteur et est basée sur la fonction, l'application et la forme de la pièce.
Types de tolérances
Tolérance géométrique
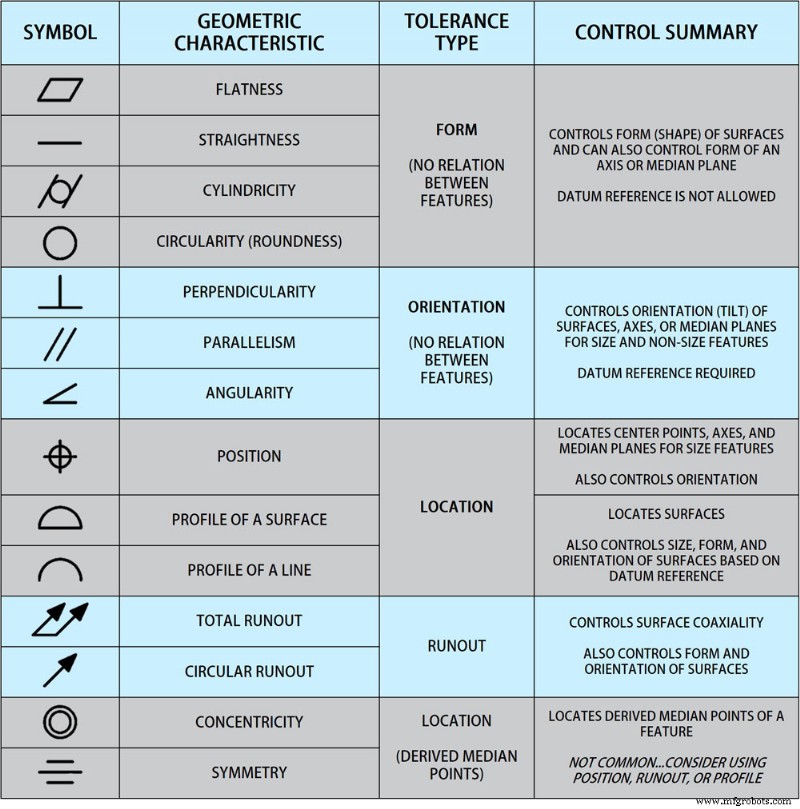
Elle fournit non seulement la dimension et la tolérance d'une pièce, mais spécifie également la caractéristique géométrique exacte de la pièce à laquelle la tolérance s'applique, telle que la planéité, la rondeur, la cylindricité, la rectitude, le profil, etc. C'est la tolérance de la forme géométrique de l'élément mesuré, c'est-à-dire la précision de la forme géométrique. Il n'y a pas d'erreur par rapport à la référence, et c'est une erreur indépendante.
Tolérance dimensionnelle
La tolérance dimensionnelle signifie que dans le processus de fabrication des pièces, en raison de facteurs tels que le traitement ou la mesure, il y a toujours une certaine erreur dans la taille réelle après achèvement. Afin d'assurer l'interchangeabilité des pièces, la taille réelle des pièces doit être contrôlée dans la plage de variation admissible. Cette variation dimensionnelle admissible est appelée la tolérance dimensionnelle.
La limite supérieure spécifie la dimension maximale acceptable tandis que la limite inférieure spécifie la dimension minimale acceptable. Toute valeur entre ces deux est acceptable. Dans le cas de la même taille de base, plus la tolérance dimensionnelle est petite, plus la précision dimensionnelle est élevée.
Tolérance d'orientation
La tolérance d'orientation est le montant total de changement autorisé dans la direction de l'élément réel de référence par rapport à la référence, y compris le parallélisme, la perpendicularité et l'angularité.
Le parallélisme (∥) est utilisé pour contrôler l'exigence que la direction de l'élément mesuré (plan ou ligne droite) sur la pièce s'écarte de l'élément de référence (plan ou ligne droite) de 0°, c'est-à-dire que l'élément mesuré est requis pour être équidistant de la référence.
La perpendicularité (⊥) est utilisée pour contrôler l'exigence que la direction de l'élément mesuré (plan ou ligne droite) sur la pièce s'écarte de l'élément de référence (plan ou ligne droite) de 90°, c'est-à-dire que l'élément mesuré est requis pour être à 90° de la référence.
L'angularité (∠) est utilisée pour contrôler le degré de déviation de l'élément mesuré (plan ou ligne droite) par rapport à l'élément de référence (plan ou ligne droite) d'un angle donné (0°~90°) sur la pièce, c'est-à-dire que l'élément mesuré est requis pour faire un certain angle avec la référence (sauf 90°).
Tolérance de position
La tolérance de position fait référence au montant total de changements autorisés par les éléments associés à la position de référence. La zone de la zone de tolérance de positionnement par rapport au datum est fixe. La zone de tolérance de positionnement contrôle non seulement l'erreur de position de l'élément mesuré, mais aussi l'erreur de direction et l'erreur de forme de l'élément mesuré.
La tolérance de position comprend trois types : concentricité, symétrie et position.
La tolérance de concentricité est utilisée pour contrôler l'erreur de coaxialité de l'axe mesuré de la pièce d'arbre par rapport à l'axe de référence.
La tolérance de symétrie est utilisée pour contrôler l'erreur de coplanarité (ou colinéarité) du plan central (ou axe) de l'élément mesuré par rapport au plan central (ou axe) de référence.
La tolérance de position est utilisée pour contrôler l'erreur de position de l'élément mesuré (point, ligne, surface) par rapport à la référence. L'erreur de position peut être divisée en trois types : direction donnée unique, directions données doubles, et toute direction, cette dernière étant la plus utilisée.
Tolérance de battement
Elle peut être divisée en battement circulaire et battement total.
Battement circulaire : fait référence à la différence de lecture maximale mesurée par l'indicateur dans la direction spécifiée lorsque la surface réelle mesurée tourne autour de l'axe de référence sans mouvement axial.
Battement total : fait référence à la rotation de la surface réelle mesurée autour de l'axe de référence sans mouvement axial, tandis que l'indicateur se déplace parallèlement ou perpendiculairement à l'axe de référence. La différence de lecture maximale mesurée par l'indicateur pendant tout le processus.
L'importance de la tolérance
Bien que des tolérances standard puissent être fournies pour les dimensions sans tolérance, de nombreux fabricants ne les utilisent pas. De nombreux fabricants ne peuvent pas commencer à fabriquer des pièces jusqu'à ce que l'ingénieur définisse toutes les fonctions avec des tolérances. C'est parce que le fabricant n'a pas de cadre de référence pour comprendre comment une pièce interagira avec d'autres pièces.
En raison du manque d'informations, les fabricants ne connaissent pas l'importance de dimensions spécifiques pour la conception finale. Il n'y a aucun moyen de commencer la production.
Selon que les tolérances sont fournies, il peut y avoir les possibilités suivantes :
Tolérances fournies : Après que les tolérances sont fournies, le fabricant peut commencer le traitement des pièces immédiatement après avoir reçu la conception et connu les limites de taille requises. Cela peut minimiser les coûts et raccourcir le délai d'exécution.
Aucune tolérance fournie et les fabricants refusent de produire : Certains fabricants ne travailleront pas sur des pièces sans fournir de tolérances pour assurer la satisfaction du client et réduire les coûts de re-production. Bien que cela puisse augmenter le délai d'exécution, cela peut économiser les coûts de restructuration potentiels des ingénieurs.
Aucune tolérance fournie, et le fabricant continuera la production : Dans ce cas, le fabricant ne comprend pas la limite inférieure de la conception, donc une tolérance standard de, par exemple, ±0,005 pouces peut être appliquée à la pièce. Cela signifie que le diamètre peut être de 0,005 pouces plus petit que le diamètre spécifié, ou de 0,005 pouces plus grand que le diamètre spécifié. Si le diamètre conçu par le mécanicien est de 0,005 pouces plus petit que le diamètre requis, la pièce ne pourra pas être installée sur l'arbre et devra être réajustée ou même reproduite. Cela gaspille grandement le temps du concepteur et du fournisseur et le coût, cela peut également causer des retards de projet.
Utiliser correctement les tolérances signifie que vos pièces s'emboîteront, que ce soit un ajustement glissant ou un ajustement par pression. Si vous fabriquez des pièces compatibles avec d'autres composants, vous devez absolument définir vos tolérances. Même une petite erreur de mesure ou variation de taille rendra votre produit fonctionnellement inutile ou incompatible.
Si vous utilisez des tolérances inutilement serrées, cela rend la pièce plus chère à produire. Il n'y a aucune raison d'appliquer une tolérance de +/- 0,0002 quand une tolérance de +/- 0,002 fonctionnera bien.
Facteurs qui affectent la tolérance d'usinage
Il y a de nombreux facteurs à considérer lors de la détermination des tolérances. Ceux-ci incluent :
Matériaux :
Les matériaux se comportent différemment sous pression, et certains matériaux sont plus faciles à traiter que d'autres. Lors de la détermination des tolérances, ces propriétés des matériaux doivent être considérées.
Par exemple, en raison de l'abrasivité des matériaux, ces matériaux affecteront les tolérances de conception lorsqu'ils useront la machine de coupe.
Dureté et rigidité : Généralement, plus un matériau est mou, plus il est difficile de maintenir une tolérance spécifiée en raison de la flexion du matériau pendant la coupe. Les plastiques tels que le Nylon, HDPE et PEEK peuvent ne pas maintenir des tolérances aussi serrées que l'acier ou l'aluminium sans considérations d'outillage spéciales.
Stabilité thermique : Certains matériaux non métalliques, en particulier les plastiques, se déforment lorsqu'ils sont chauffés. Cela limite les types de processus d'usinage acceptables et affecte les tolérances des pièces.
Il est également important de considérer quel matériau utiliser lors du choix de certains processus de traitement, car certains matériaux ne sont pas compatibles avec certaines opérations de traitement, comme l'EDM ne peut pas traiter les matériaux non conducteurs.
Type de traitement :
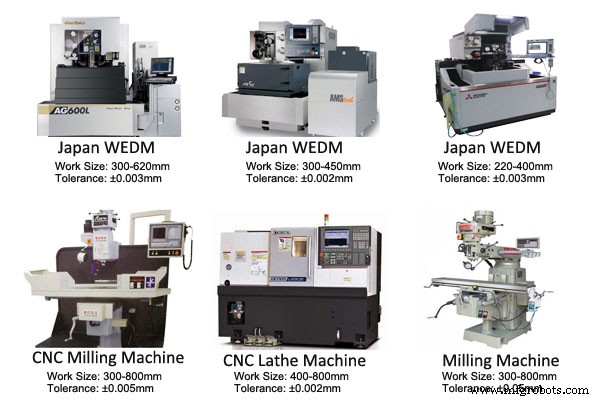
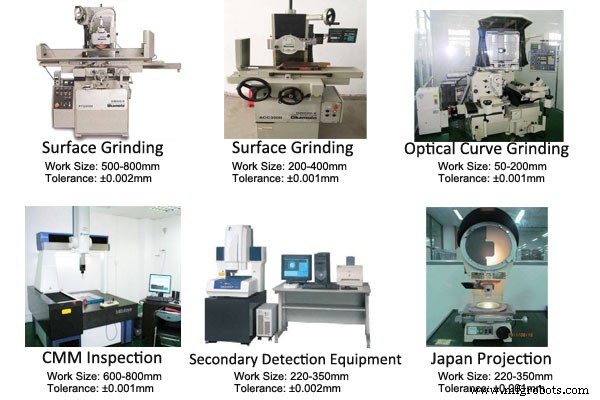
En plus des matériaux utilisés, la machine utilisée pour produire la pièce et le type de traitement affecteront grandement les tolérances possibles de la pièce finie. Les images de droite sont quelques machines de traitement courantes et leurs tolérances chez SANS Machining.
Revêtement et finitions :
Tout processus de revêtement ou de finition doit être pris en compte lors de la détermination des dimensions et tolérances des pièces. Bien que le revêtement et la finition ajoutent de petites quantités de matière à la surface d'une pièce, ces petites quantités modifient encore les dimensions du produit final et doivent être prises en compte avant la production.
Comment maintenir une tolérance serrée
1. Trouver un lieu de travail approprié
Lors de la recherche d'un atelier, vous ne pouvez pas vous concentrer uniquement sur la communauté. Vous devez également considérer à quel étage vous voulez être. Le premier étage (rez-de-chaussée) est la seule option. Au deuxième étage, troisième étage ou même aux étages supérieurs des ateliers CNC, lorsque la machine CNC fonctionne, vous sentirez les vibrations, et il est presque impossible de fabriquer des pièces CNC de précision dans un atelier qui tremble.
2. Utiliser des machines-outils CNC de haute qualité
La tolérance de la machine est l'un des facteurs les plus importants pour assurer la qualité des pièces. Si la tolérance de la machine est de +/- 0,02 mm, comment assurer que la tolérance est de +/- 0,01 mm ?
3. Utiliser des outils de coupe (corrects) affûtés
La qualité et l'affûtage des outils de coupe jouent un rôle important dans l'atteinte de tolérances serrées. Les outils émoussés ne consommeront pas seulement l'énergie de votre machine, mais vous empêcheront également d'obtenir la précision et l'exactitude.
4. Ingénieurs expérimentés :
Les ingénieurs expérimentés savent comment modifier la conception pour un traitement simple et précis, produisant ainsi de meilleurs résultats. Les ingénieurs expérimentés savent immédiatement quelle méthode est la meilleure pour la fabrication des pièces après avoir les fichiers CAO requis et les tolérances.
5. Opérateurs bien formés
Les opérateurs de machine qualifiés savent comment sélectionner les outils de coupe, programmer les machines, et effectuer l'usinage manuel et les opérations de tour. Ils savent aussi comment reconnaître la qualité des outils de coupe et changer les paramètres si nécessaire. Il est également important qu'un bon opérateur sache comment protéger les pièces pendant et après le traitement.
6. Département de contrôle qualité fort :
Un bon contrôle qualité n'augmente pas automatiquement les tolérances, mais il peut garantir que les pièces qui dépassent les tolérances acceptables ne seront pas envoyées aux clients par erreur.
7. Bonne communication :
Une bonne communication avec les clients et les employés peut obtenir de meilleurs résultats dans l'atelier. Le département de production doit comprendre avec précision les besoins du client et communiquer les possibilités réelles au client, ce qui est très important.
SANS Machining est spécialisé dans la fabrication de pièces usinées CNC personnalisées depuis plus de 10 ans. Nous basons nos opérations sur les normes de qualité les plus strictes et inspectons toutes les pièces individuellement avant l'expédition pour garantir que nos pièces dépassent les attentes. Si vous avez des projets connexes, vous pouvez nous envoyer vos dessins pour un devis détaillé.
Processus de fabrication
- Comprendre les automates programmables : faits clés pour le succès industriel
- Guide essentiel des fluides de coupe CNC : types, avantages et meilleures pratiques
- Guide essentiel des tests d'huile de transformateur pour systèmes électriques fiables
- Pieds de Gabarit (Jig Feet Buttons) : Fonctionnement et Avantages pour la Fabrication
- Guide essentiel des carters de meules : Protéger les utilisateurs contre la rupture et les blessures
- Maîtriser les Listes de Contrôle d'Auto-Inspection OSHA pour Prévenir les Violations de Sécurité
- Maîtriser la fabrication PCB : conseils essentiels pour un prototypage réussi
- Financement Équipement 101 : Économiser, Réduire les Risques, Sécuriser votre Entreprise
- Fonderie Métallique 101 : Guide Complet de l'Art du Moulage