



Ateliers d'usinage de précision : maîtriser l'art du brochage
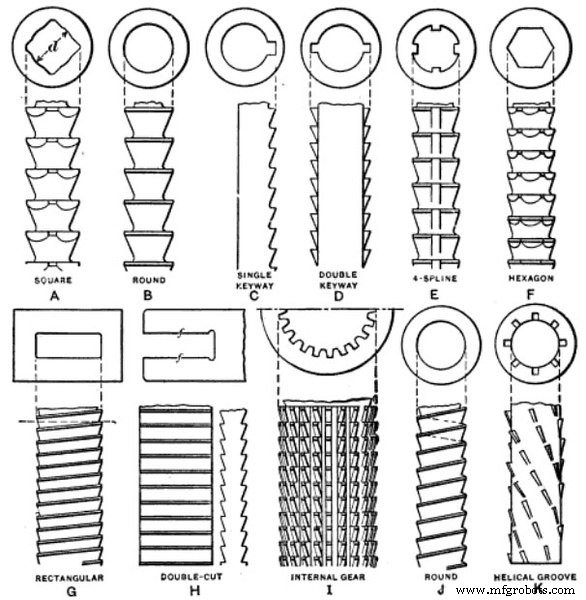
Le brochage est un procédé d'usinage utilisant un outil de coupe avec des dents qui augmentent de taille de l'avant vers l'arrière. Dans de nombreux cas, une surface entière (ou plusieurs surfaces) peut être finie en un seul passage avec le brochage. La technique est le plus souvent appliquée pour finir des trous, des cannelures et des surfaces planes.
Le brochage est un procédé d'usinage relativement nouveau, développé dans les années 1850 avec des applications spécifiques aux métaux. À l'origine, le brochage était utilisé pour travailler sur des caractéristiques internes, comme les clavettes dans les poulies et les engrenages. Au XXe siècle, le brochage a été davantage développé pour une utilisation dans les armes à feu, et les développements ultérieurs ont considérablement amélioré les tolérances et rendu le brochage plus polyvalent pour les ateliers d'usinage modernes.
Comment fonctionne le brochage
L'outil de coupe utilisé en brochage est appelé une « broche ». Cet outil de coupe linéaire et denté ressemble à une scie en profil, mais la largeur et la configuration des dents peuvent varier considérablement. Les dents de la broche sont conçues avec précision pour que chaque dent soit légèrement plus haute que la précédente. Au fur et à mesure que la broche passe le long de la pièce, chaque dent fait une petite coupe dans la surface et emporte un copeau loin de la pièce. La différence de hauteur entre la première dent et la dernière dent est appelée la « montée », et représente la quantité maximale de matière qu'une broche peut enlever.
Outils de coupe utilisés pour le brochage
Le processus de brochage est relativement simple, avec une brocheuse déplaçant la broche linéairement le long de la surface de la pièce avec une force suffisante pour enlever la matière. Les broches elles-mêmes, cependant, sont plus complexes que de nombreux outils de coupe. Les broches sont souvent conçues pour des travaux spécifiques, et elles peuvent prendre de nombreuses formes et tailles. Il existe plusieurs catégories de broches qui se rapportent au travail effectué et à la brocheuse utilisée pour fournir la force.
- Broche à pousser : outil conçu pour être poussé par la brocheuse
- Broche à tirer : outil conçu pour être tiré par la brocheuse
- Broche stationnaire : outil conçu pour rester stationnaire tandis qu'une machine déplace la pièce
Au sein de ces sous-types, les broches peuvent varier en termes de configuration des dents et de section transversale. Les broches les plus simples, conçues pour couper une seule surface, peuvent avoir une section transversale rectangulaire avec un seul ensemble de dents de coupe. Comme les broches coupent souvent des caractéristiques internes, leurs sections transversales varient largement en fonction du travail effectué. L'image en haut de cet article illustre plusieurs exemples de sections transversales et de configurations de dents de broches.
De plus, les broches elles-mêmes peuvent être fabriquées de plusieurs manières différentes. Les broches monoblocs sont les plus courantes et les moins chères à fabriquer, et consistent en une broche usinée à partir d'un seul morceau de matériau. D'autres broches consistent en un arbre solide avec des dents de coupe fixées autour du périmètre. Ces dents peuvent ensuite être retirées, mais l'arbre peut être réutilisé avec différentes configurations de dents. Les grandes broches sont souvent assemblées en sections, de sorte que certaines rangées peuvent être séparées pour l'affûtage ou le remplacement tandis que d'autres rangées restent installées sur l'arbre.
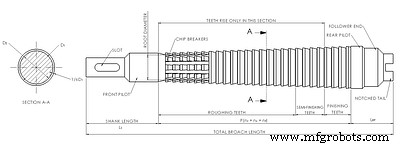
Divers composants de chaque broche servent des objectifs spécifiques. Les premières rangées de dents à entrer en contact avec la pièce sont connues sous le nom de « brise-copeaux », tandis que les dernières rangées de dents sont souvent des « dents de finition ». Les dents du milieu sont désignées à diverses fins, de l'ébauche à la semi-finition.
Le diagramme suivant, partagé sous licence Creative Commons Attribution-Share Alike 3.0 Unported, illustre les composants d'une broche à tirer.
Types de brocheuses
Un brochage simple peut être effectué avec une presse à arbre, mais les opérations plus complexes nécessitent des brocheuses dédiées. Plusieurs caractéristiques des broches dépendent de la machine qui sera utilisée pour les déplacer sur la pièce. Comme mentionné ci-dessus, certaines brocheuses tirent l'outil de coupe tandis que d'autres le poussent. Les brocheuses traditionnelles sont orientées verticalement, déplaçant la broche dans une direction vers le haut ou vers le bas. D'autres sont orientées horizontalement, et comme elles maintiennent souvent les outils de coupe dans des supports, elles peuvent accommoder des longueurs plus grandes sans flexion significative. Certains types de brocheuses incluent :
- Brocheuses verticales à traction descendante : l'extrémité pilote de la broche est fixée sous la pièce, avec les brise-copeaux au-dessus de la pièce. La machine tire ensuite la broche vers le bas pour que toutes les dents passent le long de la pièce.
- Brocheuses à surface continue : les broches sont stationnaires et la pièce est tirée ou poussée à travers les dents en succession.
- Brocheuses rotatives : les pièces sont maintenues dans des montages sur une table rotative qui les fait passer devant des broches stationnaires. Avec la bonne configuration, le brochage rotatif peut également être effectué sur un tour.
Avantages du brochage
Le brochage peut être un processus idéal pour de nombreuses applications d'usinage CNC. Un avantage clé du brochage est que les opérateurs de machine peuvent effectuer des opérations de brochage avec peu de formation. Comme la complexité est intégrée dans l'outil lui-même, très peu de paramètres nécessitent d'ajustement pendant la production. Peut-être le plus important, le brochage peut faire gagner du temps car le processus de coupe lui-même est rapide et facilement répétable.
Comparé au sciage et au meulage, cependant, le brochage agit souvent sur les pièces avec une force plus grande. Les professionnels de l'usinage doivent s'assurer que le matériau de la pièce est assez fort pour résister aux forces impliquées dans le brochage. De plus, si le brochage interne est requis, un trou doit être fait dans la pièce par coulée ou perçage avant que le brochage ne soit possible.
En fin de compte, le choix d'utiliser le brochage plutôt que d'autres procédés d'usinage se résume souvent à trois facteurs : le volume, l'équipement et la coupe. Dans certains cas, des conceptions de broches standard peuvent être utilisées, mais les broches personnalisées sont coûteuses à produire et nécessitent donc des volumes de production élevés pour être économiquement viables. Les brocheuses ne sont pas aussi courantes dans les ateliers d'usinage que les fraiseuses, les tours et les perceuses, donc d'autres procédés peuvent être utilisés pour éviter la sous-traitance ou l'achat de nouveaux équipements. Pourtant, il y a de nombreux cas où le brochage est le seul moyen de couper la matière selon le motif souhaité. Même avec des ajustements d'outillage, les fraiseuses, tours, perceuses ou aléseuses ne peuvent pas produire toutes les caractéristiques possibles avec le brochage.
Plus de notre série « Ce que font les ateliers d'usinage de précision »
- Introduction
- Fraisage
- Tournage
- Alesage
- Perçage
- Sciage
- Brochage
En savoir plus sur les équipements et techniques CNC dans notre ebook gratuit, le Guide du processus d'usinage CNC
commande numérique par ordinateur
- Qu'est-ce que le CNC ? – Comprendre la Commande Numérique par Ordinateur pour la fabrication moderne
- Types de procédés de fraisage CNC utilisés par les ateliers d'usinage
- Le brochage expliqué : procédé, mécanisme et principaux types
- Tournage : le procédé de base des ateliers d'usinage de précision
- Tournage : le procédé CNC clé pour les ateliers d'usinage de précision
- Boulons de Machine Expliqués : Types, Utilisations et Guide d'Installation
- Comprendre l'usinage de précision : définition, avantages et applications
- Comprendre les fraiseuses de précision : définition et caractéristiques clés
- Tendance de machine expliquée : Avantages, automatisation et applications