



Comprendre le rectifiage de surface : types, caractéristiques et applications
Le rectifiage de surface est un processus de finition qui utilise une meule rotative pour lisser la surface du matériau, lisser la surface de matériaux métalliques ou non métalliques, et les rendre plus raffinés.
Les matériaux abrasifs les plus couramment utilisés pour la surface des meules incluent : l'alumine, le carbure de silicium, le diamant et le nitrure de bore cubique (CBN).
Types de rectifiage de surface
Selon les caractéristiques structurelles et la configuration des rectifieuses de surface et des tables de travail, les rectifieuses de surface peuvent être divisées en 4 types, à savoir : rectifiage de surface à broche horizontale et table alternative, rectifiage de surface à broche horizontale et table rotative, rectifiage de surface à broche verticale et table alternative, rectifiage de surface à broche verticale et table rotative.
Rectifiage de surface à broche horizontale et table alternative
La pièce est aspirée ou serrée sur la table de travail par la table électromagnétique rectangulaire, et se déplace alternativement longitudinalement. Le chariot de meule peut faire un mouvement d'avance intermittent transversal le long du rail en queue d'aronde du siège coulissant. Le siège coulissant peut faire un mouvement d'avance intermittent vertical le long du rail de la colonne, et la pièce est rectifiée autour de la meule avec une haute précision de rectifiage.
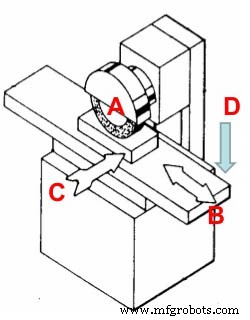
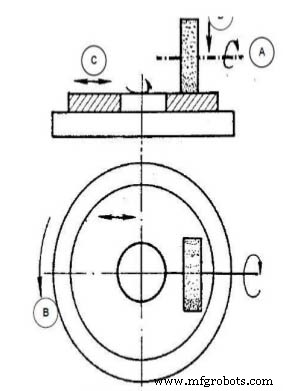
Rectifiage de surface à broche horizontale et table rotative
L'axe principal de la meule est horizontal, la table de travail est un mandrin électromagnétique circulaire, et la surface est rectifiée avec la surface circonférentielle de la meule. Lors du rectifiage, le mandrin électromagnétique circulaire aspire la pièce ensemble et tourne à vitesse uniforme. En plus de la rotation à grande vitesse, la meule alterne également entre le bord extérieur et le centre de la table ronde pour compléter l'avance de rectifiage. À chaque alternance ou à chaque inversion, la meule avance verticalement vers la pièce jusqu'à ce que la pièce soit rectifiée à la taille requise. Puisque la table de travail tourne continuellement, l'efficacité de rectifiage est élevée, mais elle ne peut pas rectifier des plans complexes tels que les surfaces à gradins.
Il est utilisé pour rectifier des pièces rondes et minces et peut être utilisé pour rectifier des pièces annulaires avec différentes épaisseurs sur la table de travail.
Rectifiage de surface à broche verticale et table alternative
L'axe principal de la meule est perpendiculaire à la table de travail. La table de travail est un mandrin électromagnétique rectangulaire, et la face de la meule est utilisée pour rectifier le plan. Ce type de rectifieuse ne peut rectifier que des pièces planes simples. Puisque le diamètre de la meule est plus grand que la largeur de la table de travail, la meule n'a pas besoin de faire un mouvement d'avance latéral, donc l'efficacité de rectifiage est plus élevée.
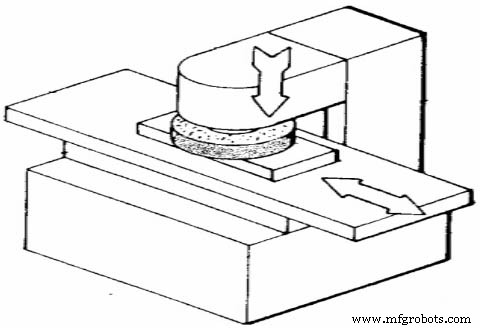
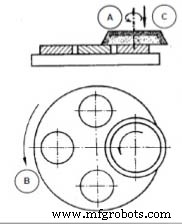
Rectifiage de surface à broche verticale et table rotative
L'axe principal de la meule est perpendiculaire à la table de travail. La table de travail est un mandrin électromagnétique circulaire. La face de la meule est utilisée pour rectifier le plan. Lors du rectifiage, la table ronde tourne à vitesse constante, et la meule tourne à grande vitesse et avance verticalement. Pour faciliter le chargement et le déchargement des pièces, la table ronde peut également être déplacée longitudinalement le long des rails du lit.
Selon la surface de travail de la meule, le rectifiage de surface peut être divisé en trois types : rectifiage périphérique, rectifiage de face et rectifiage périphérique-face.
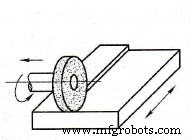
Rectifiage périphérique :
Également connu sous le nom de rectifiage circonférentiel, qui utilise la surface circonférentielle de la meule pour le rectifiage. Les rectifieuses de surface à axe horizontal appartiennent à cette forme.
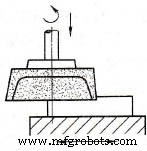
Rectifiage de face :
Rectifiage avec la face d'une meule. Les rectifieuses de surface à arbre vertical appartiennent à cette forme.
Rectifiage périphérique-face :
En même temps, la surface circonférentielle et la face de la meule sont utilisées pour le rectifiage. Lors du rectifiage de la surface à gradins, si le gradin n'est pas profond, vous pouvez utiliser une meule pour rectifier la surface périphérique-face sur une rectifieuse de surface à axe horizontal et table rectangulaire.
Caractéristiques du rectifiage de surface
La forme du rectifiage de surface est différente, et ses caractéristiques sont également différentes.
1. Caractéristiques du rectifiage périphérique
Il peut réduire la déformation de la pièce causée par le chauffage, ce qui est bénéfique pour améliorer la précision de rectifiage de la pièce. Il est adapté au rectifiage fin du plan de diverses pièces, l'erreur de planéité peut être contrôlée dans 0,01~0,02 mm/1000 mm, et la rugosité de surface peut atteindre Ra 0,8~0,2 μm. Cependant, comme l'avance latérale intermittente est utilisée pour compléter le rectifiage de la surface de la pièce lorsqu'elle ne rectifie pas, l'efficacité de production est faible.
2. Caractéristiques du rectifiage de face
La déformation de flexion est faible, la rigidité est bonne, et une plus grande quantité de rectifiage peut être sélectionnée. Haute efficacité de production. La pièce est sujette à la déformation thermique et aux brûlures. Il n'est adapté qu'aux pièces avec une faible précision de rectifiage et des formes simples. Pour améliorer la qualité du rectifiage de face, les mesures suivantes peuvent être adoptées :
- Choisir une meule à liant résine avec une granulométrie plus grossière et une dureté plus tendre.
- Fournir un fluide de coupe suffisant pendant le rectifiage.
- Rectifier avec une meule à inserts.
- La face de la meule est taillée en cône intérieur central de sorte que la meule et la pièce soient en contact linéaire ou la tête de rectifiage est ajustée à un léger angle pour réduire le contact entre la meule et la pièce et améliorer les conditions de dissipation de chaleur.
3. Caractéristiques du rectifiage périphérique-face
La quantité de rectifiage ne doit pas être trop grande.
Nos systèmes de rectifiage peuvent atteindre des finitions de surface de 0,2~0,025 Ra avec des tolérances aussi serrées que 0,002 mm. Les tolérances détaillées et les finitions de surface peuvent varier en fonction du type de matériau de la pièce et de la meule. Contactez-nous maintenant
Processus de fabrication
- Tissu en fibre de verre E-verre & C-verre : Types, tissages et applications haute performance revêtues PTFE
- Comprendre les machines à rectifier : définitions, types et applications
- Services de rectification de surface de précision : processus expert et qualité
- Maîtriser la rectification de surface : principes clés pour une finition supérieure
- Rectification de surface expliquée : avantages et applications pour la fabrication
- Rectifieuse de surface rotative : finition de surface de précision pour une qualité supérieure
- Pourquoi les rectifieuses planes sont essentielles pour la finition de précision
- Maximiser l'efficacité avec les machines de rectification cylindrique
- Comprendre les quatre types clés de rectifieuses et leurs applications