



Comprendre l'Électroérosion (EDM) : Guide Complet du Fil EDM
Besoins production → pièces/structures spéciales multiples secteurs. Adaptation : variétés nombreuses, petites séries → importance EDM croissante. EDM = position clé fabrication. Longtemps : haute précision, haute exigence, moyen efficace usinage précis matériaux difficiles, pièces complexes.
Détail : qu'est-ce EDM, flux usinage, avantages spécifiques.
Qu'est-ce que l'Usinage EDM ?
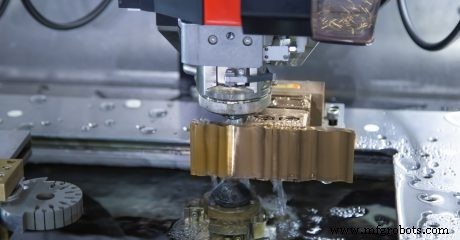
Usinage par décharge électrique (EDM) = procédé fabrication, noms multiples : usinage par étincelle, usinage par arc, aussi : EDM fil, découpe fil, coupe EDM, brûlage fil, érosion fil.
Méthode non conventionnelle : pas force mécanique enlèvement, fil unique fin, chaleur étincelles électriques + eau déionisée → coupe métal, fil ne touche pas matière, prévient rouille.
Courant séparé électrode/pièce par fluide diélectrique, courant passe électrode/pièce. Tension suffisante = fluide diélectrique devient conducteur ; sinon isolant. Étincelle corrode pièce → forme finale désirée. Processus : courant coupe matériau conducteur → surface lisse sans finition/polissage supplémentaire. Ø électrode typique : 0,10–0,30 mm (.004"–.012") ; peut être plus grand/petit.
Fabrication outillages/pièces précision : EDM populaire pour applicabilité, surtout matériaux durs (titane) ou formes complexes impossibles fraisage.
Comment Fonctionne l'EDM ?
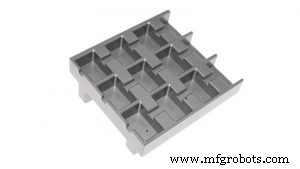
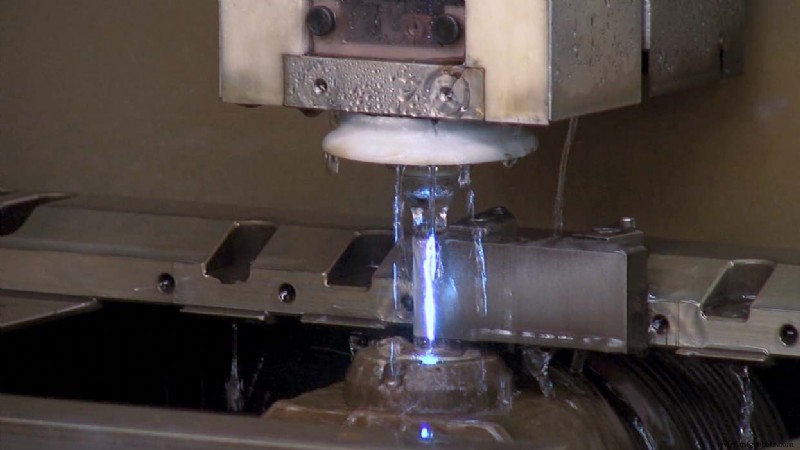
Coupe fil = décharges électriques sur fil ou entre électrode/pièce. EDM fil traverse toujours pièce entière. Démarrage : percer trou pièce ou commencer depuis bord. Zone usinage : chaque décharge = cratère pièce + effet outil. Fil inclinable = profils coniques/différents haut/bas. Étincelle franchit gap → matière enlevée pièce + électrode.
Éviter court-circuit étincelle : fluide non-conducteur/diélectrique utilisé. Déchets évacués par diélectrique, processus continue. Absolument aucun contact mécanique électrode/pièce. Fils : laiton ou cuivre stratifié, Ø 0,1–0,3 mm.
Types Machines EDM
Formes spécialisées nombreuses, machines industrielles classées 3 catégories : EDM enfonçage (Sinker), EDM fil (Wire), EDM micro-perçage (Hole Drilling).
EDM Enfonçage (Sinker EDM)
Également : EDM enfonçage, EDM conventionnel, EDM plongée. Électrodes usinées formes/tailles/matériaux variés → enlève matière pièce. Électrode : graphite généralement ; cuivre, tungstène, laiton, combinaisons possibles. Géométrie électrode personnalisable = spécifications requises.
Processus : pièce + électrode immergées fluide isolant (huile/synthétique). CNC pilote électrode vers pièce. Approche électrode/pièce : charge franchit barrière diélectrique → étincelle → érosion par fusion/vaporisation microparticules. Répété 100 000×/seconde, contrôle mouvement électrode jusqu'à cote finale. Aujourd'hui : cavités complexes moules/outillages.
EDM Fil (Wire EDM)
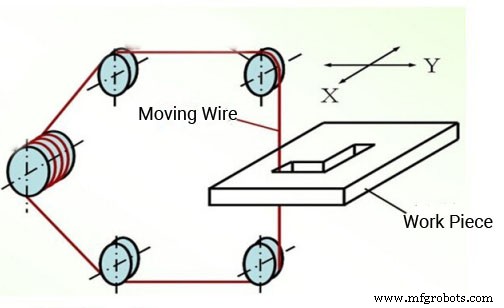
Technologie non traditionnelle : électricité → fil cuivre/laiton fin chargé = électrode → coupe précise tout matériau conducteur. Principe : fil métal fin mobile continu (fil électrode) = décharge impulsionnelle pièce → enlève métal, coupe forme.
Souvent pièce entière immergée diélectrique. Buses haute pression haut/bas = évacuation débris fins zone fil. Fluide = barrière non-conductrice = empêche canaux conducteurs zone usinage. Fil proche pièce : champ électrique surmonte obstacle → rupture diélectrique → courant fil/pièce → étincelle électrique.
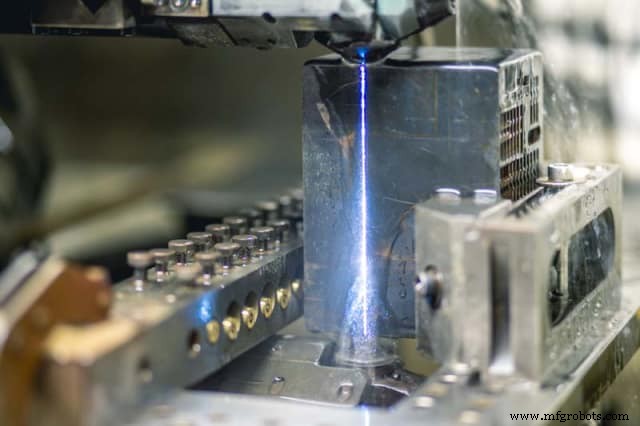
Selon vitesse fil électrode : 2 catégories :
- EDM fil haute vitesse (WEDM-HS) : fil aller-retour haute vitesse, 8–10 m/s typique. Fil réutilisable, vitesse usinage élevée, mais fil rapide = vibrations/inversion = instabilité.
- EDM fil basse vitesse (WEDM-LS) : fil unidirectionnel basse vitesse, < 0,2 m/s. Fil jeté après décharge. Stable, uniforme, faible gigue, qualité usinage bonne, vitesse usinage plus faible.
Limitation importante EDM fil : fil doit traverser pièce entièrement. EDM fil = seulement traversants. Si caractéristiques pièce interdisent coupe bord, perçage rapide trou tout matériau conducteur via autre EDM : micro-perçage.
EDM Micro-Perçage (Hole Drilling EDM)
Électrodes creuses circulaires → trous pièce. Comme EDM fil : étincelle corrosion enlève matière. Mais diamètre trou contrôlé par Ø électrode. Trous précis même matériaux durcis/hétérogènes = développement clé technologies avancées.
Processus EDM : fluide diélectrique pompé à travers/autour électrode = refroidissement + évacuation particules érodées. CNC perçage EDM = trous multiples rapide/sans surveillance, sans positionnement manuel. Micro-perçage EDM = idéal : trous amorçage, ventilation, lubrification, goupilles, trous borgnes, extraction tarauds/forets cassés.
EDM vs EDM Fil
Points Communs :
- Tous deux = usinage par décharge électrique, base alimentation impulsionnelle, pièce = conducteur obligatoire.
- Mêmes principes : métal fondu par chaleur décharge = enlèvement métal. Difficulté usinage indépendante dureté matériau. Pas effort mécanique significatif.
Différences :
- EDM enfonçage = motifs délicats/surfaces courbes surface. EDM fil = pièces planes principalement. Mouvement EDM fil = déplacement pièce ; EDM enfonçage = déplacement électrode.
- EDM enfonçage = trous traversants + borgnes, moules plastique formes complexes, gravure textes/motifs. EDM fil = seulement traversants, micro-trous, fentes étroites formes complexes, pièces complexes variées.
Avantages EDM
- Matériaux difficiles à usiner. Outils tendres usinent matériaux durs/tenaces (diamant polycristallin, nitrure bore cubique) sans limites usinage traditionnel.
- Pas contact électrode/pièce = micro-trous, trous profonds, fentes étroites possibles.
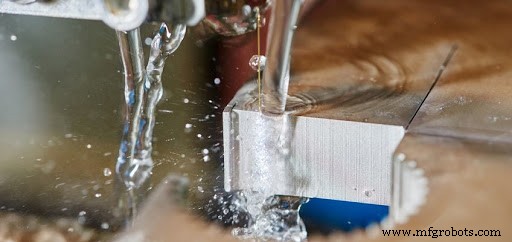
- Pièces matériaux conducteurs spéciaux, formes complexes.
- Surface EDM = belle finition, haute précision.
- EDM matériaux durcis = évite déformation potentielle traitement thermique usinage.
- Formes/profondeurs inaccessibles outils coupe. Surtout usinage profond : rapport longueur/diamètre outil très élevé.
- Processus EDM = très prévisible, précis, répétable.
- Tout EDM sans surveillance = main-d'œuvre directe + coûts fabrication généralement inférieurs vs autres méthodes.
Applications EDM
EDM inventé années 1940 = procédé non traditionnel précoce. Couplé commande numérique (CNC) = méthode précise, fiable, standard méthodes conventionnelles. Choix idéal production petits articles haute détail trop délicats autres options. Surtout besoins personnalisés/petites séries (prototypes). EDM : tournage, fraisage, rectification, micro-perçage. Hors moules : auto, médical, aéro...
Processus de fabrication
- Électroérosion (EDM) : Guide complet de la fabrication de précision
- Coupe au Fil EDM Expliquée : Comment l'Électroérosion Façonne des Coupes Précises
- Maîtriser la découpe fil : guide complet de l'électroérosion fil
- Comprendre l'usinage vertical : définition et concepts clés
- Coupe fil CNC : définition, processus et applications
- Usinage CNC 5 axes expliqué : précision et efficacité pour pièces complexes
- Comment fonctionne la coupe au fil EDM CNC et ses avantages
- Comprendre l'usinage par électroérosion (EDM) : précision et puissance dans l'enlèvement de matière
- Meilleures machines EDM CNC pour usinage de précision