



Maîtriser les Congés en Usinage CNC : Design, Fonctionnalité et Qualité
Pièces métalliques fraîchement usinées peuvent présenter des arêtes plus vives que prévu, sauf si le design les adoucit. Congés (fillets) et chanfreins sont ajoutés aux modèles solides pour esthétique et suppression arêtes vives/coins. Ingénieurs les utilisent aisément en CAO pour améliorer fonctionnalité et design. Pour casser l'arête : intégrer arêtes inclinées/chanfreinées et coins arrondis (congés).
Qu'est-ce qu'un Congé (Fillet) ?
En génie mécanique, coins arrondis = parties circulaires conçues sur arêtes intérieures ou extérieures.
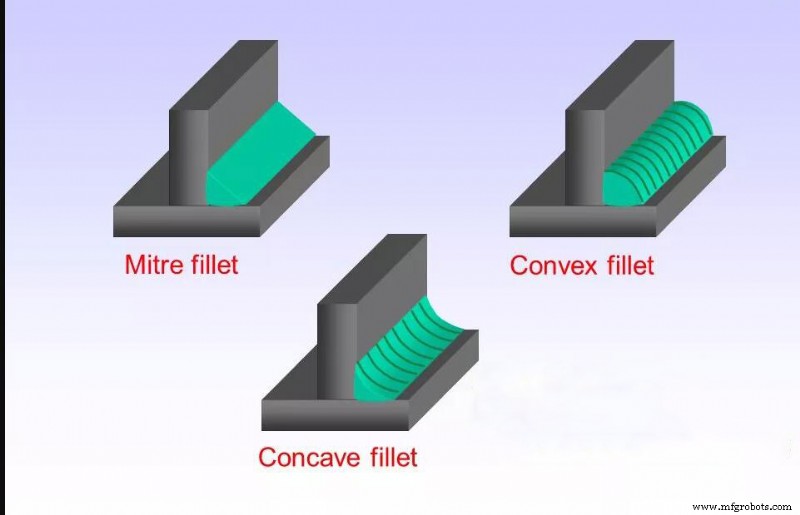
Trois types : congé chanfreiné, congé concave, congé convexe. Intérieur = concave ; extérieur = convexe. Ingénieurs utilisent congés pour réduire contraintes pièces. Distribuent contrainte sur surface plus large, évitent déformation rapide zones sollicitées.
Besoin éliminer arêtes vives et concentration contrainte faible = congé = choix optimal.
Congé = arête/coin circulaire. Réduit contrainte, la distribue = capacité portance ↑, déformation rapide partie sous pression évitée. Congé concave = intérieur ; congé convexe = extérieur. Exemple : transition mur vertical / surface inclinée à l'intérieur pièce.
Congés et Autres Fonctions Design
Congés confondus avec rayon de congé, chanfrein, biseau. Tous cassent arêtes vives différemment. Congé = fonction cassure arête ajoutant rayon concave/convexe au coin intérieur. Différent chanfrein/biseau : pas de rayon. Chanfrein = angle 45° typique sur arête fonction. Biseau = inclinaison arête horizontale/verticale. Rayon congé = coin intérieur arrondi ; rayon congé = coin extérieur arrondi.
Usages Non Bénéfiques des Congés
1. Ne Pas Concevoir de Congés pour Pièces Imprimées 3D
Fabrication additive = pas d'outil déplaçant/enlevant matière. Liberté géométrique totale. Congés parfois ajoutés zones changement géométrique brutal pour réduire contrainte, mais rarement nécessaires. Poches/caractéristiques internes peuvent être anguleuses/pointues, même cavité entièrement entourée de matière !
2. Ne Pas Concevoir de Congés sur Arête de Fond
Arrondir fond rainure, mur, alésage borgne, bossage = esthétique ou résistance (concentration contrainte ↓). Mais = fraise hémisphérique requise = pièce plus chère que fond plat. Programmation = opération 3D (temps réglage long). Fraises hémisphériques = plus fragiles que fraises à bout carré = vitesse plus lente.
Preuve : modifications autres géométries (profondeur alésage, proximité autres évidements) impactent plus la contrainte au fond que le congé. Modifications design = plus rentables que congé complexe fond cavité.
Utilisation Optimale des Congés
Arêtes de Pièce
Casser toutes arêtes = sécurité manipulation/inspection. Chanfrein pas toujours meilleur. Arêtes vives = blessures. Congé = choix pertinent.
Pièces avec finition esthétique : congé arêtes zones = intégration visuelle sans transition rugueuse. Congés esthétiques = pas propriétés mécaniques/résistance. Ajouter APRÈS géométrie définitive. Attention : impactent coût usinage.
Arêtes Internes entre Murs Verticaux
Outils CNC = circulaires, axiauxymétriques (rotation haute vitesse). Impossible usiner angle vif entre deux murs verticaux. Toute arête intersection murs < 180° = arrondi obligatoire.
Arêtes Internes entre Surfaces Inclinées/Organiques
Même règle : arêtes < 180° entre surfaces inclinées/organiques = congé requis. Si pas verticales = fraise hémisphérique = rayon outil = congé minimum possible.
Mur Vertical + Biseau/Surface Courbe/Organique
Combinaison cas 1 et 2 : mur vertical rencontre surface inclinée/courbe/organique en dessous = congé requis.
Conclusion
- Congés fabrication = arrondir arêtes/coins vifs.
- Usinage : outil congé CNC ou similaire = cercle convexe/concave intersection deux surfaces.
- Congé = surface circulaire ; chanfrein = surface plane. Tous deux à l'intersection deux surfaces.
- Congés = meilleur soulagement concentration contrainte que chanfreins.
- Augmentation surface section négligeable ; avantage principal = réduction concentration contrainte zone appliquée.
Processus de fabrication
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Découvrir les techniques d'usinage CNC : types, processus et avantages
- Découvrez les six types essentiels de machines d'usinage CNC
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Usinage CNC de Précision pour Polymères : Techniques Avancées et Conseils
- 11 faits essentiels sur l'usinage par gravure CNC que vous devez connaître
- Expertise : Opérations de Perçage en Usinage CNC
- Usinage CNC 5 axes expliqué : précision et efficacité pour pièces complexes
- Usinage CNC de précision : insights, faits et curiosités