



Brasage vs Soudage vs Brasure Tendre : Choisir la Meilleure Technique d'Assemblage Métallique
Trois procédés d'assemblage par apport fondu, trois régimes thermiques, trois domaines de prédilection.
Définitions & Domaines
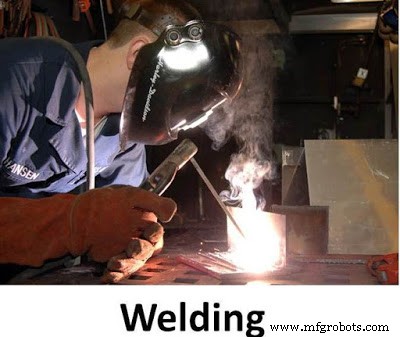
1. Soudage (Welding) – Fusion Métal de Base
Température : > Tf métal base (1500–3600°C).
Mécanisme : Fusion bords pièce + apport (souvent) → bain commun → solidification = joint continu métal base.
Apport : Optionnel (autogène) ou baguette/fil.
Joint : Permanent, résistance ≈ métal base (si bien exécuté).
ZAT : Significative (changement structure, contraintes résiduelles, fragilisation possible).
Domaine : Construction mécanique, structures portantes, tuyauterie pression, navale, offshore, automobile (châssis).
Avantages :
- Joint le plus résistant mécaniquement.
- Pas de trous (vs boulonnage) → pas de concentration contrainte.
- Pas de plaques de renfort → gain poids.
- Rendement joint élevé, cadence rapide (semi-auto/robot).
- Moins de main-d'œuvre qualifiée par mètre de soudure (vs rivetage).
Inconvénients :
- Joint cassant (fragilité fatigue, rupture fragile).
- Contraintes résiduelles élevées (chauffage/refroidissement localisé).
- Main-d'œuvre qualifiée requise (soudeurs certifiés).
- Contrôle non destructif (CND) complexe/coûteux (RX, US, MP).
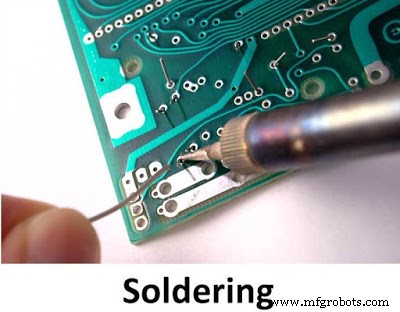
2. Brasure Tendre (Soldering) – Basse Température (< 450°C)
Alliage d'apport (Soudure) : Étain-Plomb (Sn-Pb) historique, maintenant Sans Plomb (SAC305 SnAgCu, SnCu, SnBi...). Point fusion 180–280°C.
Mécanisme : Mouillage/alliage superficiel (diffusion) sans fusion métal base.
Joint : Faible résistance mécanique (cisaillement ~30–60 MPa), mais excellente conductivité électrique/thermique.
Outil : Fer à souder (pointe chauffée), vague, refusion four, laser, induction.
Flux : Indispensable (élimine oxydes, favorise mouillage). Résidus souvent nettoyés.
Avantages :
- Très basse température → composants sensibles OK (CI, PCB, fils).
- Conductivité électrique optimale.
- Faible qualification opérateur (manuelle).
- Automatisable très haut débit (CMS vague/refusion).
- Réparable / retravaillable facilement.
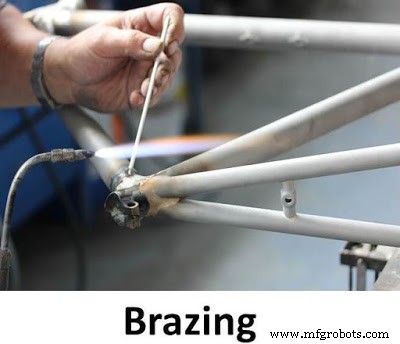
3. Brasage Fort (Brazing) – Température Intermédiaire (450°C – ~900°C, < Tf métal base)
Alliage d'apport (Brasure) : Base Argent (Ag-Cu-Zn, 45–56% Ag), Cuivre-Phosphore (Cu-P, cuivre/cuivre), Nickel, Or, Palladium, Aluminium-Silicium.
Mécanisme : Capillarité dans joint serré (jeu 0,02–0,1 mm). Métal base intact.
Joint : Résistance mécanique bonne (200–500 MPa), similaire métaux similaires/dissemblables.
Flux : Obligatoire (protège oxydation haute T°).
Sources chaleur : Flamme, induction, four (vide/atmosphère contrôlée), résistance, laser.
Avantages :
- Métaux de base non fondus → propriétés préservées, pas déformation.
- Assemblage métaux dissemblables (acier/cuivre, acier/carbure, inox/cuivre, aluminium/acier...).
- Pas contraintes résiduelles significatives.
- Production de série automatisable (four, induction).
- Joint propre, étanche, esthétique.
Tableau Comparatif Synthétique
| Critère | Soudage | Brasage Fort | Brasure Tendre |
|---|---|---|---|
| Température | > Tf base (>1500°C) | 450–900°C (< Tf base) | < 450°C |
| Résistance Mécanique | Maximale (≈ métal base) | Moyenne/Forte (200–500 MPa) | Faible (30–60 MPa) |
| Conductivité Électrique | Métallique (bonne) | Métallique (bonne) | Excellente (alliage Sn/Ag/Cu) |
| Métaux Dissemblables | Difficile | Excellent | Bon (cuivre, laiton, étamage) |
| ZAT / Contraintes | Forte | Faible | Nulle |
| Qualification Opérateur | Élevée (certification) | Moyenne | Faible |
| Préparation Surface | Critique (nu, propre) | Propre + Flux | Très propre + Flux |
| Préchauffage | Parfois (épais, fort C) | Souvent requis | Rare (sauf gros masse) |
| Applications Types | Structure, pression, châssis | Échangeurs, outillage, dissemblables, vélo, aéro | Électronique, PCB, plomberie, radiateurs |
Conclusion : Comment Choisir ?
- Charge mécanique structurelle ? → Soudage.
- Métaux dissemblables ou pièce sensible chaleur/déformation ? → Brasage fort.
- Connexion électrique/électronique ? → Brasure tendre.
- Étanchéité fluide + démontage impossible ? → Soudage ou Brasage fort (selon métaux/T° service).
- Réparation fonte, acier galvanisé, hétérogène épais ? → Soudage-brasage (braze welding).
Chaque procédé a sa niche. La tendance moderne : brasage fort induction/four pour série (automobile, aéro, échangeurs), soudage laser/robot pour structure, brasure sans plomb CMS pour électronique.
Processus de fabrication
- Quels métaux sont les meilleurs pour le soudage ? Facteurs, méthodes et conseils fournisseurs
- Revêtement par poudre vs peinture métal : quel est le choix supérieur ?
- 5 types essentiels de joints de soudage : conception, qualité et impact sur les coûts
- Freins à disque vs freins à tambour : choisir le bon système pour une performance optimale
- Plasma vs laser : quelle technique de fabrication offre les meilleurs résultats ?
- Choisir la bonne machine CNC : 3, 4 ou 5 axes expliqués
- Comprendre les Trois Types Fondamentaux de Brasage : Tendre, Fort et Brasage Fort
- Soudage vs Brasage : Différences Clés des Techniques d'Assemblage
- Brasage vs Soudure : Différences Clés Expliquées