



L'évolution et l'art de la cravate moderne
Contexte historique
Le port de parures au cou remonte à plus de 30 000 ans, quand les premiers humains ornaient leur torse de perles et bracelets. À travers l'histoire, on a porté bois, métal, perles, plumes, verre ou tissu autour du cou. Une croyance médiévale répandue selon laquelle les maladies entraient par la gorge pourrait expliquer la popularité durable des couvre-cols protecteurs, tandis que les soldats se sentaient historiquement plus en sécurité avec une protection du cou au combat.
Les premières cravates modernes, appelées « cravates », apparurent au XVIIe siècle. Selon la légende, des mercenaires croates ayant vaincu les Turcs célébrèrent avec Louis XIV à Paris. Le Roi-Soleil fut si impressionné par leurs colorés foulards en soie qu'il adopta le style, et le terme kravate — du mot « croate » — donna son nom à l'accessoire. La cravate se répandit rapidement en Angleterre après le retour d'exil de Charles II depuis la France, et reste depuis un pilier de la mode masculine.
Pendant près de deux siècles, la « cravate de stock » — un nœud avant bien fait mais attaché dans le dos — servit d'alternative à la cravate. Elle tomba en désuétude au début du XXe siècle, quand la cravate moderne émergea et devint le standard de l'industrie. Aujourd'hui, 95 millions de cravates sont vendues annuellement aux États-Unis, générant plus de 1,4 milliard de dollars de ventes au détail, selon MR Magazine et le Manuel 1992 de l'Association américaine de la cravate.
Matières premières
Les cravates sont confectionnées dans une gamme de fibres : soie, polyester, laine et mélanges laine, acétate, rayonne, nylon, coton, lin et ramie. La soie représente environ 40 % du marché ; la soie brute est principalement importée de Chine et, dans une moindre mesure, du Brésil. Les tisserands nationaux achètent du fil de soie naturel et le font finir et teindre par des spécialistes. Les avancées technologiques textiles permettent désormais aux microfibres de polyester — produisant un tissu riche et doux imitant la soie — d'être mélangées à des fibres naturelles ou synthétiques, élargissant le spectre des textures et finitions.
Conception
La conception d'une cravate est un processus collaboratif entre tisserands et fabricants. Comme les séries de production sont généralement limitées à des motifs et couleurs spécifiques, le tissage de cravates est considéré par beaucoup comme un art.
Une grande partie du travail de design de l'industrie se déroule à Côme, Italie. Lorsqu'un nouveau design est commandé, du temps est consacré à l'idéation, la production d'échantillons et la prise de commande. Dans la plupart des cas, les tisserands travaillent à partir d'un catalogue de designs éprouvés au charme durable. Ils utilisent la sérigraphie informatisée, méthode rapide remplaçant la sérigraphie manuelle laborieuse, pour appliquer couleurs vives et motifs. Les designers ajustent les palettes chaque année, adaptant teintes de fond et de premier plan, largeur et longueur à la demande du marché.
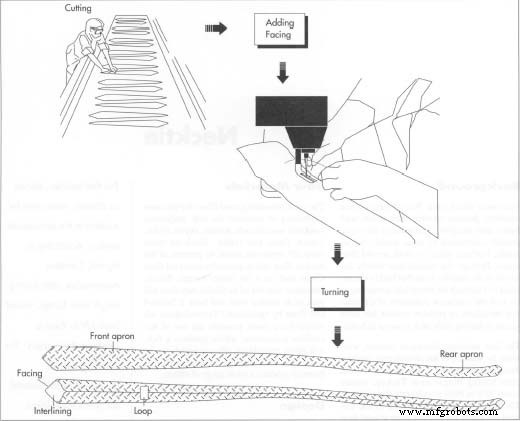
Le parcours de fabrication commence par la découpe de bolts de 40 yards (36,6 m). Les ouvriers utilisent une machine à coudre pour assembler les trois sections coupées en biais au niveau de l'encolure, attacher la doublure (couche nette et luxueuse de soie, nylon, rayonne ou polyester), et coudre les extrémités de la cravate. La cravate est d'abord à l'envers ; la triplure est piquée à l'enveloppe, puis la cravate est retournée à l'endroit. Les fabricants peuvent donner leur avis sur couleur et motif, et ceux avec de grosses commandes peuvent commander des designs personnalisés aux tisserands.
Une fois finalisé, le design est envoyé aux filatures qui l'impriment sur des bolts de soie de 40 yards. Ces bolts sont ensuite expédiés aux États-Unis pour la finition.
Les composants clés d'une cravate de qualité incluent l'enveloppe extérieure, la triplure (toutes deux coupées en biais), et la doublure ou le tipping. Ils sont assemblés avec un point glissé résilient qui permet à la cravate de fléchir quand on la noue et de récupérer après nouages répétés. La qualité des matériaux et de la construction détermine le tombé, la tenue de forme et la résistance aux plis.
Une triplure bien coupée est essentielle ; elle structure la cravate et dicte sa portabilité. La coordination adéquate du mélange, du poil et du poids entre triplure et enveloppe est critique. Enveloppes légères peuvent s'associer à des triplures plus lourdes, tandis qu'enveloppes lourdes nécessitent des triplures plus légères pour obtenir le toucher et la récupération souhaités. La plupart des fabricants de triplures utilisent un système de rayures colorées (une rayère la plus légère, six la plus lourde) pour rationaliser stock et production.
Les cravates standard mesurent 135 à 145 cm de long. Les cravates extra-longues — idéales pour hommes grands ou à cou large — font 152 à 157 cm, tandis que les cravates étudiant vont de 122 à 127 cm.
Processus de fabrication
Découpe du tissu extérieur
- Les opérateurs étalent les bolts de 40 yards sur une longue table de coupe. La coupe manuelle experte maximise le rendement, surtout avec tissus à motifs. Pour motifs aléatoires, on empile 24 à 72 plis ; pour panneaux à motifs, les piles sont arrangées pour préserver le design.
Ajout de la doublure
- Au point de chaînette, les opérateurs assemblent les trois sections en biais de la cravate et fixent la doublure (trois-quarts ou pleine, s'étendant 15–20 cm ou juste sous le nœud). Un quart à demi pouce de l'enveloppe est rentré pour former la pointe, puis ourlé à la machine.
Repiécage
- Les cravates haut de gamme subissent un repassage de poche ou par pièce pour aplatir la jonction d'encolure, éliminant l'épaisseur et assurant un ajustement lisse.
Triplure
- Le point glissé en fil de nylon résilient fixe la triplure à l'enveloppe. La plupart des cravates utilisent une machine Liba semi-automatisée, qui reproduit fidèlement le point main. Les cravates piquées main, réservées aux gammes premium, offrent résilience et tombé supérieurs.
La technique du point glissé laisse une couture subtile et régulièrement espacée au verso, un minuscule nœud sur le tablier avant, et un fil permettant à la cravate de glisser librement.
Retournement de la doublure
- Une machine de retournement ou une tige manuelle (≈24 cm) retourne la cravate à l'endroit. Pour les cravates en soie, la doublure est manuellement rentrée dans le coin de la grande extrémité, puis taillée pour s'ajuster à la pointe. Pour d'autres cravates, la doublure peut ne pas atteindre le coin inférieur.
- L'élément final est la passant, qui maintient la fine extrémité en place quand on la porte et affiche l'étiquette du fabricant.
Perspectives d'avenir
Les récentes perturbations de l'approvisionnement en soie brute chinoise, couplées aux avancées de la science textile, soulignent les avantages des fibres synthétiques. Les fils synthétiques — produits nationalement et généralement teints en fil — offrent fiabilité et polyvalence. Le polyester ou nylon microfibre (denier ≤ 1) peut être mélangé à des fibres naturelles ou autres synthétiques pour créer des tissus au toucher soyeux mais plus durables que les matériaux traditionnels. Fils texturés à l'air, à faux-torsion ou filés à plat entièrement étirés produisent une main riche et douce rivalisant avec la soie naturelle, les positionnant comme la prochaine frontière de la production de cravates.
Processus de fabrication
- Qu'est-ce que l'usinage VMC ? Vue d'expert sur les centres d'usinage verticaux
- Guide expert du marquage laser sur aluminium : précision, durabilité et applications industrielles
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Guide complet du marquage laser : types, avantages et applications
- Considérations clés pour l'usinage Swiss à haut volume
- Guide du prototypage CNC : précision, rapidité et production rentable
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance
- Le lien crucial : technologie et personnes pour le succès en fabrication