



Couteau de chasse : des origines de l'âge du bronze à l'équipement moderne
Contexte
Le couteau de chasse est un outil ancien qui a survécu essentiellement inchangé jusqu'à nos jours. Appartenant à la génération d'outils ou d'armes après les pierres et les gourdins, le couteau de chasse donna aux premiers chasseurs la capacité de dépecer les animaux pour la viande et les peaux. Il était aussi crucial pour leur défense contre les prédateurs et tribus ennemies.
Les premiers couteaux de chasse en métal furent faits de bronze vers 2000 av. J.-C., époque généralement appelée l'âge du bronze. De 1500 à 1100 av. J.-C., les couteaux servirent de modèles pour des épées plus grandes en Crète et en Bretagne. Avec l'avènement de l'âge du fer vers 1000-800 av. J.-C., l'utilisation du fer pour la fabrication de couteaux se développa. Le fer permit un tranchant plus aigu et plus durable que le bronze. Le problème majeur des couteaux en fer était qu'ils se pliaient facilement. Les Vikings résolurent ce problème en ajoutant du carbone, ou « cémentation » du fer. Cela durcit la lame de fer et améliora sa rigidité et son tranchant.
Dans l'histoire américaine ancienne, un design particulier de couteau de chasse devint un standard par rapport auquel les autres étaient comparés. Ce favori des premiers pionniers était le couteau Bowie, nommé d'après le légendaire pionnier James Bowie (1796-1836). Ce couteau à un seul tranchant mesurait 10-15 pouces (25-38 cm) de long. La lame en acier était droite sur la majeure partie de sa longueur avec une pointe concave effilée.
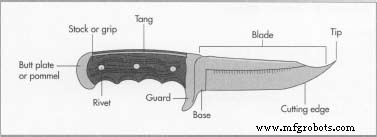
Le couteau de chasse moderne a généralement une lame rigide à un seul tranchant avec une poignée assez large pour être saisie fermement. La partie non affûtée de la lame, ou soie, traverse la zone de préhension pour la solidité. Les couteaux pliants à cran d'arrêt et les couteaux spécialisés d'écorçage et d'éviscération sont aussi utilisés pour la chasse et le dépeçage, mais le couteau de chasse droit de base reste le standard de l'amateur de plein air.
Matières premières
La partie la plus importante du couteau de chasse moderne, la lame, est faite d'acier ou d'acier inoxydable. La teneur en carbone du métal est particulièrement importante, car elle détermine la dureté de la lame. D'autres substances, comme le molybdène, apportent des améliorations spécifiques en tranchant, ténacité, finition et résistance à la corrosion.
La garde et le pommeau peuvent être en acier, laiton ou aluminium. Les plaquettes, ou manches, peuvent être faites de nombreux matériaux. Certains couteliers utilisent des bois exotiques ou de l'os et corne animale pour les plaquettes. Les manches peuvent aussi être gainés de cuir, ou le cuir peut être en segments en forme de rondelles empilés sur la soie et profilés pour former toute la poignée. Le choix des matériaux pour les plaquettes dépend grandement de l'usage prévu. Des matériaux plus durables et utilitaires comme le nylon et le cuir sont choisis pour les couteaux destinés à un usage réel sur le terrain, tandis que des matériaux raffinés sont utilisés pour les couteaux de présentation.
Le processus de fabrication
Façonnage de la lame
- 1 La lame commence comme un « brut », découpé dans une matière plate à l'état « doux », ce qui signifie qu'elle n'a pas été traitée thermiquement. Les couteaux de série sont estampés dans une presse à poinçonner, utilisant un poinçon et une matrice durcis façonnés pour correspondre au contour de la lame. Le poinçon est forcé à travers la matière dans la matrice, découpant la lame brute en forme. Les couteaux sur mesure peuvent être découpés à la scie, ou un laser industriel peut être utilisé pour découper des lames particulièrement complexes.
Après la découpe du brut, les trous pour les plaquettes de manche sont percés dans la soie. Un façonnage brut est aussi effectué par meulage ou usinage. Ce façonnage forme l'épaisseur de la lame en divers points et réduit la quantité de meulage de finition sur le tranchant. Les marques d'identification ou détails décoratifs sont estampés tandis que la lame est à l'état doux.
Durcissement
- 2 La lame est durcie pour préserver le tranchant du couteau. Chaque matériau de lame peut exiger différentes méthodes de durcissement et de traitement thermique ; cependant, les lames en acier courant sont généralement traitées thermiquement de la manière suivante.
Pour durcir la lame, plusieurs lames sont placées dans un plateau en céramique dans un four de traitement thermique. Elles sont posées à plat pour que le poids des lames ne cause pas de déformation. Selon les exigences spécifiques de l'alliage, la température du four est élevée à environ 1600 °F (871 °C). Après avoir chauffé les lames pendant environ deux heures, le plateau entier est retiré du four et les lames sont immergées dans l'huile ou l'eau. Ce refroidissement rapide s'appelle la trempe. La trempe verrouille les cristaux métalliques dans un motif microscopique complexe. Ce processus rend aussi le métal très cassant. Après trempe, les lames sont réchauffées à environ 500 °F (260 °C). À ce stade, le métal a une légère couleur rouge foncé, et les cristaux changent légèrement d'alignement. Puis les lames sont laissées à refroidir lentement dans un processus appelé revenu. Cela renforce le métal tout en conservant une partie de la fragilité nécessaire pour un affûtage fin. D'autres cycles de chauffage et refroidissement peuvent être utilisés pour durcir d'autres alliages spécialisés.
Polissage et affûtage
- 3 Après que les lames traitées thermiquement ont refroidi, elles sont polies et affûtées. Le polissage est effectué par machine ou à la main. Une ponceuse à bande plate produit une finition lisse, uniforme, « brossée » sur les côtés de la lame. Cela polit aussi les marques de l'opération de poinçonnage et élimine les résidus de surface du traitement thermique. Ensuite, la lame est placée dans un dispositif de meulage qui la fait passer à travers une série de meules. Chaque meule rotative enlève la quantité correcte de métal pour former le creux de tranchant, la pointe, l'angle de tranchant brut, et autres caractéristiques de la partie fonctionnelle de la lame. Quand des couteaux utilitaires sont faits, beaucoup de ces caractéristiques sont laissées sans finition supplémentaire car elles sont pour des usages fonctionnels plutôt que cosmétiques. Dans le cas de couteaux plus raffinés, ces caractéristiques peuvent être polies à la main utilisant une meule à polir rotative et du rouge de bijoutier. Le rouge est une pâte abrasive douce qui, étalée sur la meule à polir en coton puis polie contre la surface de la lame, polit le métal jusqu'à un haut lustre. Lorsque la lame est finie avec ces étapes, elle sera assez tranchante et pourra sembler prête à l'emploi. Cependant, les étapes finales d'affûtage sont requises pour produire un tranchant durable.
Affilage (honnage)
- 4 Pour l'observateur occasionnel, le tranchant du couteau apparaît comme simplement le résultat de deux surfaces se croisant. À un examen plus approfondi, la véritable forme du tranchant est vue comme consistant en deux ensembles distincts d'angles. Le premier est laissé par le meulage brut comme expliqué ci-dessus, tandis que le second est l'angle fin qui forme réellement le tranchant. Ce tranchant est produit par une opération de meulage fin appelée honnage. L'angle du hone peut être entre 17 et 30 degrés par rapport à l'axe de la lame, selon l'application de la lame. Un angle plus petit produira un tranchant plus aigu, mais le tranchant s'usera et deviendra émoussé plus rapidement. Une pierre à affiler fine, ou « pierre », est huilée et frottée doucement sur le tranchant du couteau. Cette action produit le tranchant le plus finement affûté et est la seule vraie méthode pour affûter correctement une lame de couteau. Vu au microscope, le tranchant meulé grossièrement apparaît comme une série de pointes dentelées.
Bien qu'assez tranchant pour couper adéquatement dans cet état, les pointes s'usent facilement et bientôt la tranchant
 disparaît. Par l'honnage, ces pointes sont fondues en un tranchant cohérent d'égale tranchant.
Assemblage des plaquettes, garde et pommeau
- 5 Les plaquettes sont rivetées ou pressées sur la soie de la lame du couteau. Une meule à polir est utilisée pour lisser les plaquettes et fondre les têtes de rivets. Dans le cas d'un manche en cuir, les segments en rondelles sont empilés sur la soie en partant de la garde. Après que la longueur du manche est remplie de cuir, le pommeau est pressé sur le bout de la soie et sécurisé avec une goupille ou un rivet. Cela comprime le cuir ensemble, faisant une poignée serrée, facile à saisir. Le cuir peut être façonné à l'aide d'une meule à meuler et puis scellé avec un scellant pénétrant. La garde et le pommeau peuvent alors être finis par polissage avec la meule à polir. Un grand soin doit être pris pendant l'assemblage et le processus de finition pour ne pas endommager la lame du couteau ou ruiner le tranchant.
Contrôle qualité
Pour assurer un tranchant aigu et une longue durée de vie après affûtage, le traitement thermique de la lame doit être surveillé. Cela est effectué en mesurant la dureté Rockwell, une procédure dans laquelle la lame ou un spécimen d'échantillon est placé sous une pointe durcie. Un poids lourd est exercé sur la pointe, et la quantité de pénétration est mesurée. L'empreinte laissée par ce test est à peine visible à l'œil nu, et peut être faite sous le manche où elle sera cachée. En utilisant diverses échelles de conversion, la dureté peut alors être comparée avec la norme désirée.
La netteté et la finition de la lame sont aussi importantes. Des techniciens qualifiés inspectent visuellement la lame, y compris en utilisant un microscope pour examiner de près le tranchant affûté. Toute lame défectueuse est retournée aux opérations de finition finale et d'honnage pour retouche.
La finition du manche et d'autres parties du couteau sont aussi inspectées visuellement. En particulier, les couteaux de présentation sont examinés méticuleusement pour le moindre défaut. Puisque ces couteaux sont une forme d'art, ils seront examinés de près par l'acheteur ; tout défaut visuel diminuerait la valeur du couteau. Aussi, si le couteau est une réplique d'une pièce historique, des détails de conception et marques spécifiques sont importants pour le collectionneur.
L'avenir
La conception et la construction du couteau de chasse ont peu changé au cours des 200 dernières années, et peu de changements sont attendus à l'avenir. Les avancées en métallurgie continueront d'offrir aux fabricants de nouveaux alliages d'acier, qu'ils utiliseront pour améliorer la dureté, la durabilité et la finition de leurs produits. De même, de nouveaux plastiques avec une résistance aux chocs, une formabilité et une finition de surface améliorées trouveront des applications comme plaquettes ou manches de couteaux.
Ce seront des changements mineurs, cependant, et ne changeront pas la conception globale. Le couteau de chasse d'aujourd'hui continuera d'être un outil utile et apprécié pour l'amateur de plein air, et sera gardé fièrement pour être transmis aux générations futures.
Processus de fabrication
- ATI lance la lame d'ébavurage compliant : contrôle pneumatique de précision pour ébavurage robot léger et moyen
- La scie à chantourner (compass saw) : fonctionnement et importance pour les coupes courbes précises
- Bulldozers : Outils puissants pour la construction et l'industrie lourde
- 26 Conseils Essentiels d'Usinage CNC pour Professionnels
- Optimiser la qualité des lames de cisaillement : améliorer performance et précision
- Maintenance Essentielle des Lames de Cisaillement : Conseils pour Longévité et Performance
- Choisir la bonne lame de scie circulaire : Types, dentures et matériaux
- Guide ultime pour choisir la bonne scie à ruban
- Aiguisage professionnel de lames de scie circulaire : prolongez la durée de vie et obtenez des coupes précises