



Comprendre les bardeaux de toiture : matériaux, histoire, production et assurance qualité
Contexte
Les bardeaux de toiture sont produits à partir d'une gamme de matériaux, chacun choisi pour sa durabilité, sa résistance au feu et son rapport coût-efficacité. Les bardeaux en bois, traditionnellement taillés en cèdre rouge ou pin, proviennent maintenant souvent de jeunes arbres récoltés durablement et sont traités avec des conservateurs chimiques pour égaler la longévité des variétés anciennes à croissance lente. Le traitement chimique améliore aussi la résistance au feu, un facteur de sécurité critique pour les maisons modernes. Les bardeaux en aluminium, bien que plus chers, offrent une longue durée de vie et une excellente résistance à la corrosion. Les bardeaux bitumés dominent le marché américain, couvrant environ 80 % des toits résidentiels, grâce à leur légèreté, faible coût, installation simple et faibles besoins d'entretien.
Un bardeau bitumé standard mesure 30–46 cm de large sur 91–102 cm de long. Les styles populaires comportent plusieurs découpes le long d'un bord, créant des languettes qui imitent des bardeaux individuels. Ces languettes — généralement trois, mais variant de deux à cinq — permettent aux bardeaux de s'emboîter lors de l'installation, améliorant la résistance au vent.
Histoire
Le bitume est utilisé comme matériau de construction depuis des millénaires. Les Babyloniens l'employaient comme mortier entre briques d'argile et comme couche d'étanchéité dans les canaux. Aux États-Unis, le toit en rouleau — longues bandes de feutre bitumé avec une finition pierreuse — est fabriqué depuis 1893. Henry M. Reynolds a lancé les premiers bardeaux bitumés commercialisés en 1903, les découpant dans des feuilles de toit en rouleau. Dans les années 1920, les bardeaux bitumés étaient vendus par catalogues de vente par correspondance. Les années 1950 ont introduit le bardeau moderne avec découpes de languettes que nous connaissons aujourd'hui.
Depuis la fin des années 1950, les fabricants sont passés du feutre organique aux matériaux de base inorganiques pour améliorer la résistance au feu et réduire le poids. Bien que les nattes à l'amiante étaient courantes jusqu'à la reconnaissance des risques sanitaires, les nattes en fibre de verre sont devenues la norme industrielle depuis la fin des années 1970, offrant une durabilité supérieure et un poids plus léger.
Matières premières
Les bardeaux bitumés, souvent appelés bardeaux composites, sont construits sur une base de feutre organique ou de fibre de verre. Les nattes en feutre organique dérivent de papier recyclé ou de pâte de bois, transformées en feuilles aqueuses qui sont séchées, découpées et enroulées sur rouleaux. Les bases en fibre de verre, offrant une meilleure résistance au feu et un poids plus léger, sont produites en mélangeant des filaments de verre hachés avec de l'eau, en déshydratant le mélange sous vide, et en appliquant un liant avant cuisson et découpe.
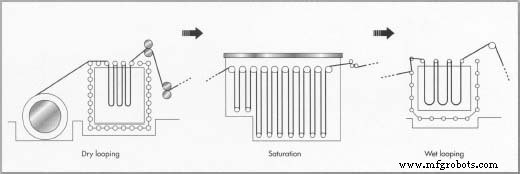
La fabrication commence par monter un rouleau de feutre ou de fibre de verre sur un boucleur sec. Le matériau traverse ensuite une chambre de pré-saturation où du bitume chaud élimine l'humidité, suivie d'un bac de saturation qui enduit les fibres. Une machine de boucleage humide peut saturer davantage la natte en faisant pénétrer le bitume dans les fibres pendant le refroidissement.
Le bitume est généralement un sous-produit du raffinage du pétrole brut. Avant utilisation, il subit un processus d'oxydation par « soufflage » — de l'air est bullé à travers le bitume chauffé avec des catalyseurs pour atteindre la viscosité optimale pour l'enrobage des bardeaux. Des stabilisants minéraux comme les cendres volantes ou le calcaire finement broyé sont ajoutés pour améliorer la durabilité, la résistance au feu et la tolérance aux intempéries.
Des granulés céramiques enrobés — disponibles en diverses couleurs — protègent les bardeaux des UV, augmentent la résistance au feu et ajoutent un attrait esthétique. Les granulés peuvent être des pierres naturelles ou des particules de scories ; les granulés contenant du cuivre aident à inhiber la croissance d'algues dans les climats humides. La face arrière du bardeau est traitée avec du sable, du talc ou de la mica pour éviter l'adhérence pendant le stockage.
Des bandes adhésives thermoplastiques sont appliquées pendant la fabrication ; lorsque les bardeaux reçoivent la lumière du soleil après installation, l'adhésif s'active, liant les pièces chevauchantes pour une résistance au vent accrue.
Processus de fabrication
Les bardeaux bitumés sont produits par une seule machine qui ajoute séquentiellement chaque composant, rendant le processus efficace pour les bardeaux et le toit en rouleau.
Bouclage sec
- Un rouleau géant (1,83 m / 6 pi) de feutre organique ou de natte en fibre de verre est monté et alimenté dans la machine à toiture. Le matériau de base passe d'abord par un boucleur sec, où il est plié en accordéon, permettant un fonctionnement continu même après l'épuisement d'un rouleau.
Saturation
- La natte traverse une chambre de pré-saturation, où du bitume chaud pulvérise une face pour expulser l'humidité. Elle entre ensuite dans un bac de saturation, enrobant entièrement les fibres et comblant les vides.
Bouclage humide
- Après refroidissement, le bitume est aspiré dans la natte, augmentant la saturation et assurant un enrobage uniforme.
Enrobage
- Du bitume d'enrobage stabilisé est appliqué sur les deux faces de la natte à l'aide d'une paire de rouleaux enrobeurs. Un enrobage de fines particules minérales est ensuite appliqué sur le dos, incorporé par les rouleaux, et le matériau est refroidi et découpé à la taille.
Surfaçage minéral
- Des granulés minéraux enrobés de céramique sont appliqués sur la face supérieure. Un enrobage de fines particules (talc ou mica) est appliqué sur le dos, les deux incorporés par les rouleaux avant le refroidissement final.
Finition
- La bande finie est pliée en accordéon sur un boucleur de refroidissement pour stabiliser la température.
Découpe
- À l'aide d'un coupeur à dos, le matériau est tranché en bardeaux individuels. Les paquets, contenant généralement assez de bardeaux pour couvrir 7,62–10,67 m² (25–35 pi²), sont empilés pour l'expédition.
Emballage
- Les paquets sont enveloppés et étiquetés par des équipements d'emballage dédiés.
Contrôle qualité
L'assurance qualité commence avec le matériau de base. Les nattes doivent présenter une résistance à la traction et au déchirement suffisante pour survivre à la fabrication, et sont continuellement surveillées pour la teneur en humidité et la distribution des fibres. Pendant la production des bardeaux, des paramètres clés — comme l'uniformité de l'enrobage bitumineux, la distribution du revêtement minéral et le poids final — sont rigoureusement inspectés.
Les fabricants peuvent aussi faire appel à des laboratoires tiers indépendants pour tester des échantillons. La conformité aux normes Underwriters Laboratories (UL) et ASTM confirme que les produits répondent à des critères stricts de résistance au feu, au vent et de performance structurelle.
Sous-produits et déchets
La fabrication génère des fragments de bardeaux et des déchets de découpe de languettes. Dans certains cas, ce matériau est réutilisé pour le revêtement d'asphalte. Par exemple, la Caroline du Nord autorise l'utilisation de déchets de bardeaux dans la construction routière depuis 1995 sans problèmes observés. Cependant, les coûts d'expédition élevés limitent souvent cette application aux usines situées près des installations de traitement de revêtement.
Processus de fabrication
- Qu'est-ce que l'usinage VMC ? Vue d'expert sur les centres d'usinage verticaux
- Guide expert du marquage laser sur aluminium : précision, durabilité et applications industrielles
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Guide complet du marquage laser : types, avantages et applications
- Considérations clés pour l'usinage Swiss à haut volume
- Guide du prototypage CNC : précision, rapidité et production rentable
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Électropolissage vs Passivation : Choisir la bonne finition pour acier inoxydable
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance