



Assurer un assemblage sans faille : Guide complet sur l'ajustement en ingénierie
Faire des pièces qui s'emboîtent est vraiment l'un des livrables clés pour un cabinet de conseil en développement produit complet. Bien sûr, les gens veulent que ça ait fière allure et passe toutes les spécifications réglementaires, mais ça doit absolument pouvoir être assemblé et s'emboîter correctement, de façon consistante.
Souvent, là où les choses tournent mal en premier, c'est dans l'absence de décision sur comment les lignes de rupture de pièces et lignes de jointure seront, où sont les caractéristiques d'ajustement critiques ou de contrôle nécessaires, et faire une analyse de tolérance raisonnable pour comprendre le défi à venir. Dans toute l'excitation qu'est le développement produit, ces détails clés d'ajustement ne peuvent être négligés, mais le sont souvent.
Les lignes de rupture de pièces sont en fait une caractéristique de design clé qui peut améliorer l'apparence d'un produit, mais peuvent aussi le nuire si elles sont excessives ou inutilement lourdes. Les choses à garder à l'esprit qui pilotent les lignes de jointure peuvent être en coulisses de ce à quoi le produit ressemble à l'extérieur, ou elles peuvent être pilotées par des ruptures de couleur et texture dans la peau externe, ou même utilisées pour communiquer des zones d'interaction.
Les décisions de fabrication peuvent parfois piloter les détails de ligne de pièce aussi. Les pièces moulées sont moins coûteuses à produire si le noyau métallique de l'outil, la partie de l'outil qui forme l'intérieur de la pièce plastique, peut être tiré droit hors de l'intérieur de la pièce plastique, sans action latérale, coulisse ou came supplémentaire dans l'outil. Les joints de pièces au milieu des surfaces visuelles primaires ou points de contact avec l'utilisateur sont aussi généralement indésirables. Les solutions élégantes viennent généralement quand toute l'équipe de développement produit (designer, ingénieurs et fabricants) se réunissent et discutent de la rupture de pièce tôt.
De plus, gardez à l'esprit que les pièces moulées par injection, surtout quand elles grossissent, seront enclines à avoir du retrait et gauchissement, post-cycle d'injection, donc deux pièces se rejoignant ne fait qu'aggraver cela. Si les pièces sont rigides alors les nervures et chevauchements aux points de rencontre sont plus mis au défi pour tirer les deux pièces en alignement. Plus la couture le long de laquelle les deux pièces se rencontrent est longue ou complexe, ou plus elles sont destinées à s'ajuster étroitement, tout complique les choses, rendant difficile de livrer des produits répétés de haute qualité, et c'est avant qu'une troisième pièce ne soit ajoutée à la jonction. Oui, une revue serrée des géométries de pièces individuelles et un bon design de moule avec analyse de flux de moule peuvent aider à atténuer la distorsion de pièce, mais ne l'éliminent pas, et certains designs ont des caractéristiques de pièce qui sont nécessaires ou désirées qui pousseront les limites du moulage par injection de toute façon. Donc peu importe à quel point les pièces s'assemblent bien dans le monde virtuel, le monde réel présentera d'autres défis, et généralement quelques-uns qui ne seront pas anticipés.
C'est là que décider où les ajustements critiques sont vraiment nécessaires et décider s'il faut emprunter la voie de la complexité inutile sans valeur est crucial. Souvent, un jour (gap planifié et contrôlé) entre deux pièces, ou chevauchement de surfaces de deux pièces, ou nervures de positionnement localisées, et des frontières pièce-à-pièce plus simples peuvent aller loin pour livrer de beaux looks, coût inférieur et time-to-market plus court pour le nouveau produit. Si un jour zéro, ou ajustement ligne-à-ligne est vraiment nécessaire pour l'apparence, alors l'équipe doit faire face aux défis supplémentaires dès le début en établissant les préoccupations d'alignement clés et caractéristiques de contrôle, revue précoce du mouleur pour identifier le gauchissement dans les pièces, planifier des fixations de pièce additionnelles pour le contrôle de forme post-moulage, et le coup de coût de pièce additionnel général sur le résultat net.
Tous ces défis peuvent ne pas être pleinement compris si la diligence raisonnable n'est pas faite en ce qui concerne l'empilement de tolérance tôt. Toutes les pièces auront une plage, dans laquelle leur taille variera, et l'assemblage de pièces sur pièces additionnera les variances, parfois s'annulant les unes les autres, et d'autres fois empirant les choses. De plus, juste trouver des résultats d'étude de tolérance qui ne montrent que à quel point les choses peuvent mal varier n'est pas où cela devrait s'arrêter. Il devrait y avoir une revue approfondie et de la réflexion mise dans où le désalignement pourrait être conçu hors ou rendu moins problématique avec des options de fabrication. Nous trouvons beaucoup d'entreprises, nouvelles ou établies, n'ont en fait pas effectué d'études de tolérance approfondies de leurs designs et elles se demandent pourquoi elles ont de telles variations en production. Compte tenu correctement de la forme et position des caractéristiques de pièce, sans même considérer des attentes raisonnables pour la fabrication de caractéristiques de pièce, sont nécessaires pour des produits de qualité consistante. Dans de nombreux cas, le nombre pur de pièces attendues pour travailler ensemble pour atteindre un alignement ou look fini, comme assigné par un ingénieur système ou personne marketing jamais vu, est blatantly irréaliste, et dans certains cas il y a encore une discussion inutile sur juste dépenser plus d'argent pour faire les pièces à des tolérances plus élevées. Ce n'est pas nécessaire si certaines des pièces contribuant à l'empilement de tolérance peuvent être retirées de piloter l'ajustement des pièces d'accouplement. Si des cadres clés ou d'autres stratégies de montage peuvent être employées pour mieux aligner l'ajustement pièce-à-pièce. Cela peut prendre un peu plus de temps dans le processus de design mais ce sera rien comparé au mal de tête de résultats inconsistants pendant la production initiale et les délais associés à essayer de réparer les choses aux stades tardifs de développement.
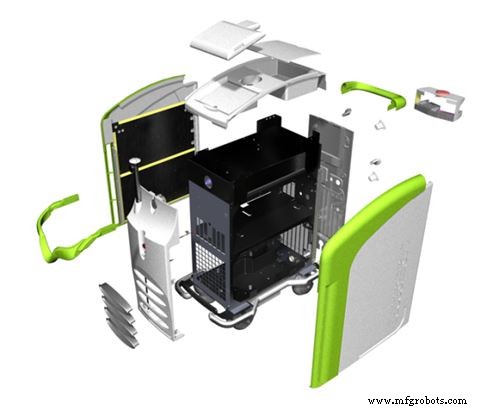
Une fois un ensemble plus direct de caractéristiques de design et interactions contrôlées par tolérance en place, l'ajustement des pièces d'enceinte, que ce soit pièce-à-pièce, caractéristiques de montage sur sous-cadres, ou une stratégie d'assemblage mettant l'accent sur les emplacements d'ajustement clés, il restera important d'avoir planifié pour des dégagements appropriés où nécessaire et points de contact clés de pièces aux surfaces de montage pour assurer le positionnement. C'est un peu comme un puzzle 3D parfois, mais il est important de se rappeler que pour chaque ajustement ligne-à-ligne, un autre ajustement ligne-à-ligne peut se battre avec ou pousser la pièce hors de position, et cela peut seulement arriver quand la pièce est du côté grand ou petit de sa plage de tolérance. Avoir une stratégie, encore, où les pièces se rejoignent avec des points de touche clés et montages durs est clé, et beaucoup de fois ceux-ci peuvent être en coulisses, pour ainsi dire, laissant visible une couture de rupture de pièce légère mais consistante, chevauchement ou jour.
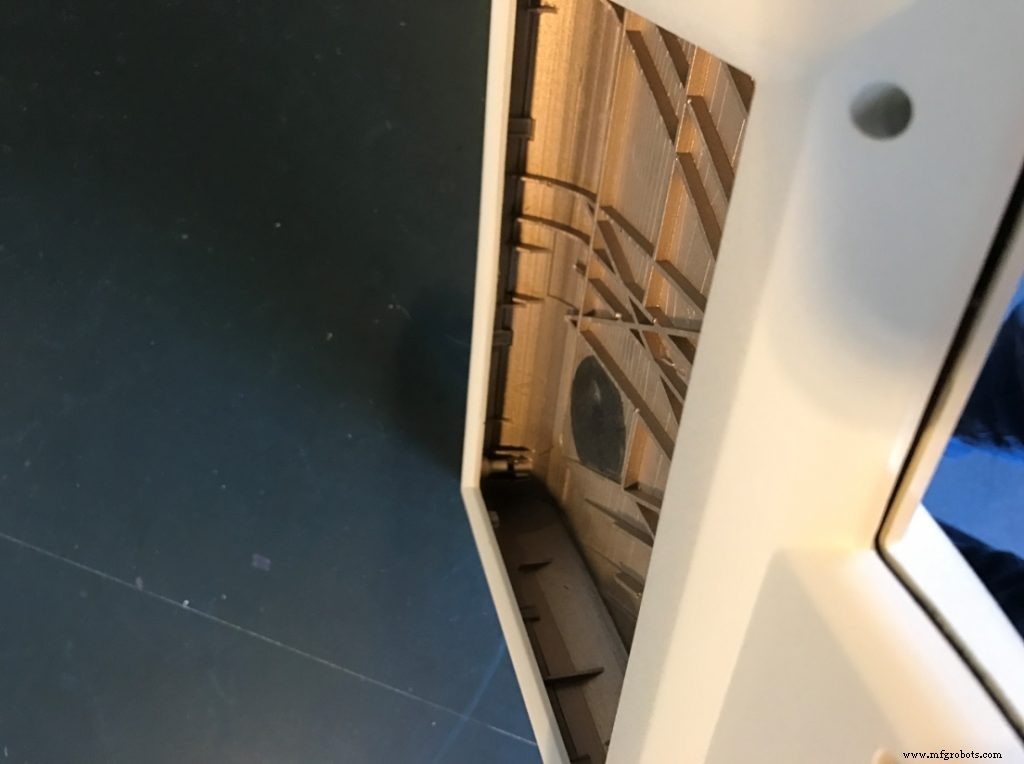
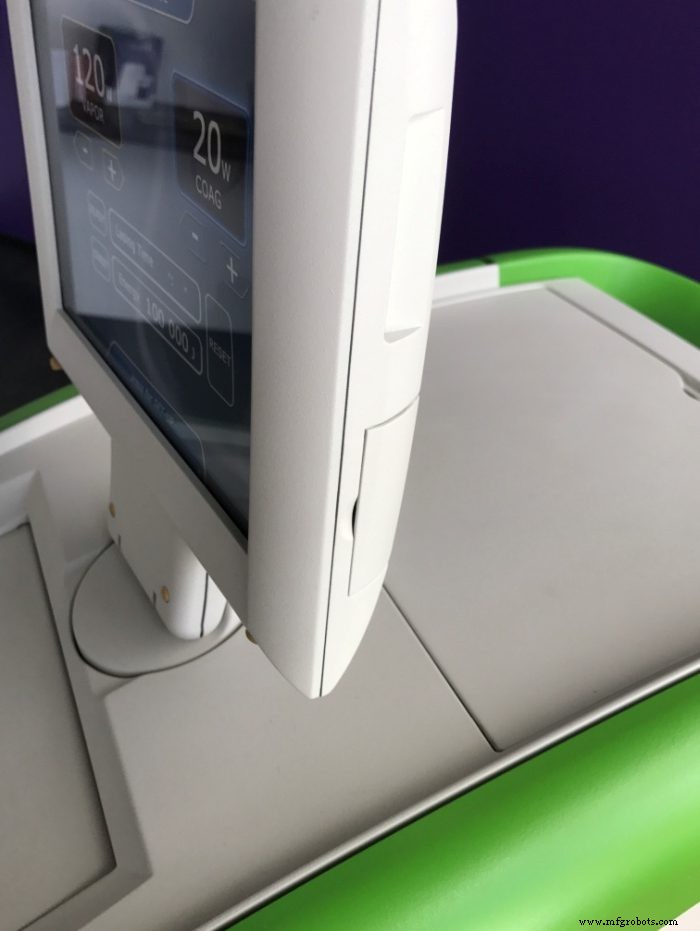
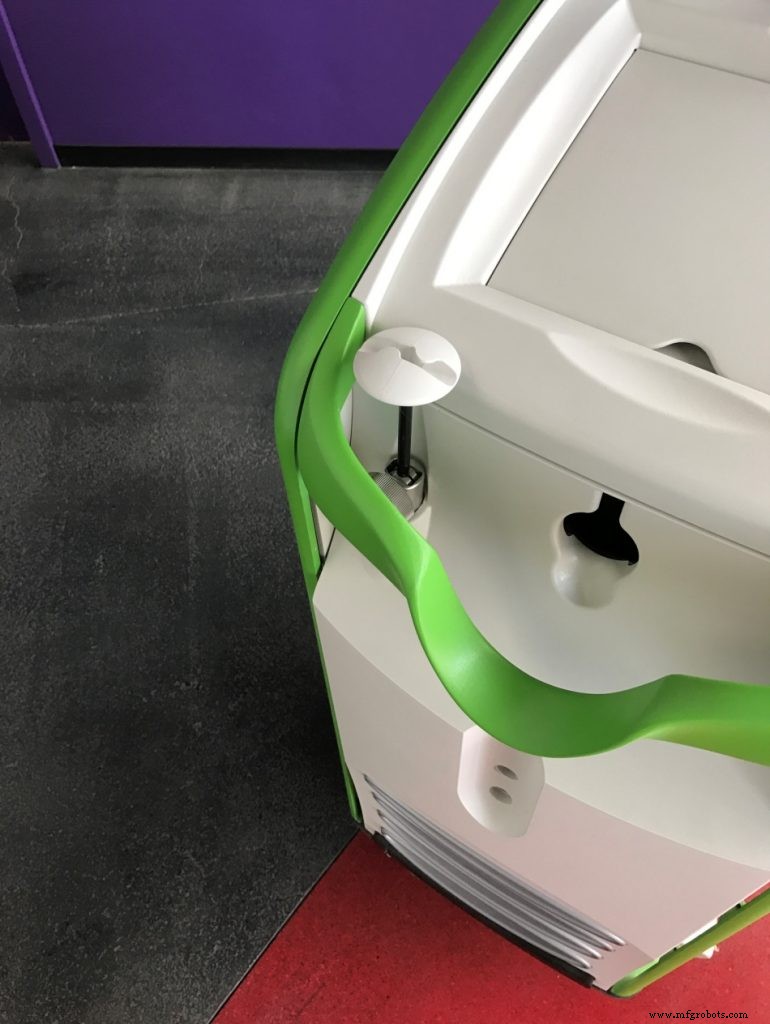
Cette enceinte d'écran tactile personnalisée devait avoir une finition lisse et être structurellement solide pour être stable pendant l'interface. De plus, elle devait être résistante à l'ingression de fluides. Les boîtiers externes moulés par injection comptaient sur plusieurs nervures s'emboîtant, clips et chevauchement de jour comme on peut le voir en regardant vers le haut dans un boîtier sur l'image de droite. Ces caractéristiques maintenaient les côtés et bords alignés et aidaient le boîtier externe à être plus rigide une fois assemblé.
Il y aura encore des défis possibles de gauchissement de pièces moulées par injection avec de longues coutures, mais de légers encaissements de surface planifiés, gaps et arrondis de bords sur pièces peuvent cacher ces imperfections restantes même sur des assemblages qui semblent avoir des surfaces continues avec seulement de légères ruptures entre les pièces. Vous pouvez produire un produit avec des douzaines de joints correctement conçus, mais votre équipe de design ne se souviendra que de l'interférence pièce-à-pièce qui ne s'alignera pas quand il sera assemblé pour la première fois.
Une fois votre stratégie de design décidée avec votre équipe de développement et les détails travaillés, votre construction de prototype sera votre chance de confirmer l'ajustement approprié et la facilité d'assemblage dans le monde réel. Attendez-vous à apprendre de votre prototype, car une pièce vaut 1000 images, mais vous devrez inspecter vos pièces de prototype entrantes pour vous assurer qu'elles sont tatsächlich en spécification par rapport à votre design. Et n'inspectez pas juste vos pièces où vous trouvez un problème en cherchant la cause, mais inspectez-les à toute zone de caractéristique critique car vous ne voulez pas qu'une pièce hors spécification confirme que votre design s'assemble bien pour découvrir en production que quand la pièce est faite correctement à la spécification, elle ne s'ajustera pas. Votre prototype devrait être étudié pour assurer que votre stratégie d'assemblage, caractéristiques de localisation et plage de tolérance produiront répétitivement des assemblages de haute qualité alors que vous passez en production. C'est aussi une opportunité de, « Walk in, » caractéristiques de localisation et montages pour atteindre l'ajustement désiré aux pièces adjacentes. Nous produisons parfois délibérément des caractéristiques de localisation clés dans un prototype légèrement plus grandes pour que le matériau puisse être facilement retiré pour apprendre quelle sera la meilleure taille de caractéristique pour l'ajustement. Bien sûr pour les pièces de production moulées, l'opposé est vrai car sous-dimensionner légèrement une caractéristique d'ajustement clé permettra à l'outilleur de retirer du matériau de l'outil métallique augmentant la taille de la pièce plastique pour optimiser l'ajustement. Cela est appelé être « steel safe » car retirer du matériau d'un outillage de formage métallique est beaucoup plus facile et moins cher qu'en ajouter. Mais cette approche doit être discutée pendant le développement avec votre outilleur et mouleur pour qu'ils comprennent quel est le résultat désiré de la pièce plastique.
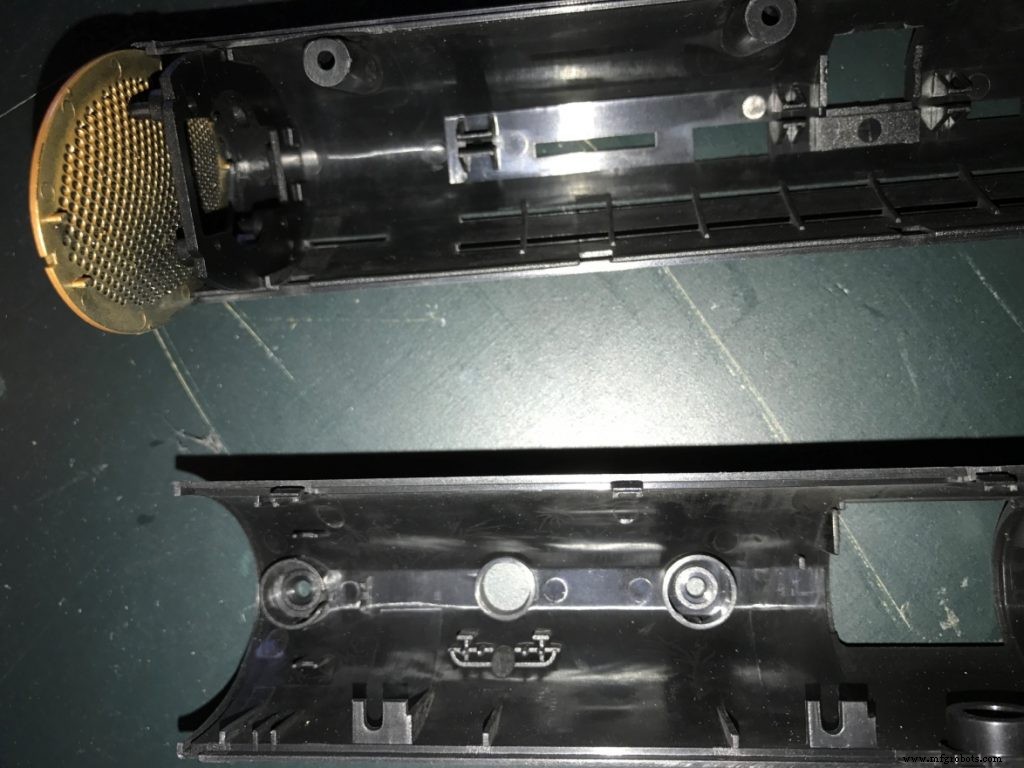
Dans tous les cas, avoir l'implication de toute l'équipe tôt devrait aider à prendre des décisions concernant l'ajustement, qualité, design, et atteindre les cibles de coûts tout en éliminant le temps perdu pour la mise sur le marché du nouveau produit en développement de manière beaucoup plus efficace. Des approches de design astucieuses peuvent cacher les irrégularités de jonction de pièces et désaccords dans les joints tout en maintenant une géométrie de pièce individuelle simple et un contrôle dimensionnel et à des coûts de fabrication inférieurs si l'assemblage est considéré dès le début et le design est évalué pour la valeur globale pour le client.
Processus de fabrication
- Construire une Console RetroPie Portable sur Raspberry Pi — Partie 1
- L'usinage 5 axes démystifié : pourquoi ce n'est pas si intimidant
- Garantir la précision dimensionnelle des pièces imprimées 3D
- Guide Complet des Pièces Usinées : Avantages, Applications et Solutions Économiques
- Hyper Quadrex 200MSY : Double broche 30 ch & commande CNC axe C complet pour production de précision à grand volume
- Maîtrise de la fabrication lights-out : Votre guide complet pour la production sans opérateur
- Maintenance des remontées mécaniques : guide expert freins et pièces clés
- Guide d'expert pour l'approvisionnement en pièces industrielles : décisions éclairées pour le succès de la fabrication
- Guide complet des composants de freins industriels