



L'usinage 5 axes démystifié : pourquoi ce n'est pas si intimidant
Pour une raison quelconque, l'usinage 5 axes fait peur aux gens. En discutant avec des gens lors de salons, ou quand on discute du potentiel des pièces d'un client d'être un bon candidat pour l'usinage 5 faces, on peut voir un malaise commencer à les submerger, et la peur commencer à monter dans leurs yeux. La simple pensée de tous ces axes bougeant en même temps les fait vouloir courir se cacher. Mais si on prend le temps de regarder ça logiquement, et de le décomposer à ce qui se passe vraiment, ce n'est pas effrayant du tout !
Au fil des ans, certains de mes meilleurs élèves en 5 axes ont été des opérateurs de machine incroyablement « verts », qui ne savaient même pas épeler CNC quelques mois plus tôt. Ils avaient si peu d'expérience dans l'industrie qu'ils ne savaient pas qu'ils étaient censés en avoir peur – ce qui leur a permis d'exceller vraiment. Étonnamment, ceux qui semblent s'éloigner du 5 axes sont les modeleurs expérimentés... les mêmes personnes qui pourraient vraiment prendre cette technologie et la transformer en une œuvre de finesse et de beauté !
Regardons une mise en place 3 axes typique : une pièce est placée sur la table dans un dispositif de bridage, et un emplacement spécifique sur la pièce est relevé et utilisé comme point zéro pièce pour le programme. Une fois que toutes les fonctions ont été usinées sur cette opération particulière, la pièce est retournée sur une autre face et la procédure recommence. Cela est répété plusieurs fois jusqu'à ce que la pièce entière soit complète, et que toutes les faces aient été usinées.
Maintenant, regardons le même scénario avec l'ajout d'une machine 5 axes : une pièce est placée sur la table dans un dispositif de bridage, et un emplacement spécifique sur la pièce est relevé et utilisé comme point zéro de référence pour le programme... ça vous dit quelque chose ???? La seule vraie différence entre la mise en place 5 axes et la mise en place 3 axes, c'est l'absence de devoir retourner la pièce manuellement et de faire plusieurs mises en place. La machine est programmée pour faire pivoter la pièce en position, une commande dans le programme est utilisée pour relocaliser le point d'origine pour la face suivante de la pièce, et la programmation continue... comme dans la méthode 3 axes traditionnelle.
Après avoir analysé ce dilemme un moment, j'ai finalement réalisé que ce n'est pas le concept réel de la technologie 5 axes ou 5 faces qui les effraie... parce que c'est un concept très simple à saisir. Cela semble être le « comment » qui les effraie. Les gens comprennent la mise en place unique vs multiples mises en place, l'élimination du retournement manuel de la pièce, et le concept de relocalisation du point d'origine pour une face spécifique de la pièce. Ce qu'ils ne comprennent pas, c'est COMMENT nous allons faire tout ça, parce que, dans leur esprit, ça doit être difficile... non ? FAUX ! C'est vraiment assez simple. Bien que la plupart des constructeurs de machines-outils gèrent ces événements, ou étapes du processus de manière très similaire, je me concentrerai sur comment Hurco accomplit la tâche.
Que vous programmiez une pièce en NC ou en Conversationnel, le concept et la procédure pour programmer sur plusieurs faces de la pièce sont les mêmes... nous allons désigner un point d'origine relatif pour la nouvelle face de la pièce, créer un plan de travail tourné ou transformé auquel l'axe de l'outil sera perpendiculaire, et puis continuer à programmer de la géométrie 3 axes simple pour compléter l'usinage nécessaire pour cette face de la pièce. Une fois les fonctions usinées, nous terminerons simplement ce nouveau plan transformé – ce qui fera tout revenir à la mise en place de pièce originale – et puis nous répéterons ces étapes, encore et encore, jusqu'à ce que toutes les faces de la pièce aient été usinées.
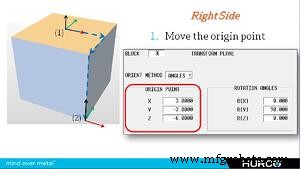
D'abord, nous devons déplacer le point d'origine. En utilisant un bloc conversationnel appelé Plan Transformé (Transform Plane), nous donnerons à la commande une feuille de route des directions depuis le zéro pièce original, vers le nouveau point d'origine désiré pour le nouveau plan de travail.
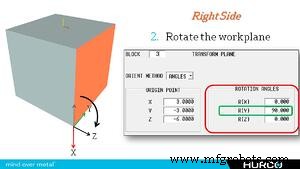
Ensuite, nous devons incliner le plan de travail pour créer un axe d'outil perpendiculaire à la face désirée de la pièce. En programmant cette étape, nous programmerons simplement l'outil se déplaçant autour de la pièce, et nous ne nous soucions pas de la configuration machine réelle. Dans cet exemple, nous ferons une rotation de 90 degrés autour de l'axe Y (mouvement d'axe B), même si la machine n'a peut-être pas d'axe B, la commande déterminera comment positionner les axes dont elle dispose pour obtenir l'orientation d'outil que nous avons programmée.
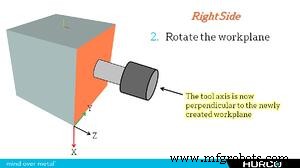
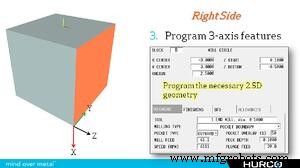
Avec le point d'origine relocalisé avec succès, et le plan de travail incliné en position, nous pouvons maintenant programmer nos fonctions 2.5D ou 3D simples comme indiqué par le plan de la pièce.
Finalement, nous devons annuler le « Plan Transformé » actuel pour tout ramener à l'emplacement de mise en place de pièce original. Nous répéterons maintenant ces étapes jusqu'à ce que toutes les faces de la pièce aient été programmées avec succès.
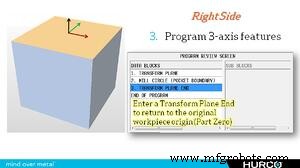
Comme mentionné ci-dessus, la procédure est fondamentalement la même qu'on programme en Conversationnel ou en NC. Pour programmer la même orientation d'outil dans l'exemple conversationnel ci-dessus, nous utiliserions simplement une commande G68.2 pour déplacer le point d'origine et orienter l'outil, puis un G69 pour annuler le Plan Transformé NC. Le code serait similaire à ceci : G68.2 X3.0 Y-3.0 Z-6.0 A0 B90.
J'espère que cela aide à enlever une partie du mystère effrayant entourant l'horreur qu'est la programmation 5 axes. Une fois que vous êtes allé à Oz et avez vu derrière le rideau, vous réalisez que c'est tout juste du fun et des jeux !
commande numérique par ordinateur
- Au-delà des tickets : Comment le portail de demandes de travail Fiix propulse la maintenance productive totale
- Lux Research Révèle la Vraie Valeur des Brevets Capteurs Across Industries
- Maîtriser la conception pour la fabricabilité : Partie 2 – Tolérances et optimisation des caractéristiques
- Comprendre les harmoniques électriques : Partie 1 – Fondamentaux et impact
- Durabilité dans l'industrie : épisode final – Regards croisés avec la direction de Senseye
- Améliorer les tours CNC : du tournage au fraisage et perçage
- Contraintes de Taille en Usinage CNC : Ce Que les Designers Doivent Savoir
- Services d'usinage de petites pièces de précision pour l'excellence industrielle
- 12 tendances de la sous-traitance façonnant l'avenir : Partie 3